Industria-gaitasunak

EDSAONEn, gaitasuna ez da prensa edo robot kopuruarekin neurtzen. Eskakizun tekniko bat ulertzeko, hura konpontzeko prozesurik eraginkorrena definitzeko eta zehaztasunez eta errepikakortasunez gauzatzeko gaitasunarekin neurtzen da.

Baliabide propioak, ingeniaritza aplikatua eta industrializazio aktiboa: elkarrekin lan egiten duten hiru zutabe, zure osagaia ekoizpenera ahalik eta baldintzarik onenetan irits dadin.
Eskatu zure kontsulta teknikoa


    • Estanpazioa
    • Lotura
    • Tratamendu
      termikoa
    • Akabera
    • Muntaia

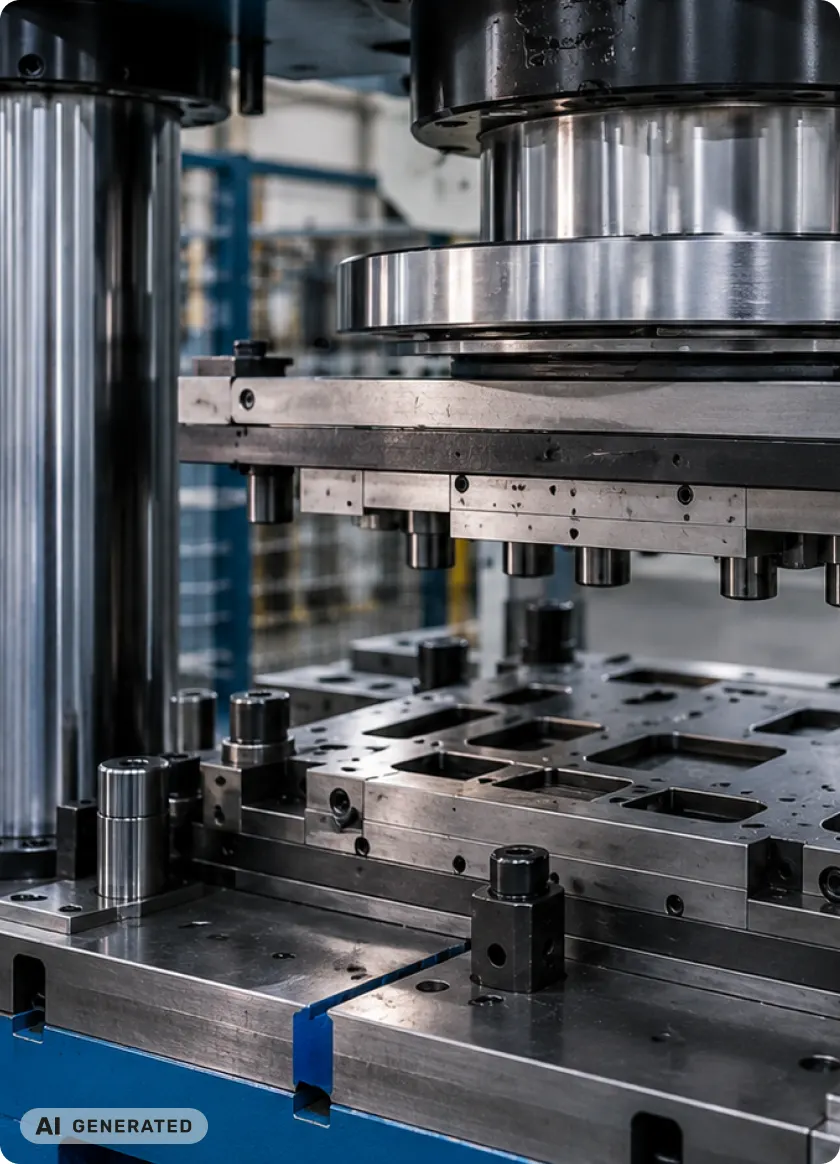
    Prensa-parkea

    Prentsa mekaniko eta hidraulikoen lerroa, tonelaje-eremu zabalekoa, trokel progresibo, transfer eta parametrikoekin lan egiteko ekipatua. Formatu eta lodiera desberdinak kudeatzeko gaitasuna, bobinako zehaztasunezko piezetatik garapen handiagoko egiturazko osagaietaraino.

    • Prentsa mekanikoak: Ekoizpen-kadentzia handiak, elikadura automatikoko sistemekin, hotzeko estanpazio-serie handietarako.
    • Prentsa hidraulikoak: Indar konstantea ibilbide osoan, enbutizio sakoneko prozesuetarako eta pieza konplexuetarako aproposak.
    • Prentsa zerbomekanikoak (Servo): Abiaduraren eta presioaren kontrol zehatza geometria zorrotzetarako, errepikakortasun handia eta malgutasun osoa.
    • Zisne-lepoko prentsak (C-Frame): Egitura irekia eta sarbide azkarra, eragiketa osagarrietarako, eskuzko trokelaketarako eta mozketarako onena.
    • Zutabe bikoitzeko prentsak (H-Frame): Zurruntasun eta egonkortasun torsional handiena lan astunetarako, matrize progresiboetarako eta tonelaje handietarako.
    • Lerro progresibo automatizatuak: Elikagailuen eta bobinatzaileen integrazioa, xafla bobinatik etengabe prozesatzeko.
    • Estanpazio-zelula robotizatuak: Karga, deskarga eta manipulazio automatizatua, ziklo-denborak optimizatzeko eta segurtasun handiena bermatzeko.
    • Tonelaje-eremu zabala: Gaitasun malgua, zehaztasunezko indar txikietatik deformazio-tona handietaraino.
    Prensa hidráulica con un troquel de estampación (imagen generada con IA)

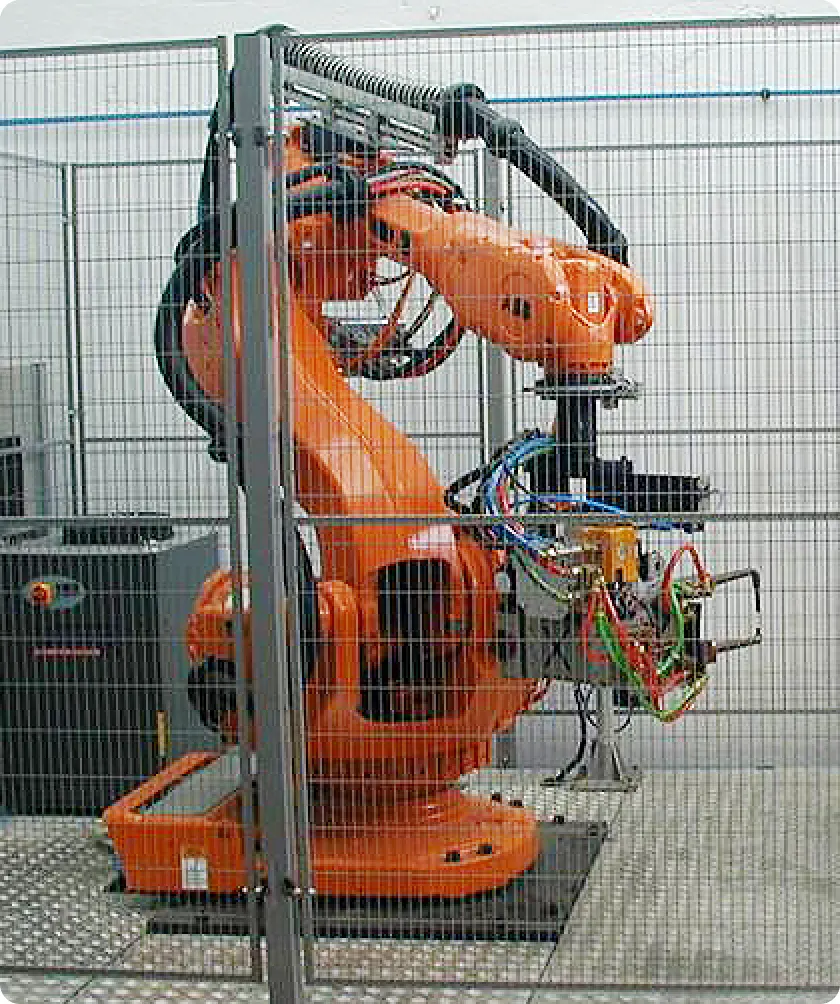
    Robot de soldadura dentro de una célula robotizada

    Soldadura-zelulak

    Erresistentziazko (RSW), MIG-MAG eta TIG soldadura-zelula robotizatuak eta erdiautomatikoak, errepikakortasun handiko serieko ekoizpenerako konfiguratuak. Zelula bakoitzaren ad hoc diseinua, multzoaren geometriaren eta proiektuaren kadentzia-eskakizunen arabera.

    • Erresistentziazko soldadura-zelulak (RSW): Puntu bidezko lotura robotizatu eta errepikagarriak, abiadura handikoak, deformazio termikorik gabeko lotura garbietarako aproposak.
    • MIG-MAG zelula robotizatuak: Produktibitate handiko automatizazioa, lodiera handiko egitura eta osagai metalikoetan txirikorda jarraituak eta homogeneoak lortzeko.
    • TIG soldadura-unitateak: Zehaztasun handia eta akabera estetiko bikaina altzairu herdoilgaitzetan eta aluminioetan, lotura kritikoetan kalitate handiena bermatuz.
    • MIG-MAG unitate polifazetikoak: Eragiketa-malgutasuna eskuzko edo erdiautomatikoko soldadurarako, serie laburretara, prototipoetara eta geometria konplexuetara egokitua.
    • Prozesu anitzeko zelula malguak: Integrazio robotiko egokigarria, soldadura-teknologia desberdinak uztartzen dituena ziklo-denborak eta ekoizpena optimizatzeko.
    • Prozesuaren kontrol adimenduna: Denbora errealeko monitorizazio parametrizatua, txirikorda bakoitzaren sartzea, erresistentzia eta trazabilitate osoa ziurtatzen dituena.

    Tratamendu termikoko labeak

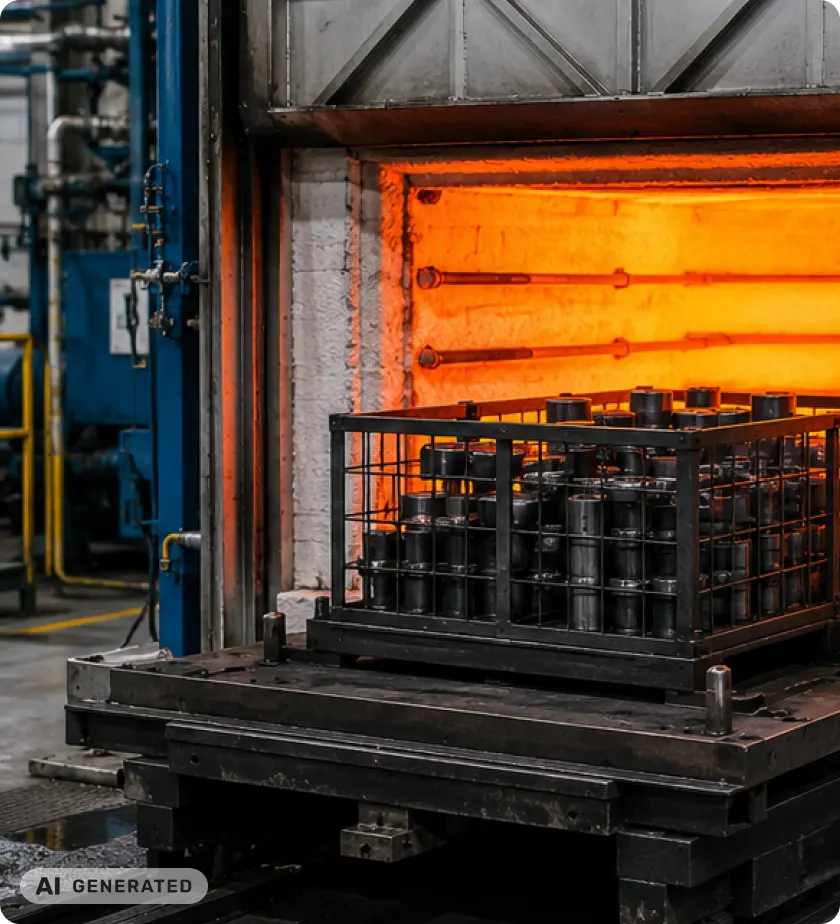
    Instalazio propioa: tenple-labe 1 eta iraungitze-labe 3, atmosferaren kontrolarekin eta lote bakoitzeko ziklo termikoaren erregistroarekin. Tenple-iraungitze zikloa azpikontrataziorik gabe exekutatzeko aukera ematen du, prozesuaren trazabilitate osoarekin.

    • Tenple-labe 1, tenperaturaren, atmosferaren eta hozte-abiaduraren kontrolarekin.
    • Olioan hozteko gaitasuna, materialaren zehaztapenaren eta helburuko gogortasunaren arabera.
    • Iraungitze-labe 3, erreferentziaka programa termiko independenteekin.
    • Iraungitze-tenperaturaren tartea 150 ºC eta 660 ºC artean konfiguragarria, eskatutako azken gogortasun-mailaren arabera.
    Interior de un horno de temple con piezas metálicas incandescentes (imagen generada con IA)

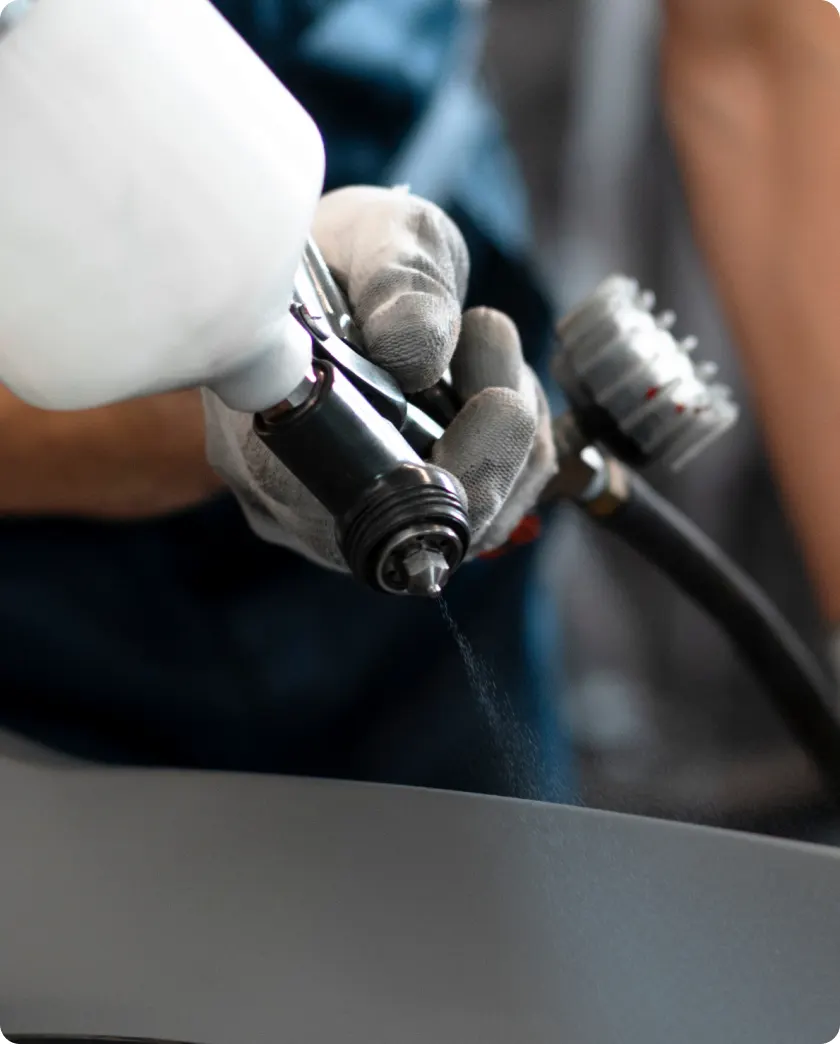
    Operario aplicando un acabado superficial con pistola sobre una pieza metálica

    Akabera-baliabideak

    Sandblasting, tumbling eta bibroakabera ekipoak eta lehortze-labeak, piezen eta multzoen gainazalak masan tratatzeko. Gainazalak estaldura, pintura edo azken entrega baino lehen prestatzeko gaitasuna.

    Sandblasting (cho rrotadura): urratzailea abiadura handian jaurtitzea garbitzeko, orlegatzeko eta zimurtasun kontrolatua sortzeko; pinturen, fosfatatuen eta estaldura funtzionalen atxikitasuna hobetzen du.

    Tumbling (danbor birakaria): ertzak masan bizarrik gabe uzteko eta biribiltzeko, formatu txiki eta ertaineko piezetarako; prozesu uniformea, tresneriaren markarik gabe.

    Bibroakabera: bibrazio bidezko akabera, urratze-bitarteko espezifikoekin, prozesuaren agresibitatearen gaineko kontrol handiagoarekin: geometria delikatuko edo dimentsio-eskakizun zorrotzeko piezetarako egokia.

    Lehortze-labeak: hezetasunaren eta prozesu-hondakinen kontrolatutako kentzea, garbiketa, fosfatatu edo gainazaleko tratamenduaren ondoren; hurrengo eragiketen aurretik gainazalaren egoera bermatzen du.

    Prozesuaren eta urratzaile-bitartekoaren hautaketa materialaren, geometriaren eta akabera-zehaztapenaren arabera.

    Gainazalaren egoeraren trazabilitatea erreferentzia bakoitzaren kontrol-planean integratua.


    Muntaia-sistemak

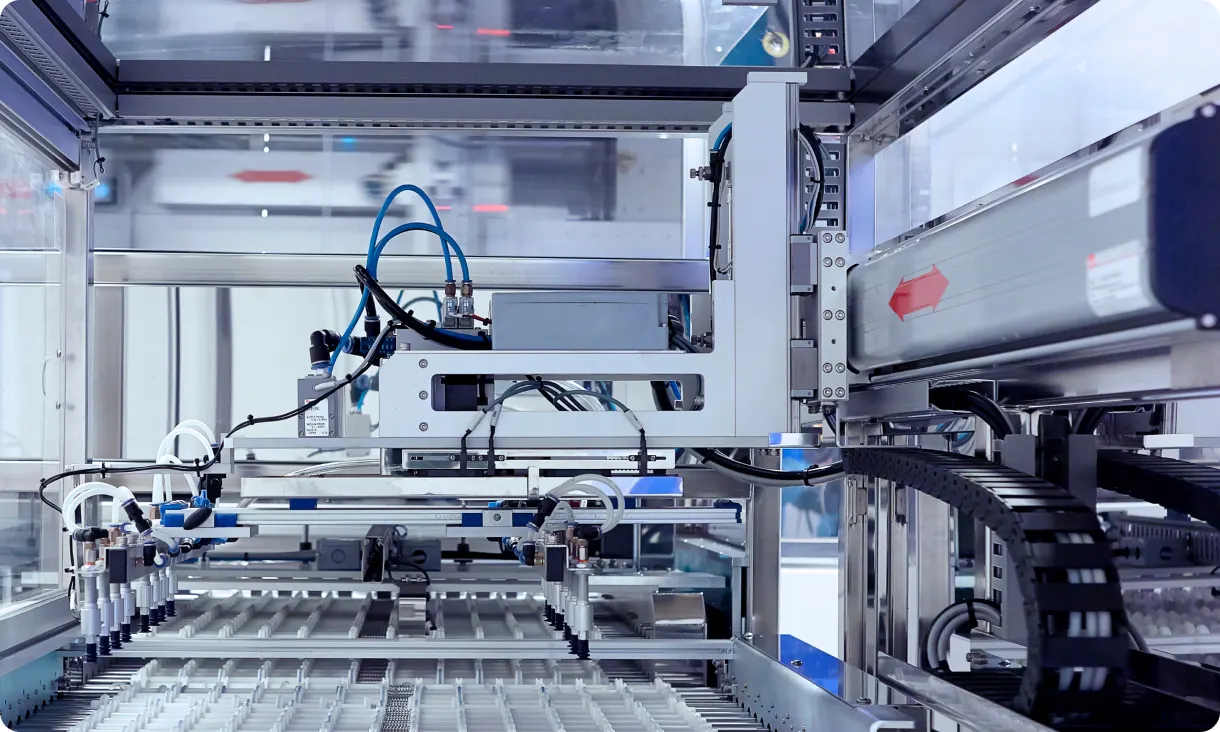
    Neurrira diseinatutako muntaia-zelulak, lotura-eragiketen, osagaien txertaketaren, dimentsio-egiaztapenaren eta poka-yoke sistemen integrazioarekin. Automatizazio-maila desberdinetara konfiguragarriak, produktuaren bolumenaren eta aldakortasunaren arabera.

    Línea automatizada de ensamblaje de conjuntos metálicos

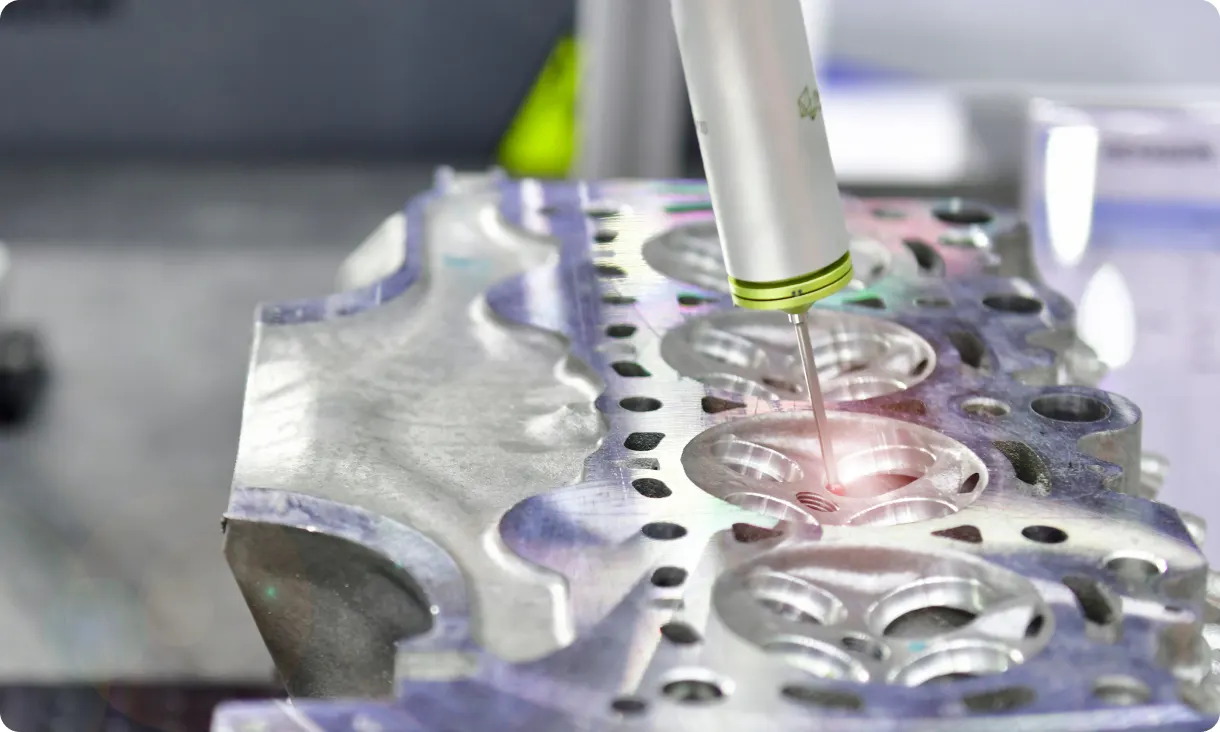
    Máquina de medición por coordenadas (CMM) inspeccionando una pieza

    Ekoizpenarekin lotutako kontrol-bitartekoak

    Neurketa dimentsionala eta adostasun-egiaztapena ekoizpen-fluxuan txertatuta: Trimer CMM neurketa-ekipoa eta, MESHINDekin lankidetzan, in situ 3D eskaneatzea multzo konplexuak ikuskatzeko. Prozesu-parametroen erregistroa eta trazabilitatea erreferentziaka eta lotekaka, IATF 16949 araudiaren arabera.


    Metalezko osagai edo multzo bat fabrikatu behar duzu?