Industrielle Fertigungskompetenzen

Bei EDSAONE bemisst sich Leistungsfähigkeit nicht an der Anzahl der Pressen oder Roboter. Sie bemisst sich daran, eine technische Anforderung zu verstehen, den effizientesten Prozess zu ihrer Lösung zu definieren und ihn präzise und wiederholgenau umzusetzen.

Eigene Fertigungsmittel, angewandte Ingenieurskompetenz und aktive Industrialisierung: drei Säulen, die zusammenwirken, damit Ihr Bauteil unter bestmöglichen Bedingungen in die Serienproduktion geht.
Fordern Sie Ihre technische Beratung an


    • Stanzen und Umformen
    • Fügen
    • Wärme­behandlung
    • Oberflächen­veredelung
    • Montage

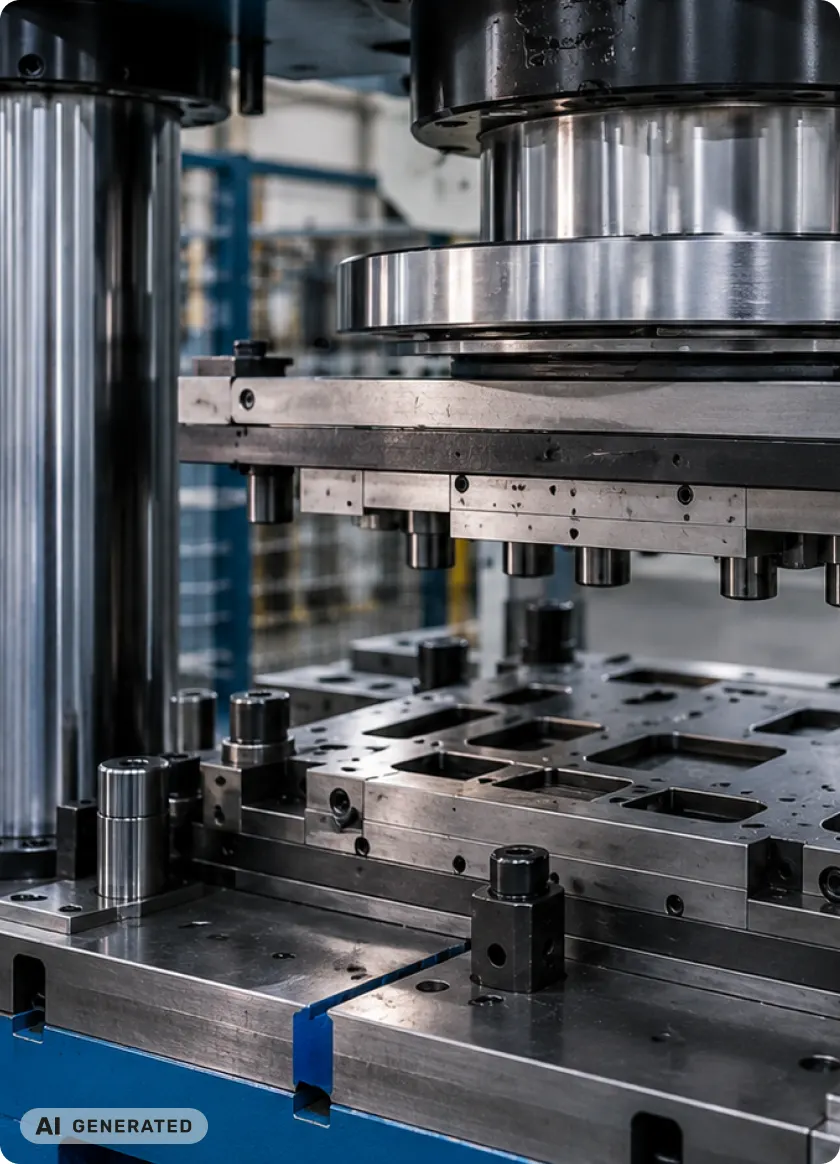
    Pressenpark

    Linie aus mechanischen und hydraulischen Pressen mit einem breiten Presskraftbereich, ausgestattet für den Einsatz von Folgeverbund-, Transfer- und parametrischen Werkzeugen. Wir beherrschen unterschiedliche Formate und Materialstärken, vom Präzisionsteil ab Coil bis zu größeren Strukturbauteilen.

    • Mechanische Pressen: Hohe Taktzahlen mit automatischen Zuführsystemen für Großserien im Kaltumformen und Stanzen.
    • Hydraulische Pressen: Konstante Kraft über den gesamten Hub, ideal für Tiefziehprozesse und komplexe Teile.
    • Servomechanische Pressen (Servo): Präzise Steuerung von Geschwindigkeit und Druck für anspruchsvolle Geometrien, hohe Wiederholgenauigkeit und volle Flexibilität.
    • C-Gestell-Pressen (C-Frame): Offene Bauweise mit schnellem Zugang, optimal für Nebenoperationen, manuelles Stanzen und Schneiden.
    • Doppelständerpressen (H-Frame): Maximale Steifigkeit und Torsionsstabilität für schwere Arbeiten, Folgeverbundwerkzeuge und hohe Presskräfte.
    • Automatisierte Folgeverbundlinien: Integration von Zuführeinrichtungen und Abwickelhaspeln für die kontinuierliche Blechverarbeitung ab Coil.
    • Robotergestützte Stanz- und Umformzellen: Automatisiertes Be- und Entladen sowie Handling zur Optimierung der Taktzeiten und für maximale Sicherheit.
    • Breiter Presskraftbereich: Flexible Kapazität, von kleinen Präzisionskräften bis zu hohen Umformkräften.
    Prensa hidráulica con un troquel de estampación (imagen generada con IA)

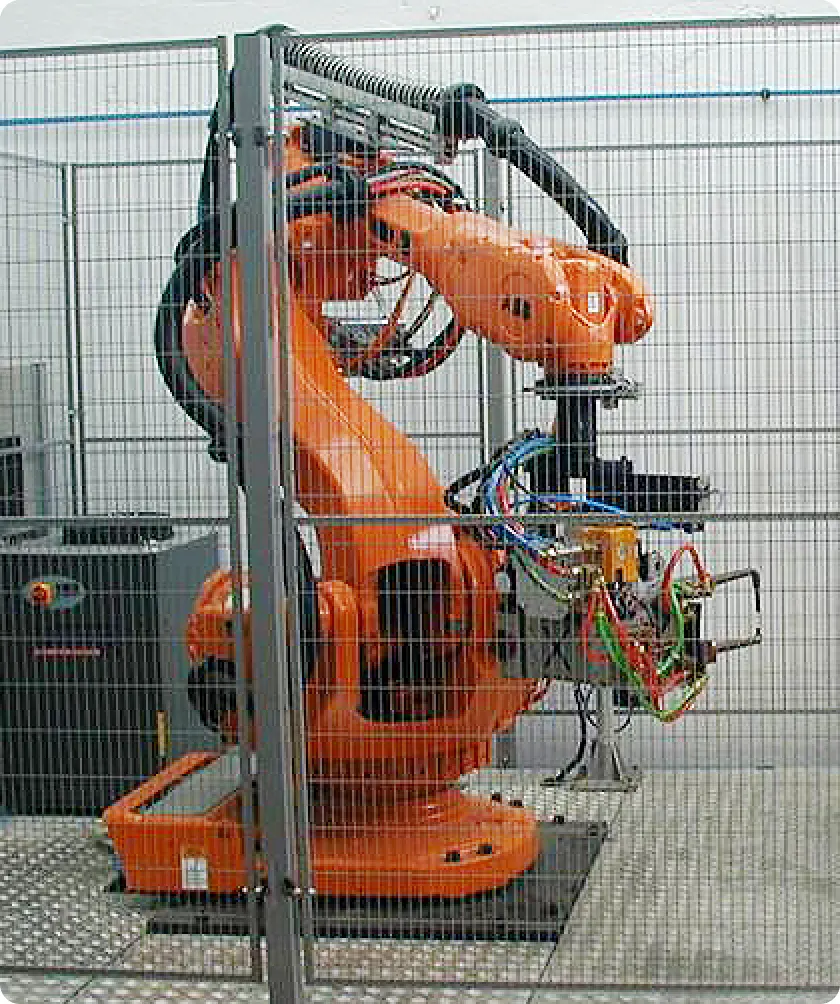
    Robot de soldadura dentro de una célula robotizada

    Schweißzellen

    Roboterbasierte und teilautomatisierte Zellen für Widerstandsschweißen (RSW), MIG-MAG und WIG, konfiguriert für die Serienfertigung mit hoher Wiederholgenauigkeit. Jede Zelle wird individuell auf die Geometrie der Baugruppe und die Taktanforderungen des Projekts ausgelegt.

    • Widerstandsschweißzellen (RSW): Robotergestützte, reproduzierbare Punktschweißungen mit hoher Geschwindigkeit, ideal für saubere Verbindungen ohne thermischen Verzug.
    • MIG-MAG-Roboterzellen: Hochproduktive Automatisierung für durchgehende, gleichmäßige Nähte an Strukturen und Metallbauteilen mit großer Materialstärke.
    • WIG-Schweißeinheiten: Hohe Präzision und überlegene optische Nahtqualität bei Edelstählen und Aluminium, für höchste Qualität bei kritischen Verbindungen.
    • Vielseitige MIG-MAG-Einheiten: Betriebliche Flexibilität für manuelles oder teilautomatisiertes Schweißen, angepasst an Kleinserien, Prototypen und komplexe Geometrien.
    • Flexible Mehrprozesszellen: Anpassbare Roboterintegration, die verschiedene Schweißtechnologien kombiniert, um Taktzeiten und Produktion zu optimieren.
    • Intelligente Prozessüberwachung: Parametrisierte Echtzeitüberwachung, die Einbrand, Festigkeit und lückenlose Rückverfolgbarkeit jeder Naht sicherstellt.

    Wärmebehandlungsöfen

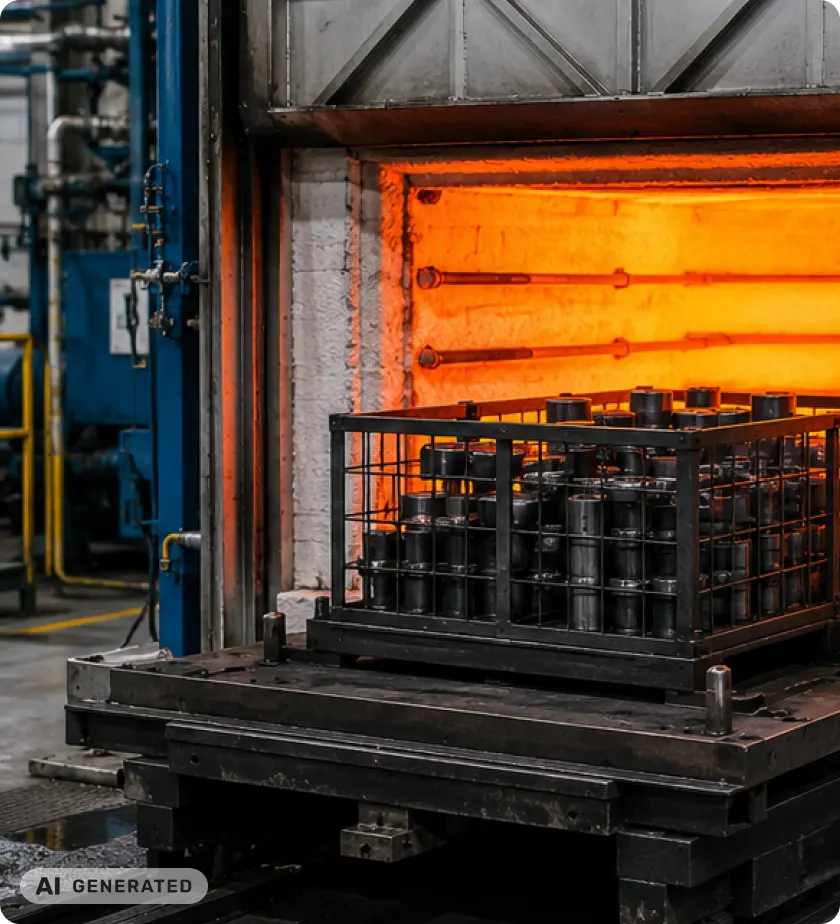
    Eigene Anlage mit 1 Härteofen und 3 Anlassöfen, mit Atmosphärenkontrolle und Aufzeichnung des Temperaturzyklus je Charge. So lässt sich der Härte-Anlass-Zyklus ohne Fremdvergabe durchführen, mit vollständiger Rückverfolgbarkeit des Prozesses.

    • 1 Härteofen mit Kontrolle von Temperatur, Atmosphäre und Abkühlgeschwindigkeit.
    • Möglichkeit zur Ölabschreckung gemäß Werkstoffspezifikation und angestrebter Härte.
    • 3 Anlassöfen mit unabhängigen Temperaturprogrammen je Referenz.
    • Anlasstemperatur frei einstellbar zwischen 150 ºC und 660 ºC, je nach geforderter Endhärte.
    Interior de un horno de temple con piezas metálicas incandescentes (imagen generada con IA)

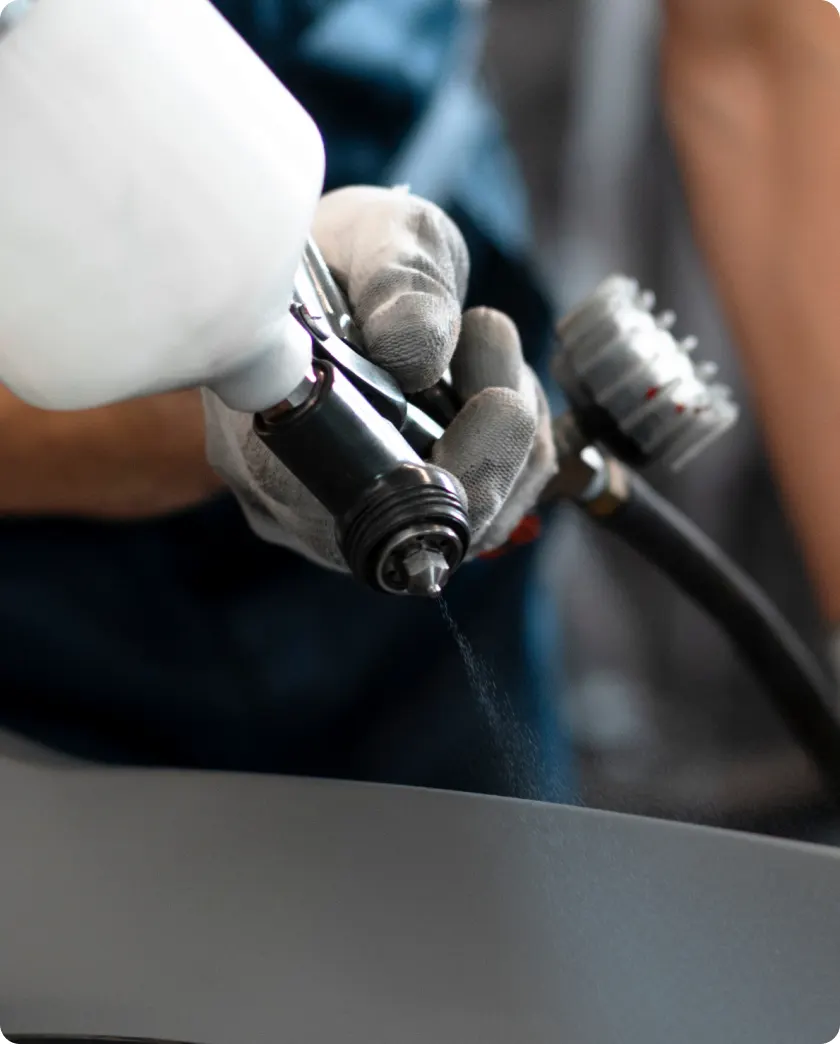
    Operario aplicando un acabado superficial con pistola sobre una pieza metálica

    Oberflächenveredelung

    Anlagen für Sandstrahlen, Trommeln (Tumbling), Vibrationsgleitschleifen und Trocknungsöfen zur Oberflächenbehandlung von Teilen und Baugruppen als Schüttgut. Wir bereiten Oberflächen vor Beschichtung, Lackierung oder Endauslieferung vor.

    Sandstrahlen (Strahlen): Aufbringen von Strahlmittel mit hoher Geschwindigkeit zum Reinigen, Entzundern und Erzeugen einer definierten Rauheit; verbessert die Haftung von Lacken, Phosphatierungen und Funktionsbeschichtungen.

    Tumbling (Drehtrommel): Entgraten und Kantenverrunden als Schüttgut für kleine und mittelgroße Teile, gleichmäßiger Prozess ohne Aufnahmespuren.

    Vibrationsgleitschleifen: Finish durch Vibration mit speziellen Schleifmitteln, bessere Kontrolle über die Aggressivität des Prozesses: geeignet für Teile mit empfindlicher Geometrie oder strengen Maßanforderungen.

    Trocknungsöfen: Kontrollierte Entfernung von Feuchtigkeit und Prozessrückständen nach Waschen, Phosphatieren oder Oberflächenbehandlung; stellt den Oberflächenzustand vor den nachfolgenden Arbeitsschritten sicher.

    Auswahl des Verfahrens und des Strahl- bzw. Schleifmittels in Abhängigkeit von Werkstoff, Geometrie und Oberflächenspezifikation.

    Rückverfolgbarkeit des Oberflächenzustands, integriert in den Kontrollplan jeder Referenz.


    Montagesysteme

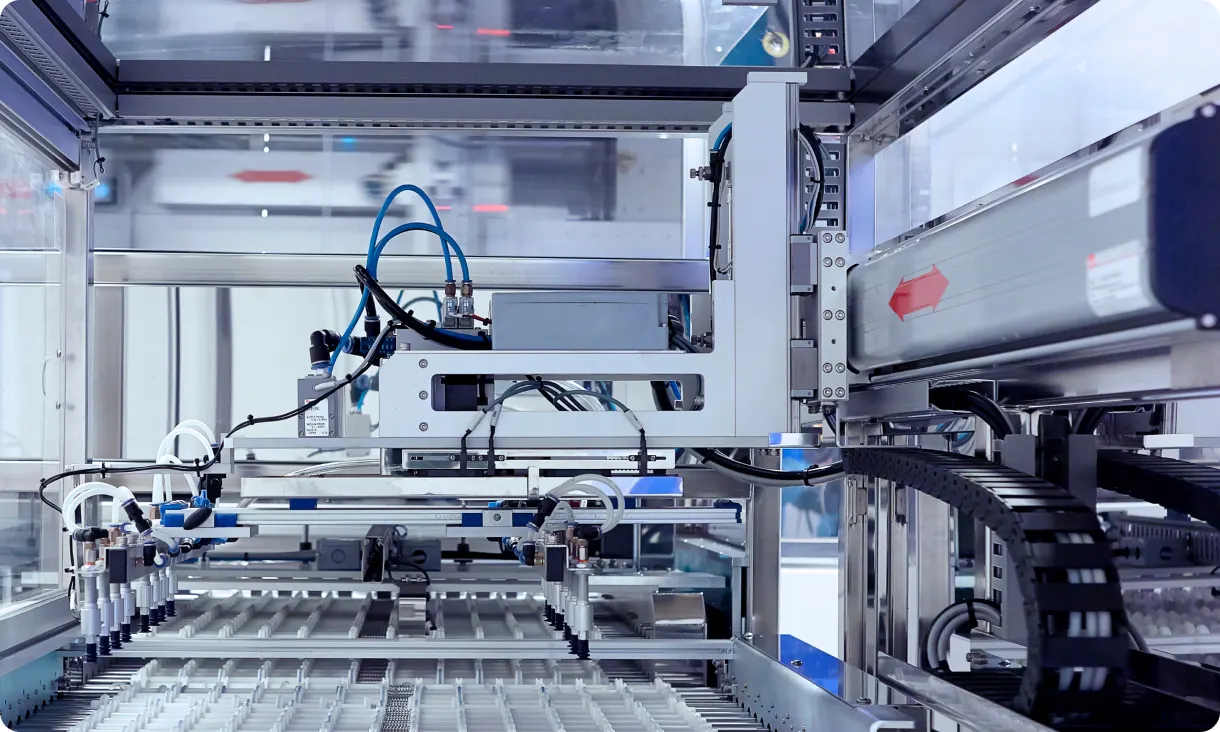
    Maßgeschneiderte Montagezellen mit Integration von Fügeoperationen, Einpressen von Bauteilen, Maßprüfung und Poka-Yoke. Konfigurierbar für unterschiedliche Automatisierungsgrade je nach Volumen und Variantenvielfalt des Produkts.

    Línea automatizada de ensamblaje de conjuntos metálicos

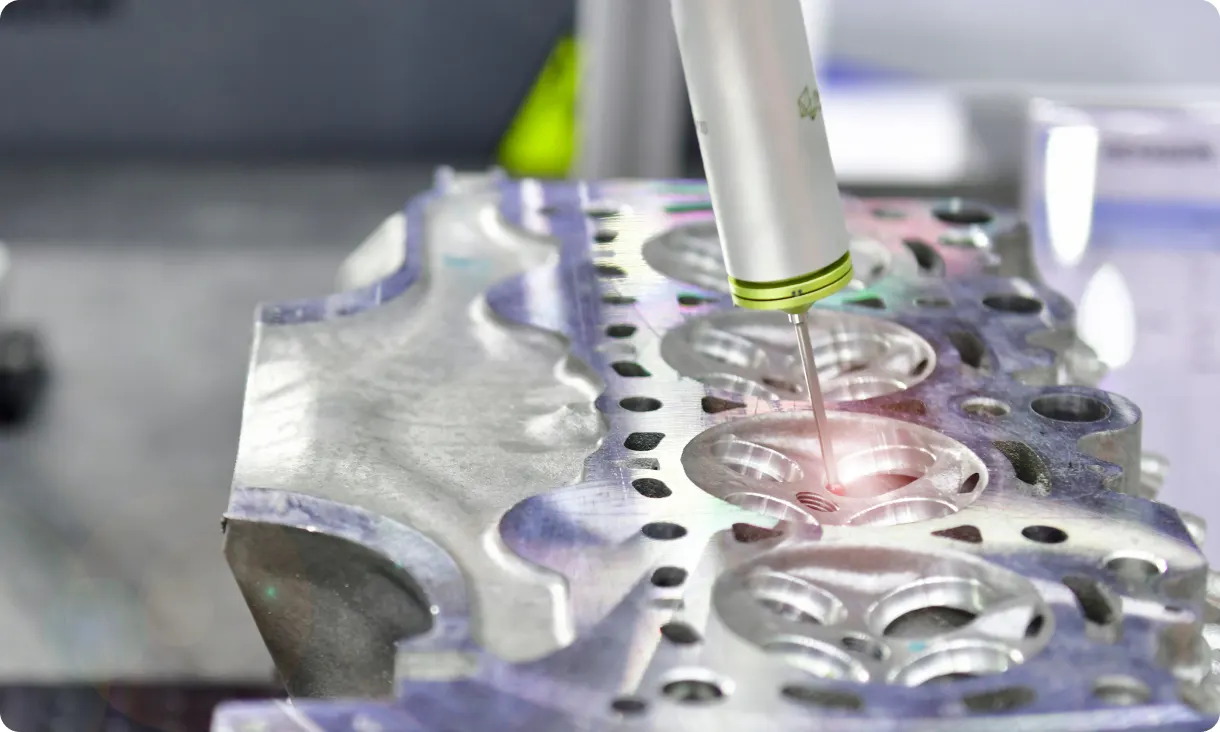
    Máquina de medición por coordenadas (CMM) inspeccionando una pieza

    Produktionsbegleitende Prüfmittel

    Maßprüfung und Konformitätsverifizierung, integriert in den Produktionsablauf: Koordinatenmessgerät CMM Trimer und, in Zusammenarbeit mit MESHIND, 3D-Scannen vor Ort zur Prüfung komplexer Baugruppen. Aufzeichnung und Rückverfolgbarkeit der Prozessparameter nach Referenz und Charge gemäß IATF 16949.


    Sie möchten ein metallisches Bauteil oder eine Baugruppe fertigen lassen?