MESHIND-Technologien
Fortschrittliches Schweißen, additive Fertigung und 3D-Digitalisierung für industrielle Lösungen höchster Präzision.

Fortschrittliches Schweißen, additive Fertigung und 3D-Digitalisierung für industrielle Lösungen höchster Präzision.
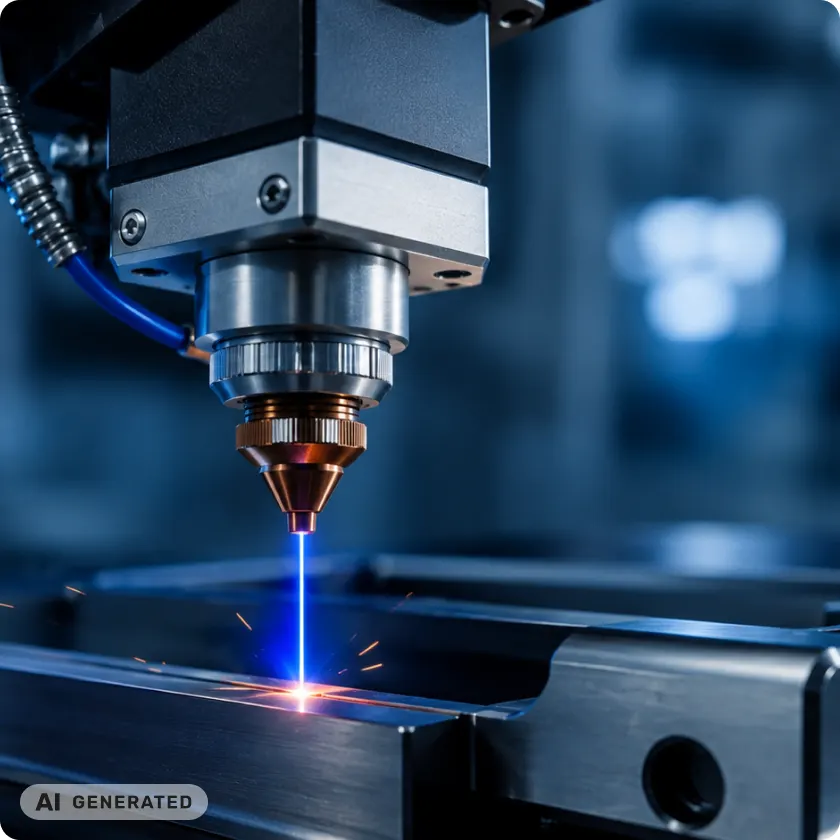
Wir wählen das für jede Anwendung am besten geeignete Fügeverfahren aus – abhängig von Material, Geometrie, Toleranzen, geforderter Festigkeit und Produktionsvolumen.
Beim Laserschweißen wird ein hochenergetischer Strahl genutzt, um die Werkstoffe im Kontaktbereich ohne zusätzlichen Werkstoff aufzuschmelzen und zu verbinden.
Die Energiekonzentration des Strahls ermöglicht sehr kleine Wärmeeinflusszonen. Das führt zu Verbindungen mit hoher metallurgischer Integrität, minimalem Verzug und hervorragender Maßhaltigkeit.
Wichtigste Vorteile
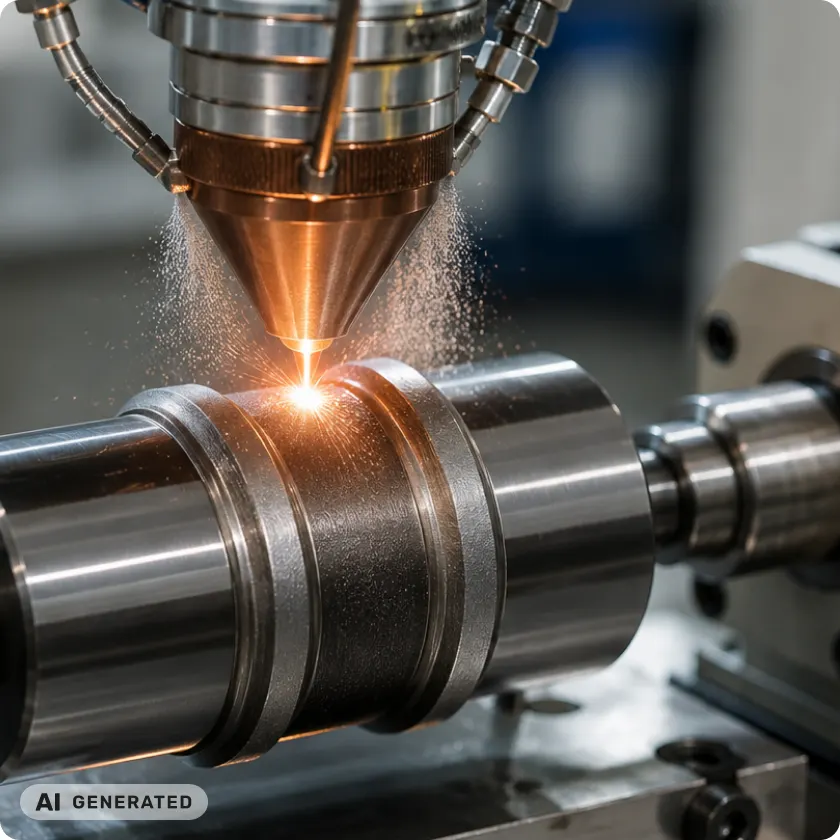
Beim LMD-Verfahren wird Metallpulver mithilfe eines hochpräzisen Lasers direkt auf die Oberfläche aufgetragen. So entsteht eine vollständige metallurgische Verbindung mit dem Grundwerkstoff.
Hauptanwendungen
Verbindungen
Ermöglicht Festigkeits- und/oder Dichtverbindungen bei Baugruppen mit großen Passungstoleranzen und überbrückt Spalte von bis zu 1 mm.
Beschichtungen
Auftrag von Hochleistungswerkstoff zur Verbesserung der Verschleiß- und Korrosionsbeständigkeit oder bei extremen tribologischen Bedingungen.
Aufbauschweißungen
Maßliche Wiederherstellung verschlissener Bauteile oder Anpassung an neue Spezifikationen, ohne ein neues Teil fertigen zu müssen.
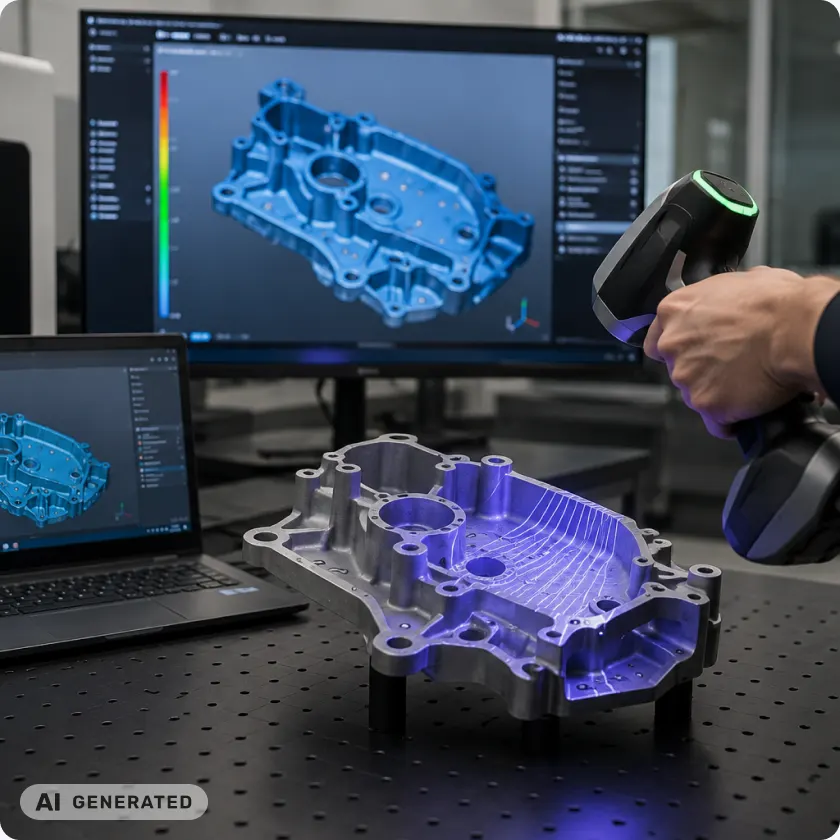
Wir erfassen, analysieren und überführen die Realität Ihrer Bauteile in präzise Daten, um Kontrolle, Qualität und Produktentwicklung zu verbessern.
Hochpräzise Erfassung der Geometrien von Bauteilen und Baugruppen direkt in der Fertigung und im laufenden Prozess, ohne Demontage.
Vollständige Analyse der Netzabweichungen sowie der Maß- und Geometriefehler gegenüber CAD und Zeichnung, mit individuellen Berichten gemäß Norm und Kundenspezifikation.
Umwandlung des Scans in optimierte CAD-Modelle für Neukonstruktion, additive Fertigung und Produktentwicklung.
Mit dieser Anleitung ermitteln Sie das am besten geeignete Verfahren für die Montage von Metallteilen.
Ja
Einbringen von Gewindeelementen (Clinchmutter, Einpressbolzen, selbstbohrende Schraube, Fließformschrauben – Flowdrill)
Nein
Weiter mit dem nächsten Punkt
Ja
Weiter mit dem nächsten Punkt
Nein
Clinchen oder Nieten
Autogen
RSW oder LBW
Mit Zusatzwerkstoff
TIG, MIG-MAG oder LMD
Große Serie, kritische Wiederholgenauigkeit
Robotergestütztes RSW, LBW, robotergestütztes MIG-MAG
Kleine bis mittlere Serie
Manuelles und teilautomatisiertes TIG, LMD
Einzelteile, Reparatur
LMD
| Verfahren | Grundwerkstoff | Typische Materialstärke | Mechanische Festigkeit | Zusatzwerkstoff? | Taktzeit | Ideal für |
|---|---|---|---|---|---|---|
| Robotergestütztes RSW | Stahl, Edelstahl | 0,5 – 3 mm | Hoch (Punkt) | Nein | Sehr hoch | Blechbaugruppen in Serie |
| MIG-MAG | Stahl, Edelstahl | 1 – 10 mm | Hoch (Naht) | Ja | Hoch | Schweißbaugruppen |
| TIG | Stahl, Edelstahl, Al | 0,5 – 6 mm | Sehr hoch | Optional | Mittel | Präzisionsverbindungen |
| LBW | Stahl, Edelstahl, Al | 0,2 – 4 mm | Sehr hoch | Nein | Hoch | Komplexe Bauteile |
| LMD | Stahl, Edelstahl, Superlegierungen | Variabel | Sehr hoch | Ja | Mittel | Beschichtungen und Reparaturaufbau |
| Clinchen | Stahl, Edelstahl, Al | 0,5 – 3 mm | Mittel bis hoch | Nein | Hoch | Verbindungen ohne Wärmeeintrag |
| Nieten | Stahl, Al, Mischverbindungen | 1 – 6 mm | Mittel bis hoch | Nein | Mittel | Unterschiedliche Werkstoffe |
| Gewindeeinsatz | Stahl, Edelstahl, Al | 0,5 – 3 mm | Hoch (axialer Zug) | Nein | Hoch | Lösbare Befestigungen |
| Flowdrill (Fließlochformen) | Stahl, Edelstahl, Al | 1 – 3 mm | Extrem hoch | Nein | Mittel | Lösbare Befestigungen |
Wir analysieren Ihr Bauteil, seine funktionalen Anforderungen und das Produktionsvolumen.


