Tecnologías MESHIND
Soldadura avanzada, fabricación aditiva y digitalización 3D para soluciones industriales de máxima precisión.

Soldadura avanzada, fabricación aditiva y digitalización 3D para soluciones industriales de máxima precisión.
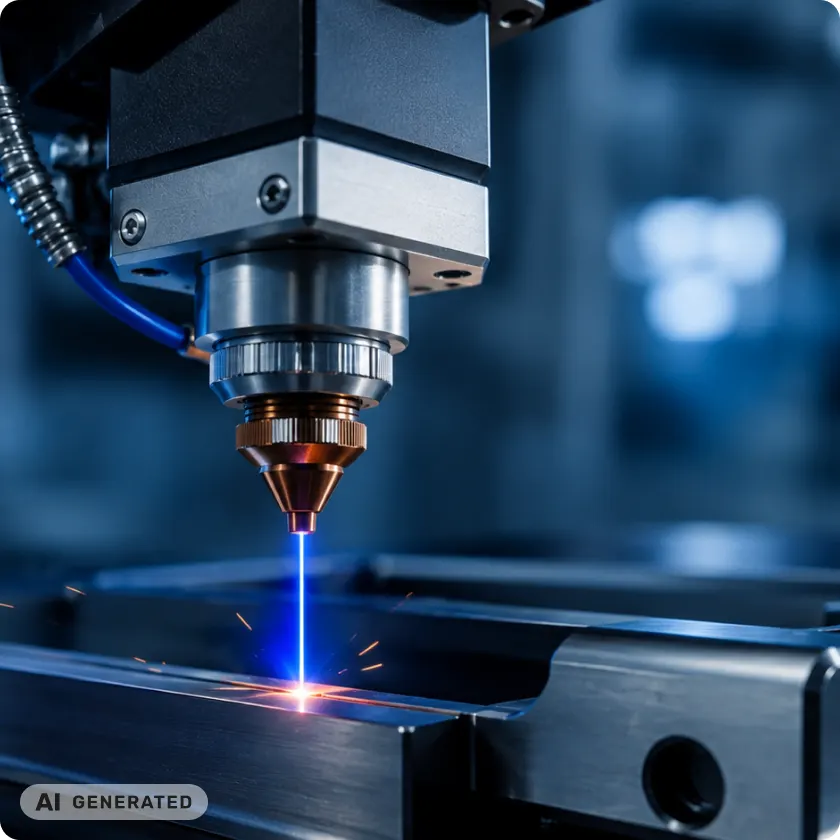
Seleccionamos el proceso de unión más adecuado para cada aplicación, en función del material, geometría, tolerancias, resistencia requerida y volumen de producción.
La soldadura láser utiliza un haz de alta energía para fundir y unir los materiales en la zona de contacto sin aportación de material adicional.
La concentración de energía del haz permite trabajar con zonas afectadas térmicamente muy reducidas, lo que se traduce en uniones de alta integridad metalúrgica, mínima distorsión y excelente acabado dimensional.
Ventajas clave
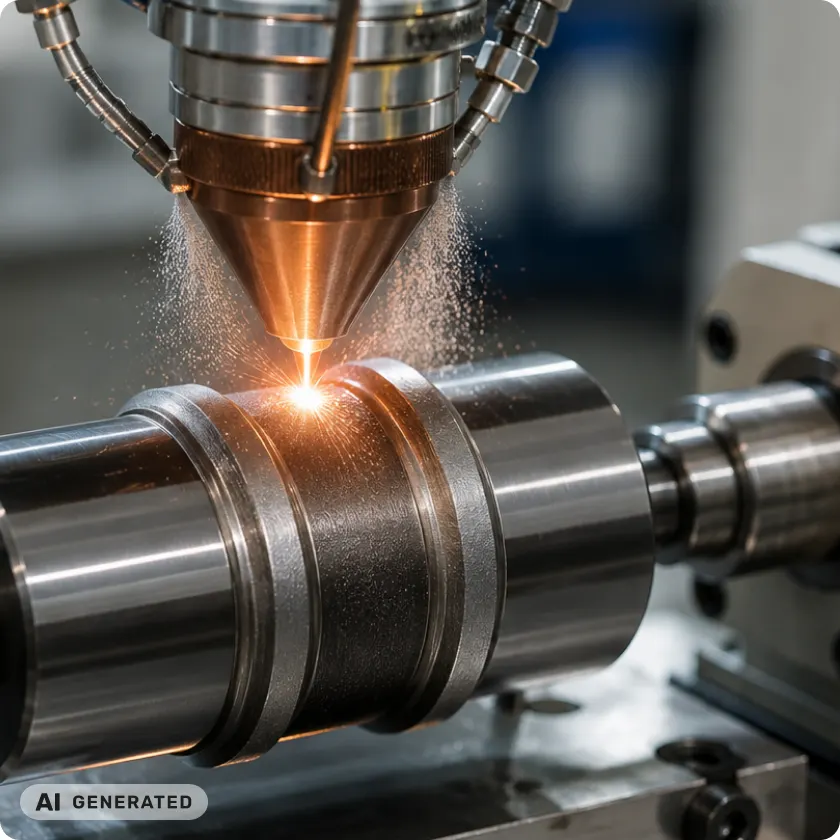
El proceso LMD deposita polvo metálico directamente sobre la superficie mediante un láser de alta precisión creando una unión metalúrgica completa con el material base.
Aplicaciones principales
Uniones
Permite realizar uniones de resistencia y/o sellado en ensamblajes con tolerancias de ajuste amplias, absorbiendo gaps de hasta 1 mm.
Recubrimientos
Depósito de material de alto rendimiento para mejorar la resistencia al desgaste, corrosión o condiciones tribológicas severas.
Reconstrucciones
Recuperación dimensional de piezas desgastadas o adaptación a nuevas especificaciones sin necesidad de fabricar una pieza nueva.
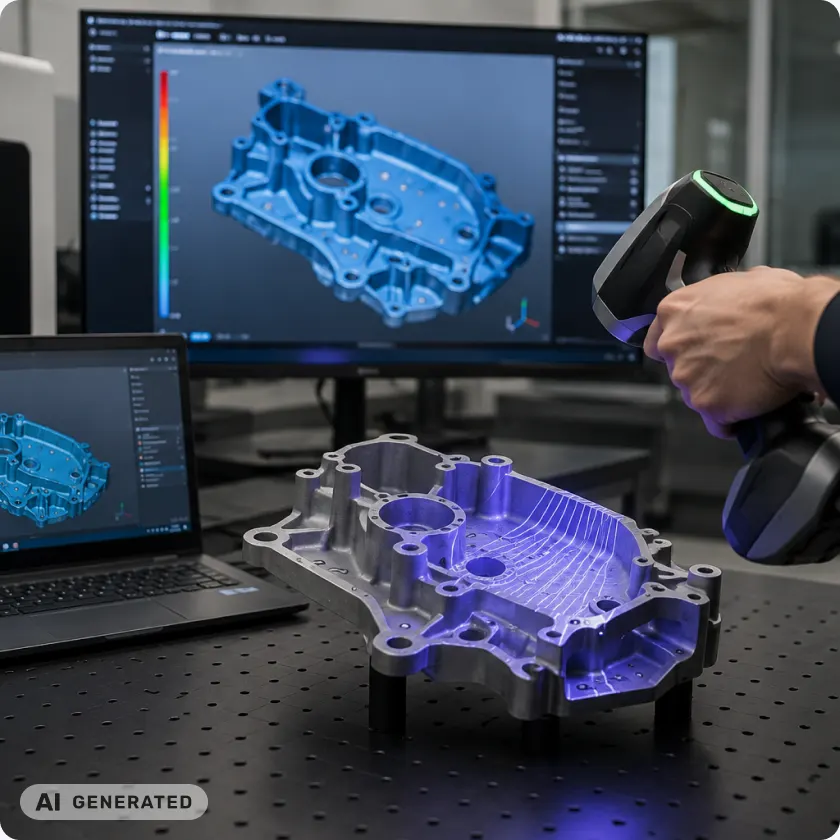
Capturamos, analizamos y transformamos la realidad de tus componentes en datos precisos para mejorar el control, la calidad y el desarrollo de producto.
Captura de geometrías de piezas y conjuntos con alta precisión, directamente en planta y en proceso, sin necesidad de desmontaje.
Análisis íntegro de desviaciones del mallado y errores dimensionales y geométricos respecto al CAD y plano, informes personalizados según norma y especificaciones del cliente.
Conversión del escaneado en modelos CAD optimizados para rediseño, fabricación aditiva y desarrollo de producto.
Sigue esta guía para identificar el proceso más adecuado para el ensamblaje de piezas metálicas.
Sí
Inserción de componentes roscados (tuerca clinch, perno press-in, tornillo autoperforante, termoconformado – flowdrill)
No
Continúa al siguiente punto
Sí
Continúa al siguiente punto
No
Clinchado o remachado
Autógena
RSW o LBW
Con aportación
TIG, MIG-MAG o LMD
Serie alta, repetibilidad crítica
RSW robotizada, LBW, MIG-MAG robotizado
Serie baja o media
TIG manual y semiautomática, LMD
Piezas únicas, reparación
LMD
| Proceso | Material base | Espesor típico | Resistencia mecánica | ¿Aportación? | Cadencia | Ideal para |
|---|---|---|---|---|---|---|
| RSW robotizada | Acero, Inox | 0,5 – 3 mm | Alta (punto) | No | Muy alta | Conjuntos de chapa en serie |
| MIG-MAG | Acero, Inox | 1 – 10 mm | Alta (cordón) | Sí | Alta | Conjuntos soldados |
| TIG | Acero, Inox, Al | 0,5 – 6 mm | Muy alta | Opcional | Media | Uniones de precisión |
| LBW | Acero, Inox, Al | 0,2 – 4 mm | Muy alta | No | Alta | Componentes complejos |
| LMD | Acero, Inox, Superaleaciones | Variable | Muy alta | Sí | Media | Recubrimientos y reconstrucción |
| Clinchado | Acero, Inox, Al | 0,5 – 3 mm | Media-Alta | No | Alta | Uniones sin calor |
| Remachado | Acero, Al, Disímiles | 1 – 6 mm | Media-Alta | No | Media | Materiales disímiles |
| Inserción roscada | Acero, Inox, Al | 0,5 – 3 mm | Alta (tracción axial) | No | Alta | Fijaciones desmontables |
| Flowdrill (termoconformado) | Acero, Inox, Al | 1 – 3 mm | Muy muy alta | No | Media | Fijaciones desmontables |
Analizamos tu componente, sus requisitos funcionales y el volumen de producción.


