Technologies MESHIND
Soudage avancé, fabrication additive et numérisation 3D pour des solutions industrielles de très haute précision.

Soudage avancé, fabrication additive et numérisation 3D pour des solutions industrielles de très haute précision.
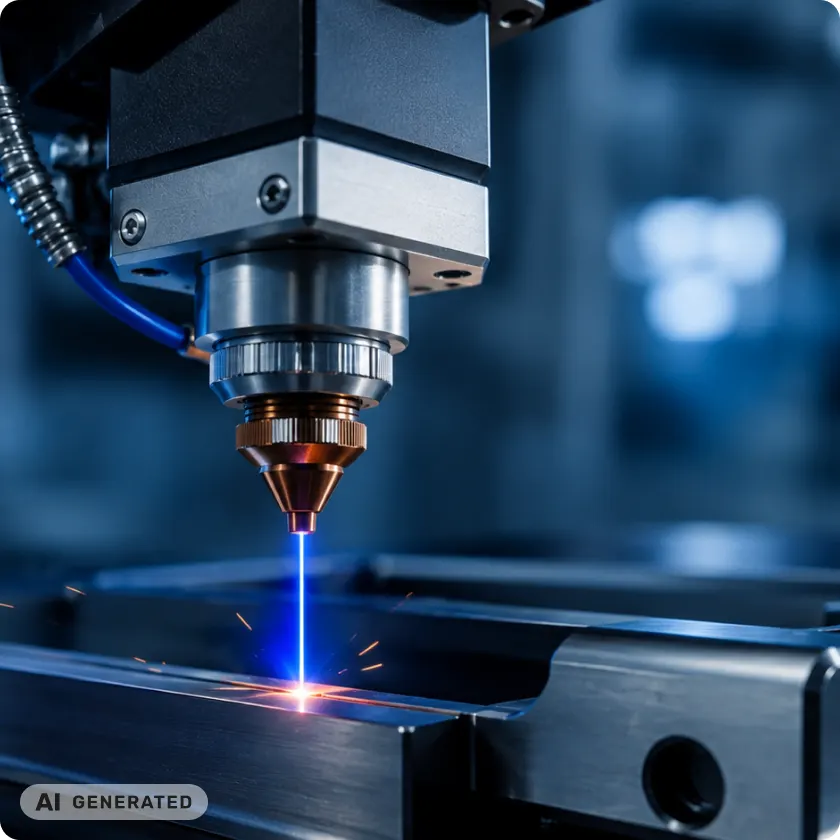
Nous sélectionnons le procédé d’assemblage le mieux adapté à chaque application, en fonction du matériau, de la géométrie, des tolérances, de la résistance requise et du volume de production.
Le soudage laser utilise un faisceau de haute énergie pour fondre et assembler les matériaux dans la zone de contact, sans apport de matière supplémentaire.
La concentration d’énergie du faisceau permet de travailler avec des zones affectées thermiquement très réduites, ce qui se traduit par des assemblages d’une grande intégrité métallurgique, une distorsion minimale et un excellent état de surface dimensionnel.
Avantages clés
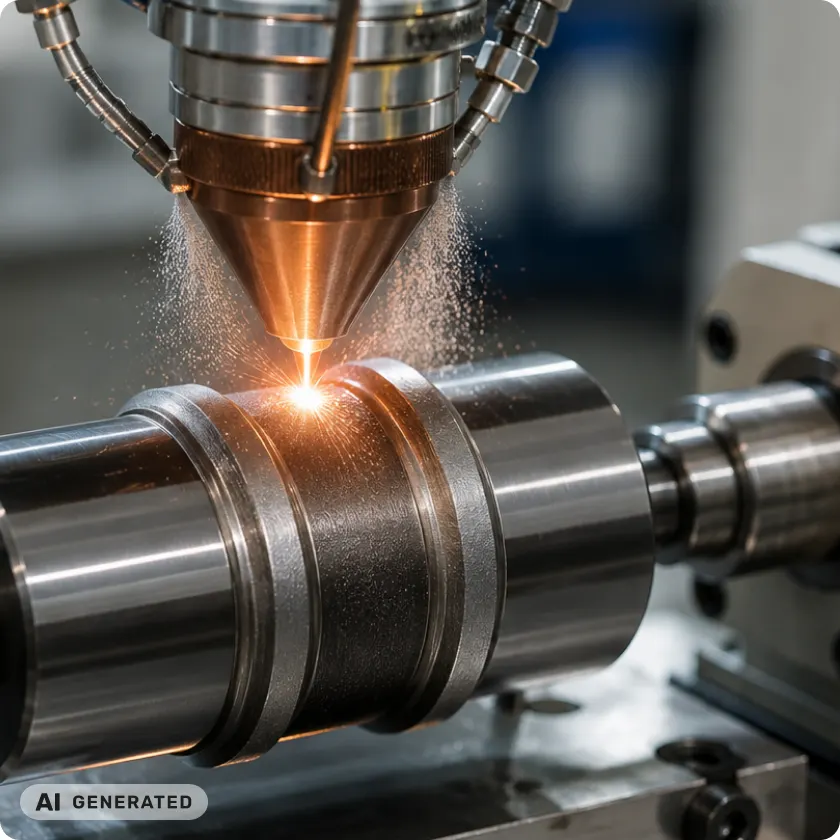
Le procédé LMD dépose de la poudre métallique directement sur la surface à l’aide d’un laser de haute précision, créant une liaison métallurgique complète avec le matériau de base.
Principales applications
Assemblages
Permet de réaliser des assemblages de résistance et/ou d’étanchéité sur des ensembles à tolérances d’ajustement larges, en absorbant des jeux allant jusqu’à 1 mm.
Revêtements
Dépôt de matériau haute performance pour améliorer la résistance à l’usure, à la corrosion ou à des conditions tribologiques sévères.
Rechargements
Remise aux cotes de pièces usées ou adaptation à de nouvelles spécifications, sans avoir à fabriquer une pièce neuve.
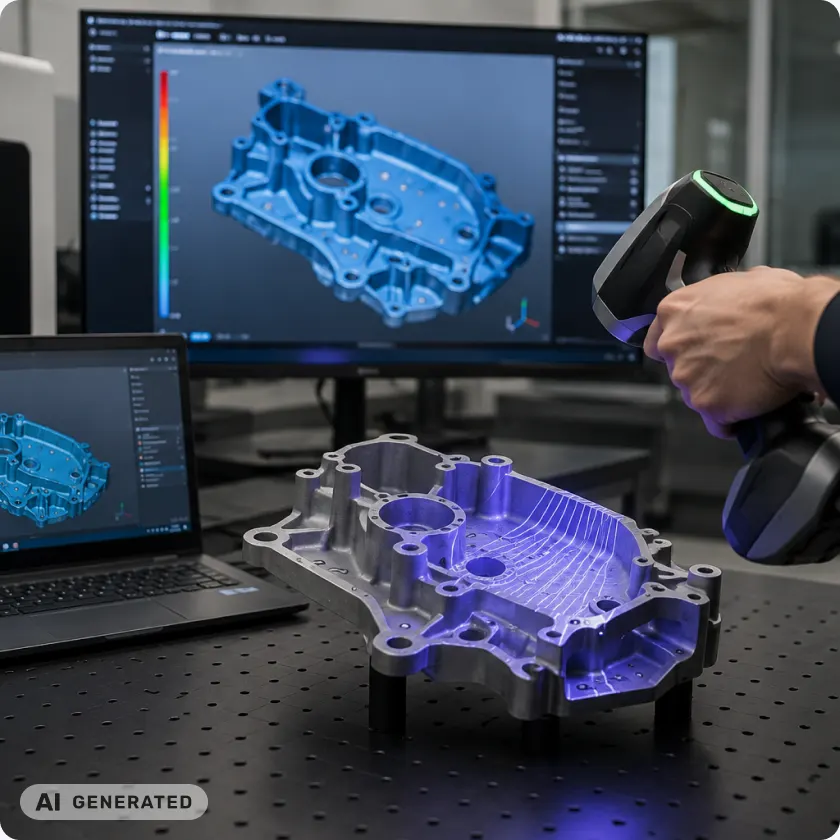
Nous capturons, analysons et transformons la réalité de vos composants en données précises pour améliorer le contrôle, la qualité et le développement produit.
Capture de géométries de pièces et d’ensembles avec une grande précision, directement en atelier et en cours de process, sans démontage.
Analyse complète des écarts du maillage et des erreurs dimensionnelles et géométriques par rapport au CAO et au plan, avec des rapports personnalisés selon la norme et les spécifications du client.
Conversion du scan en modèles CAO optimisés pour la refonte, la fabrication additive et le développement produit.
Suivez ce guide pour identifier le procédé le mieux adapté à l’assemblage de pièces métalliques.
Oui
Insertion d’éléments filetés (écrou à sertir, goujon à sertir, vis autoperceuse, formage thermique – flowdrill)
Non
Passez au point suivant
Oui
Passez au point suivant
Non
Clinchage ou rivetage
Autogène
RSW ou LBW
Avec apport
TIG, MIG-MAG ou LMD
Grande série, répétabilité critique
RSW robotisé, LBW, MIG-MAG robotisé
Petite ou moyenne série
TIG manuel et semi-automatique, LMD
Pièces uniques, réparation
LMD
| Procédé | Matériau de base | Épaisseur type | Résistance mécanique | Apport de matière ? | Cadence | Idéal pour |
|---|---|---|---|---|---|---|
| RSW robotisé | Acier, Inox | 0,5 – 3 mm | Élevée (point) | Non | Très élevée | Ensembles en tôle en série |
| MIG-MAG | Acier, Inox | 1 – 10 mm | Élevée (cordon) | Oui | Élevée | Ensembles soudés |
| TIG | Acier, Inox, Al | 0,5 – 6 mm | Très élevée | En option | Moyenne | Assemblages de précision |
| LBW | Acier, Inox, Al | 0,2 – 4 mm | Très élevée | Non | Élevée | Composants complexes |
| LMD | Acier, Inox, Superalliages | Variable | Très élevée | Oui | Moyenne | Revêtements et reconstruction |
| Clinchage | Acier, Inox, Al | 0,5 – 3 mm | Moyenne à élevée | Non | Élevée | Assemblages sans apport de chaleur |
| Rivetage | Acier, Al, Dissemblables | 1 – 6 mm | Moyenne à élevée | Non | Moyenne | Matériaux dissemblables |
| Insert fileté | Acier, Inox, Al | 0,5 – 3 mm | Élevée (traction axiale) | Non | Élevée | Fixations démontables |
| Flowdrill (perçage thermoformant) | Acier, Inox, Al | 1 – 3 mm | Extrêmement élevée | Non | Moyenne | Fixations démontables |
Nous analysons votre composant, ses exigences fonctionnelles et le volume de production.


