
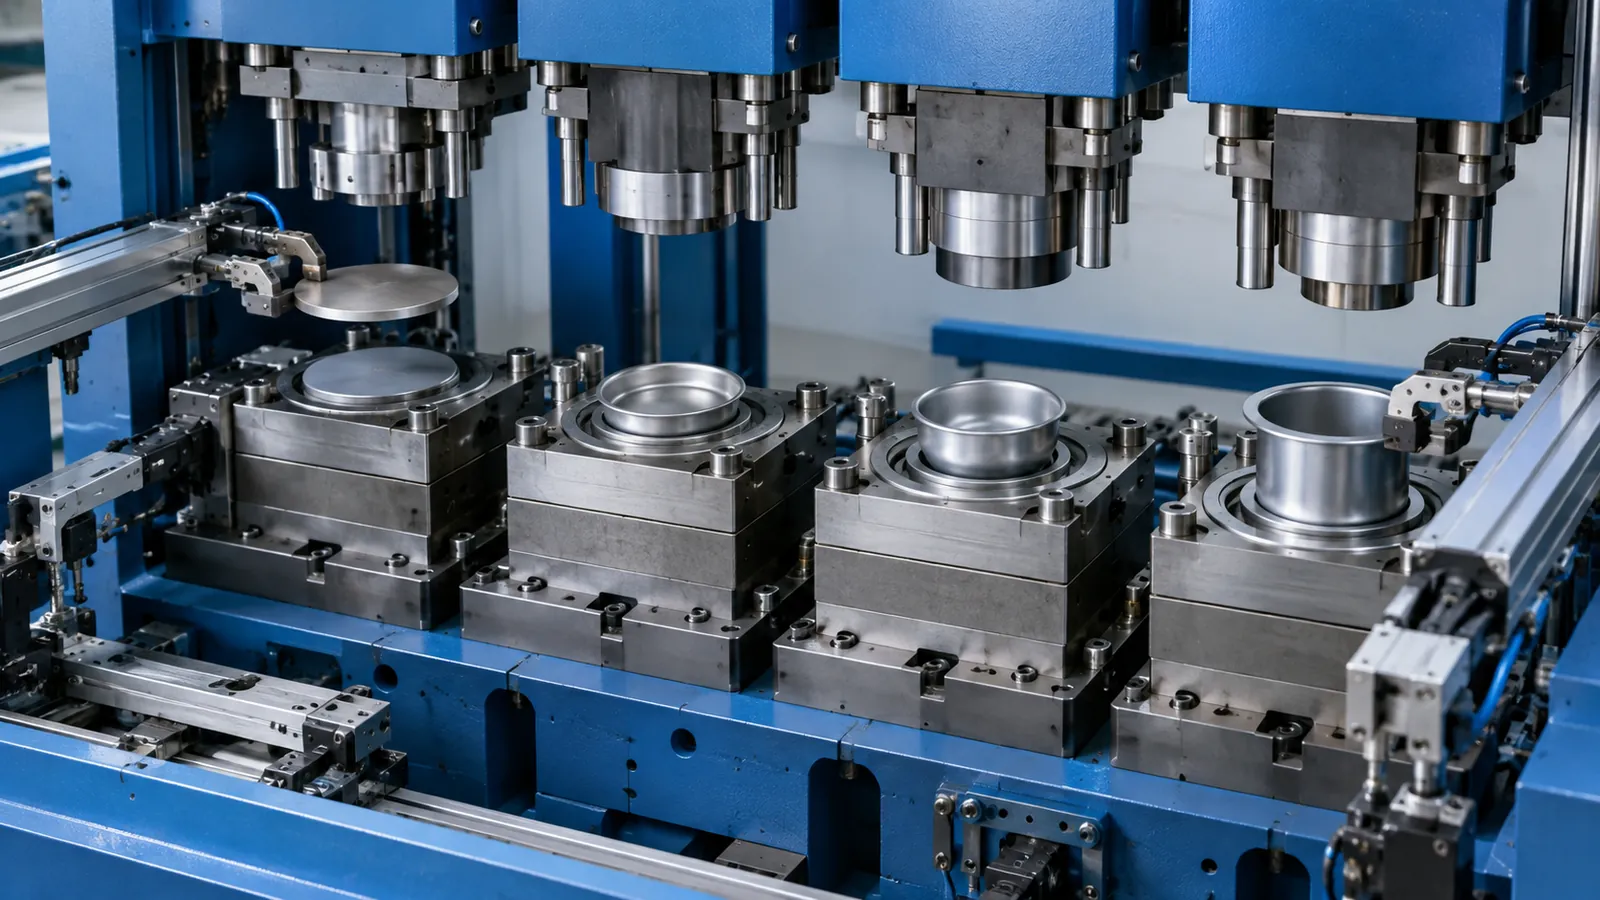
Trokel progresiboaren eta transfer trokelaren artean aukeratzea, batez ere, piezaren geometriaren, ekoizpen-bolumenaren, materialaren eta behar diren konformazio-eragiketen araberakoa da. Trokel progresiboak produktibitate handiagoa eskaini ohi du serie luzeetan; transfer trokelak, berriz, askatasun geometriko handiagoa ematen du, eta egokiagoa izan daiteke pieza konplexu, handi edo enbutizio sakonekoetarako.
Gida honetan trokel progresiboa eta transfer trokela alderatzen ditugu Fabrikaziorako Diseinuaren (DFM) ikuspegitik, hotzeko estanpazio-proiektu bakoitzean zein sistema den egokiena zehazteko.
Zer alde dago trokel progresiboaren eta transfer trokelaren artean?
Hotzeko estanpazio bidezko osagai metalikoen industrializazioan, tresneria progresiboaren eta transfer sistemaren arteko aukeraketa erabaki kritikoenetako bat da, bai proiektuaren bideragarritasun teknikorako, bai errentagarritasunerako. DFMren ikuspegitik, aukeraketa hori ez da azken faseetara atzeratu behar (eskaintza edo tresneriaren fabrikazioa); piezaren diseinu kontzeptualetik bertatik txertatu behar da.
Trokelaren arkitekturan egindako akats batek zuzenean eragiten ditu material-galerak, neurriz kanpoko matrizeria-kostuak, prentsako botila-lepoak eta aurreikusi gabeko murrizketa geometrikoak. Gida honen helburua erabaki-esparru zorrotz bat eskaintzea da, hiru aldagai erabakigarritan oinarrituta: piezaren geometria, urteko ekoizpen-bolumena eta behar diren eragiketen konplexutasuna.
Funtsezko aldea pieza estazioen artean nola garraiatzen den da: trokel progresiboan, pieza banda edo eramaile bati lotuta geratzen da azken eragiketara arte; transfer trokelean, berriz, formatu independente gisa manipulatzen da, eta horri esker estazioen artean berrorientatu daiteke.
Nola funtzionatzen du trokel progresibo batek?
Txapa bobinan hornitzen da, elikagailu automatiko baten bidez. Pieza estazio batetik bestera mugitzen da, banda bati (eskeletoa edo eramailea) lotuta. Ebaketa-, zulaketa-, enbutizio- eta tolestatze-eragiketak aldi berean egiten dira prentsa-kolpe bakoitzean, eta azken pieza azken estazioan bakarrik bereizten da, ebaketaz edo askatzez.
Nola funtzionatzen du transfer trokel batek?
Pieza hasieran formatu independente batean (blank) mozten da, edo lehen estazioan bereizten da zerrendatik. Estazioen arteko garraioa barra mekaniko edo serbokontrolatuen bidez egiten da, pintzak, bentosak edo imanak dituztenak. Lotura-bandarik ez dagoenez, pieza libreki orientatu eta kokatzen da konformazio-urrats bakoitzean.
Trokel progresiboa ala transfer trokela: hautaketa-irizpideak
1. Geometria eta askatasun-graduak
Osagaiaren geometriak murrizketa zinematikoak ezartzen ditu, eta horiek baldintzatzen dute garraio-metodoa:
Biratu eta berrorientatu beharra
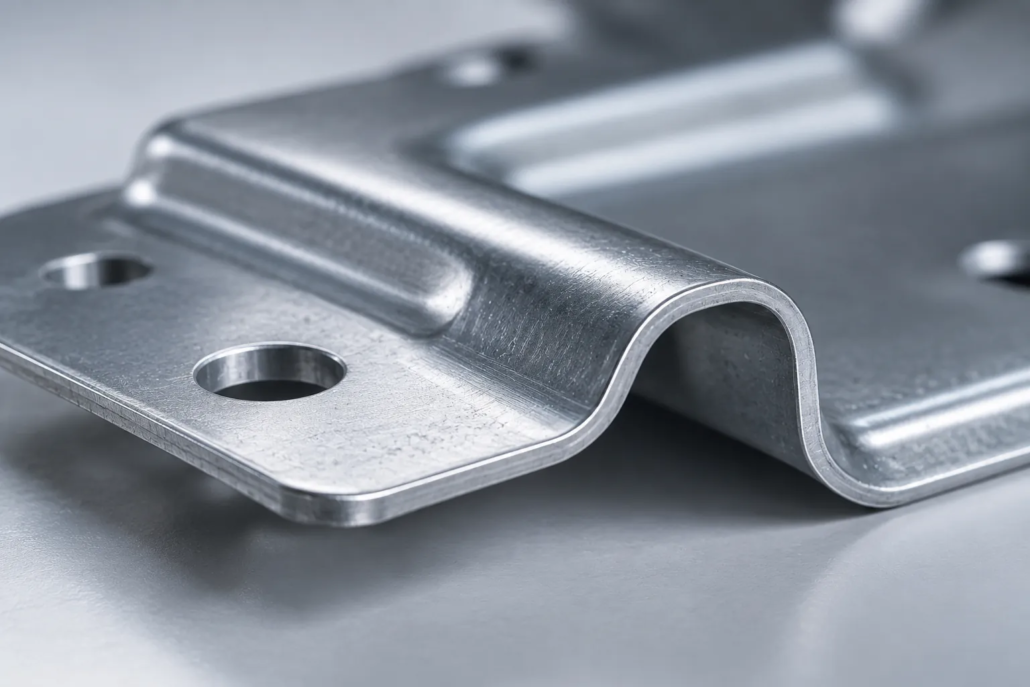
Pieza batek hainbat plano espazialetan eragiketak eskatzen dituenean (aurkako tolesturak, paraleloak ez diren aurpegietako enbutizioak edo alboko zulaketak), trokel progresiboak muga garrantzitsuak ditu. Banda gehiegi desitxuratzen duen edozein deformaziok arriskuan jartzen ditu aurrerapen-pausoa (pitch) eta zehaztasun dimentsionala.
Aldiz, transfer sistema baten pintzek pieza estazioen artean biratu, irauli edo makurtu dezakete, eta horrek erraztu egiten ditu enbutizio sakon simetriko edo asimetrikoak eta ertz-tolestura konplexuak.
Enbutizio-erlazioa eta deformazioa
Enbutizio sakoneko piezek materiala kanpoko perimetrotik isurtzea behar dute. Trokel progresibo batean, isuri hori bandarekiko loturek mugatzen dute, eta arintze-ebaketa konplexuak behar izaten dira, banda ahultzen dutenak eta hausteko arriskua handitzen dutenak. Transfer trokelean, formatu solteak manipulatzen direnez, materiala libreki isurtzen da prentsatzailearen azpitik, eta hondar-tentsioak eta hormaren gehiegizko meheketak murrizten dira.
Neurriak eta lodiera
Tamaina handiko piezek (400–500 mm-tik gorakoak) edo lodiera handikoek konformazio-indar eta mahai-tamaina handiak behar dituzte. Neurri horietako trokel progresibo baten masak tona handiko prentsak eta ohiz kanpoko mahai-zabalera eskatzen ditu. Transferrari esker, eragiketa horiek tandemean muntatutako trokel modular independenteetan edo trokel transferizatu monobloke batean bana daitezke.
2. Fabrikazio-bolumena eta inbertsioaren itzulkina (ROI)
DFMko analisi ekonomikoak hasierako inbertsio-kostua (CapEx) eta unitateko kostu aldakorrak (OpEx) alderatzea eskatzen du:
| Ebaluatutako parametroa | Trokel progresiboa | Transfer trokela |
|---|---|---|
| Ekoizpen-kadentzia ohikoa | Handia (40-120+ kolpe/min) | Ertaina-txikia (15-45 kolpe/min) |
| Tresneriaren hasierako inbertsioa | Ertaina-handia (bloke bakarra) | Handia-oso handia (zinematika eta atzaparrak) |
| Materialaren aprobetxamendua | % 50 – % 75 (galera bandan) | % 75 – % 90 (formatuaren optimizazioa) |
| Aldaketetarako malgutasuna | Txikia (banda osoari eragiten dio) | Ertaina (estazio independenteak) |
| Urteko errentagarritasun-ataria | Normalean > 100.000 pieza/urte | Bideragarria 30.000-80.000 pieza/urtetik aurrera* |
* Batez ere, formatuaren optimizazioari esker lortutako lehengai-aurrezpenak kadentzia txikiagoa konpentsatzen duen piezetan.
Serie oso luzeetan, ziklo-denbora metrika nagusia denean, trokel progresiboaren kadentzia gaindiezina da. Hala ere, erresistentzia handiko altzairuzko osagaietan edo aleazio garestietan (altzairu herdoilgaitza, aluminioa edo kobrea, adibidez), eramaile-bandan galtzen den txapak unitateko kostua hainbeste garestitu dezake, non errentagarriagoa izan daitekeen kadentzia txikiagoko baina blankaren aprobetxamendu optimoko transfer bat.
3. Eragiketa-konplexutasuna eta integrazioa
Konplexutasuna ez dago soilik piezaren forman, baita bigarren mailako prozesuen kopuruan eta izaeran ere:
- Trokeleko bigarren mailako eragiketak: hariztatze automatikoa (in-die tapping), torloju edo azkoinen txertaketa eta errematxatzea trinkoago eta egonkorrago integratu ohi dira trokel progresiboetan, non zerrendaren posizioa zentratzaile konikoen bidez zurrun erreferentziatzen den.
- Perimetroko trokelatzea eta kalibrazioa: 360 graduko ebaketa perimetral jarraituak, ebaketa-markarik edo lotura-lekukorik gabe, behar dituzten piezak transferrerako hautagai zuzenak dira. Progresiboan, banda piezari lotzen zaion puntuak beti uzten du lekuko bat (burr/tab mark), ondoren mekanizatu behar izan daitekeena edo tolerantziak bete ez ditzakeena.
- Indarren banaketa eta deszentratzea: oso asimetrikoak diren esfortzuak dituzten matrizeek irauli-momentuak sortzen dituzte prentsaren korrediran. Transfer trokel modularretan errazagoa da karga bakoitza zentratzea, estazio bakoitzeko nitrogeno-zilindro independenteen bidez indarrak orekatuz.
Orduan, noiz aukeratu bata edo bestea?
Noiz aukeratu trokel progresiboa?
Trokel progresiboa izan ohi da aukerarik egokiena pieza konformazioan zehar planoan mantendu daitekeenean, bandarekiko loturaren hondar-lekukoa onartzen denean eta proiektuak kadentzia handia eskatzen duenean serie luzeetan. Bereziki interesgarria da, gainera, bigarren mailako eragiketak trokelean bertan integratzen direnean.
Noiz aukeratu transfer trokela?
Transfer trokelak abantaila du piezak biraketak edo berrorientazioak behar dituenean, enbutizio sakonak dituenean, lotura-lekukorik gabeko perimetro garbia eskatzen duenean edo lehengai garesti baten aprobetxamenduak unitateko kostuan pisu erabakigarria duenean.
Erabaki-taula: progresiboa ala transferra?
Erabili egiaztapen-zerrenda tekniko hau diseinuaren berrikuspen-fasean:
- Pieza planoan mantendu daiteke konformazio osoan zehar?
- Bai: trokel progresiborako hautagaia.
- Ez (biraketak edo aurkako deformazio tridimentsionalak behar ditu): transfer trokela.
- Onartzen da ebaketa-lekuko bat azken perimetroan?
- Bai: progresiboa.
- Ez (% 100 perimetro garbia): transferra.
- Zer pisu du lehengaiak osagaiaren kostu osoan?
- Txikia: progresiboa (abiadura eta orduko produktibitatea lehenesten ditu).
- Handia (material garestia edo formatu handia): transferra (zerrendaren/formatuaren errendimendua lehenesten du).
- Zein da konprometitutako urteko bolumena?
- 250.000 unitatetik gora, tamaina txiki/ertainarekin: progresiboa.
- Serie ertainak, enbutizio nabarmenarekin edo tamaina ertain/handiarekin: transferra.
Ondorioa: trokel progresiboa ala transfer trokela
Trokel progresiboaren eta transferraren arteko muga ez da zurruna, baina produktuaren diseinuan erabakia aurreratzeak iterazio garestiak aurrezten ditu. Tolestura-erradio zabalak txertatzeak, hegalen orientazioa sinplifikatzeak eta eramaile-bandarako eusteko guneak aurreikusteak aukera eman dezake hasieran transferrerako bakarrik zirudien piezak progresiboan fabrikatzeko.
Aitzitik, geometrikoki konplexua den pieza bat trokel progresibo batean behartzeak banda ezegonkorrak, prentsa-geldialdi maiz eta tresneriaren bizitza erabilgarri eskasa ekarriko ditu. Hotzeko estanpazioko DFMren urrezko araua argia da: diseinatu pieza txaparen garraio-metodoan pentsatuz, haren azken funtzio mekanikoan bezainbeste.
EDSAONEren esperientzia trokel progresiboetan eta transferretan
EDSAONEk osagai metalikoak fabrikatzen ditu 500 t arteko prentsa mekanikoetan eta 400 t arteko prentsa hidraulikoetan konformatuz, trokel progresibo, transfer eta parametrikoekin. Gaitasun horri esker, produktibitate handiko prozesuei zein sakonera handiko piezei eta konformazio-estrategia espezifikoak behar dituzten geometriei heldu diezaiekegu.
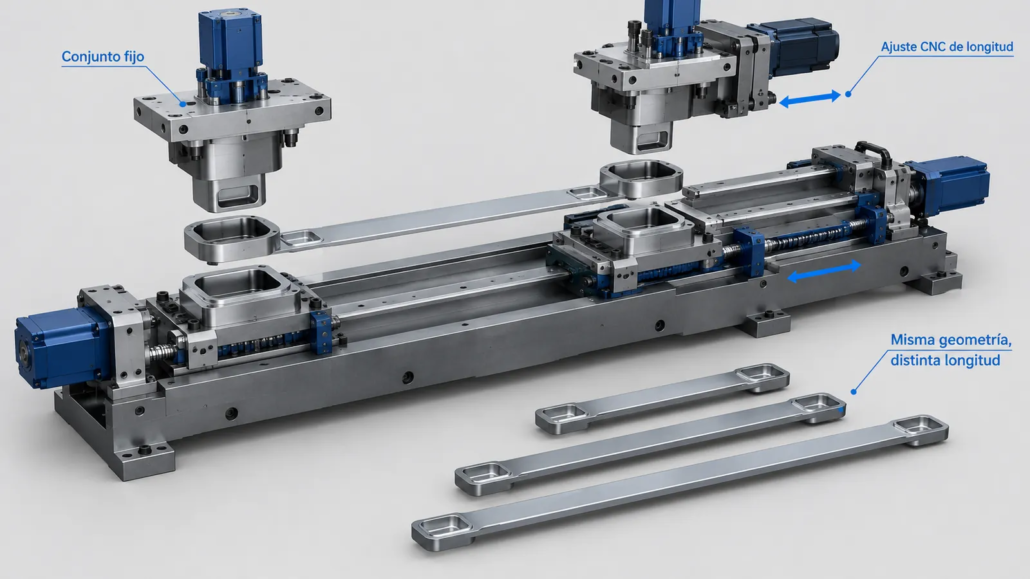
Industrializazio-fasetik geometria, materiala, aurreikusitako bolumena eta behar diren eragiketak aztertzeak aukera ematen du osagai bakoitzerako fabrikazio-aukerarik egokiena hautatzeko.
Industrializatu behar duzun pieza bat duzu? Bidali iezaguzu planoa eta fabrikazio-aukerarik egokiena aztertuko dugu.


