
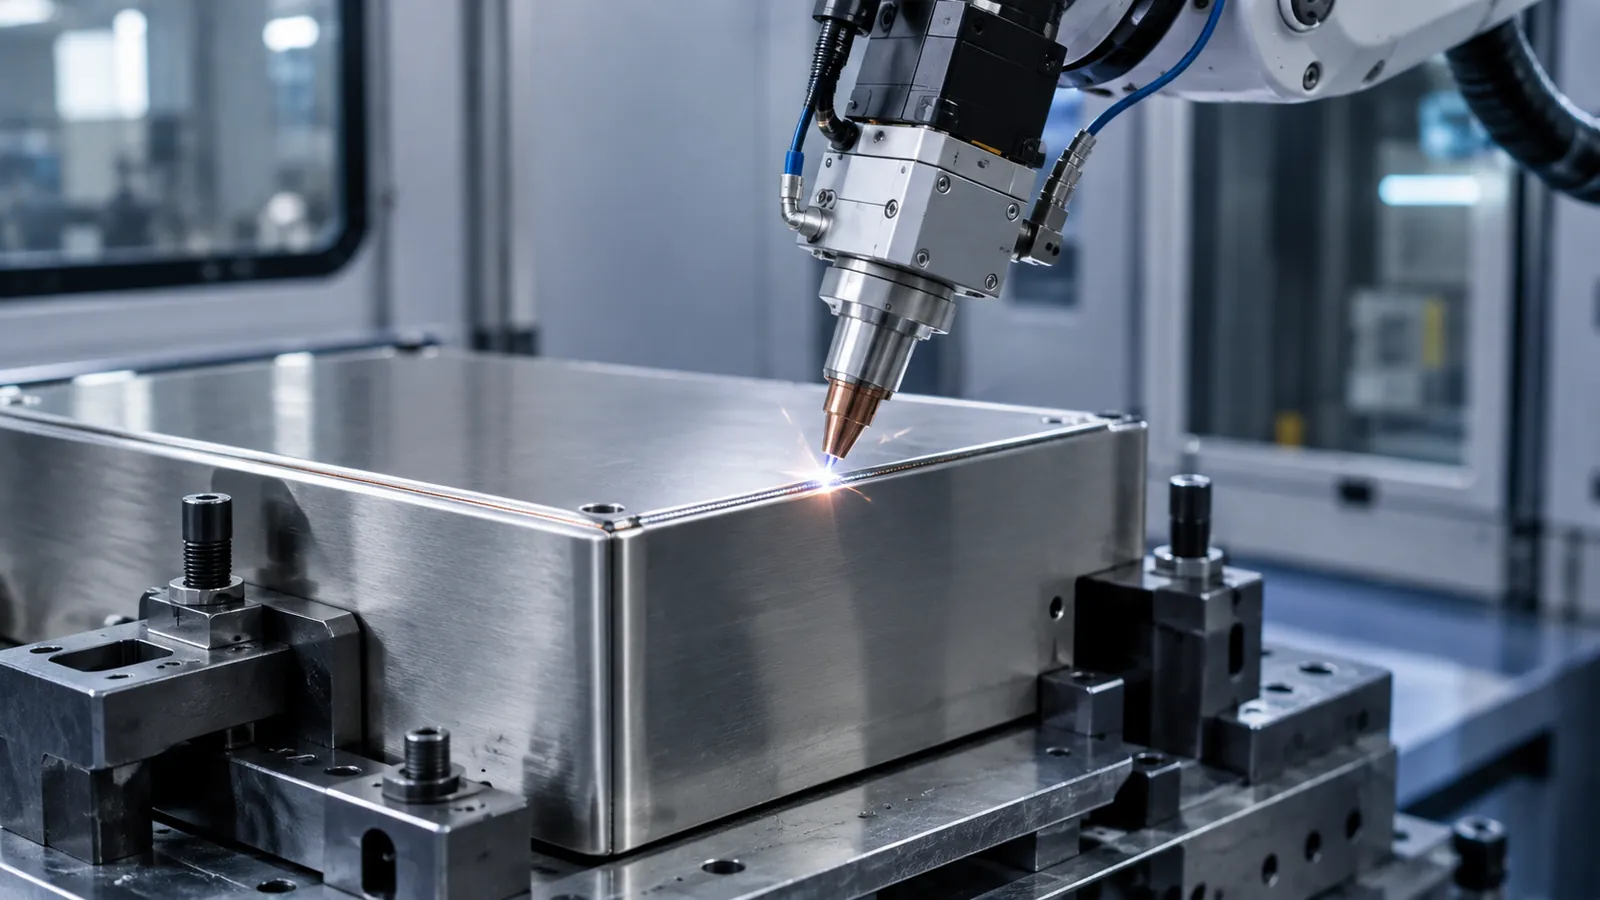
Laser bidezko soldaduraren eta beste lotura-teknologia batzuen (MIG/MAG, TIG edo klintxatzea) artean aukeratzeko, zehaztasuna, kostua, tolerantziak, akaberaren kalitatea eta ekoizpen-bolumena baloratu behar dira. Laserrak abiadura handia eta bero-ekarpen txikia eskain ditzake, baina ez da beti aukerarik egokiena pieza edo muntaketa jakin baterako. Gida honek prozesuak alderatzen ditu Fabrikaziorako Diseinuaren (DFM) ikuspegitik, eta lotura-teknologia egokiena hautatzeko irizpideak azaltzen ditu.
Zer alde daude laser bidezko soldaduraren eta beste lotura-teknologien artean?
Osagai metalikoen diseinuan eta fabrikazioan, laser-izpi bidezko soldadura (Laser Beam Welding edo LBW) kalitatearen erreferentzia gorentzat hartu ohi da: kordoi oso estuak, aurrerapen-abiadura ikusgarriak, beroak eragindako gune (ZTA) txikia eta ondorengo leuntzea ia ezabatzen duten akaberak.
Hala ere, benetako ekoizpen-ingurunean, laserra ez da beti erantzunik onena, ez teknikoki ez ekonomikoki. Energia-dentsitate handiak milimetro-mailako doikuntza eskatzen du piezen artean (ia zero junturako tartea), eta zeluletan, optikan eta segurtasunean egin beharreko inbertsioa askoz handiagoa da ohiko arku-prozesuena (MIG/MAG edo TIG) edo hotzeko alternatiba mekanikoena (klintxatzea eta errematxatzea) baino.
DFMren ikuspegitik, laser bidezko soldaduraren aldeko apustua ez da prestigio teknologikoak gidatutako erabakia izan behar, errentagarritasun-ekuazio zorrotz batek baizik: deformazio termikoak ezabatzetik, leuntze-eragiketa sekundarioak kentzetik eta soldadura-kadentzia handitzetik datozen aurrezpenek konpentsatzen al dute piezen prestaketan eskatzen den zehaztasun geometrikoa eta tresneriaren amortizazio-kostu handiagoa? Gida honek irizpide tekniko eta ekonomiko erabakigarriak aztertzen ditu, laserra noiz den gaindiezina eta noiz komeni den beste lotura-teknologia bat agintzea bereizteko.
Laser bidezko soldaduraren eta beste lotura-teknologien artean aukeratzeko faktoreak
Laserra ohiko prozesuen aldean egokia den ebaluatzeko, ingeniaritza-taldeak proiektuaren lau aldagai kritiko aztertu behar ditu:
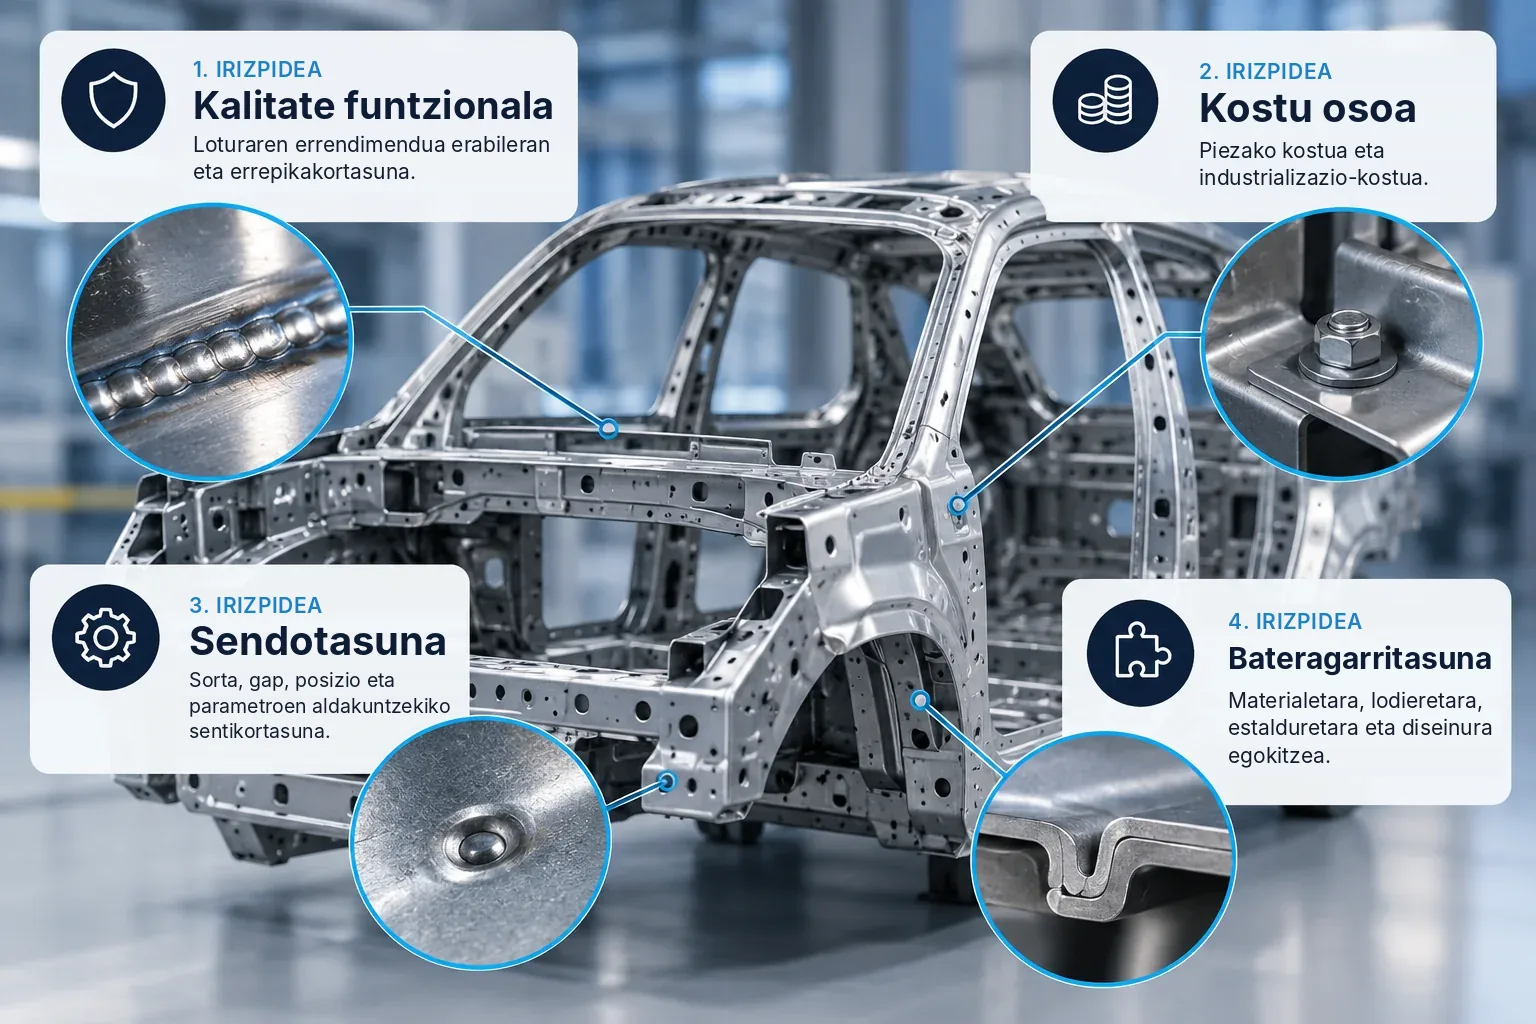
Materialaren lodiera eta sartze-geometria
- Txapa mehea eta ertaina (0,5-4,0 mm): zuntz-laserraren eremu eztabaidaezina da. 2 eta 8 m/min arteko abiaduran soldatzeko aukera ematen du, keyhole moduan sartze osoarekin, luzera-unitateko energia-ekarpena nabarmen murriztuz.
- Lodiera handiak (t > 6-8 mm): lodiera handitu ahala, laserreko urtze-bainuaren egonkortasuna mantentzeko potentzia handiak (≥6-10 kW) edo laser-arku hibridoko arkitekturak (HLAW) behar dira. Tarte horretan, MIG/MAG soldadura askoz ekonomikoagoa, sendoagoa eta xaflaren desbideratzeekiko tolerantzia handiagokoa da.
Juntura-tartearekiko tolerantzia (gap)
Laserrarentzako iragazki tekniko zorrotzena da hau:
- Izpi fokatuaren diametroa oso txikia da (normalean 0,1 mm eta 0,6 mm artean). Lotu beharreko txapen arteko tartea txaparen lodieraren % 10etik edo 0,15-0,20 mm-tik gorakoa bada, izpiak ertzak urtu gabe zeharkatzen du juntura, eta ozkak, lotura-faltak edo zulaketa jarraituak eragiten ditu.
- Piezak itzulera elastikoko (springback) aldakuntzak dituen estanpaziotik edo bizarrak dituen ohiko ebaketatik badatoz, juntura-tarte hori bermatzeko kostu handiko amarratze-tresna hiperestatikoak edo izpi-kulunkadun (wobble) eta hari bero bidezko ekarpeneko laser-sistemak behar dira.
- Doikuntza-tolerantzia 0,3-0,5 mm-tik behera kontrolatu ezin bada, eskuzko MIG/MAG edo TIG soldadura nabarmen bideragarriagoa da, ekarpen-materialarekin betetzeko duen berezko gaitasunari esker.
Distortsio termikoa eta akaberaren kalitatea
- Deformazio kritikoa: arku bidezko soldadura tradizionalak energia termiko banatua sartzen du, eta horrek ezinbestean deformatzen ditu altzairu herdoilgaitzezko edo aluminiozko muntaketa lirainak; ondorioz, zuzentzeko prentsa hidraulikoak eta sopletearekin lan egiten duen langile espezializatuaren orduak behar dira. Laserraren ZTA 3-5 aldiz txikiagoa da, eta egonkortasun dimentsionala bermatzen du berregin beharrik gabe.
- Akaberaren kalitatea: premium klimatizazioan, altzari metalikoetan, automobilgintza ikusgarrian edo elektronika-karkasetan, laser-kordoia leuna, uniformea eta proiekziorik (spatter) gabekoa da, eta MIGen behar diren desbizartze-, leuntze- eta eskuilatze-lanen % 100 ezabatzen ditu.
Ekoizpen-bolumena eta automatizazioa
- Laser bidezko soldaduraren metro linealeko kostua minimoa da kadentzia handiko eragiketa automatiko edo robotizatuetan.
- Hala ere, prototipoetarako, banakako konponketetarako edo posizio behartuetako kordoiak eta geometria aldakorrak dituzten galdaragintza astuneko egituretarako, TIG edo MIG ekipo baten malgutasunak eta kostu txikiak argi gainditzen dute laser-zelula baten zurruntasuna.
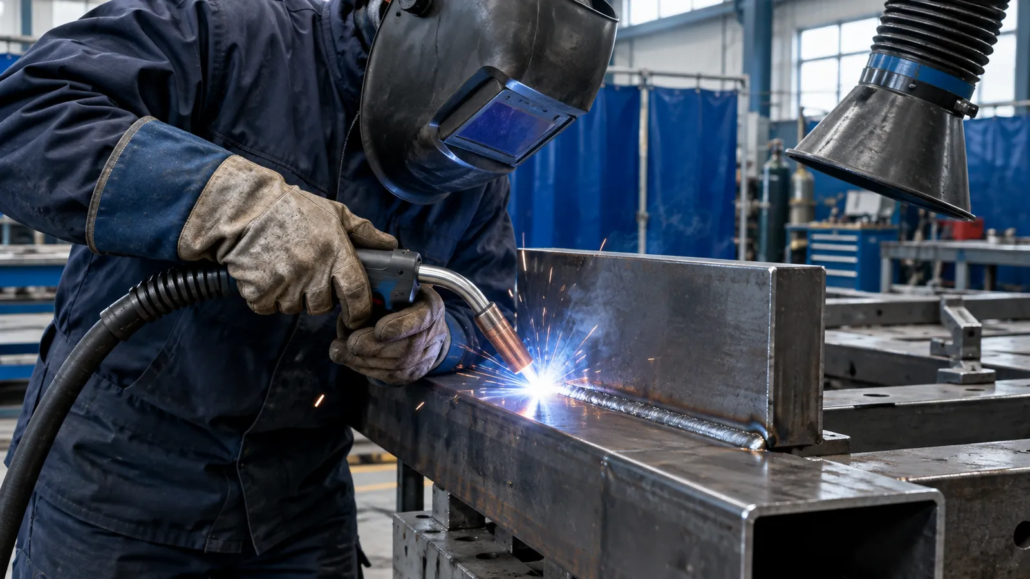
Laser bidezko soldadura vs MIG/MAG, TIG eta klintxatzea: konparazio-taula
| Hautaketa-irizpidea | Laser bidezko soldadura (LBW) | MIG/MAG soldadura | TIG soldadura (GTAW) | Klintxatze mekanikoa |
|---|---|---|---|---|
| Bero-ekarpena / Deformazioa | Minimoa (ZTA oso estua) | Handia (okertze handia txapa mehean) | Ertaina-handia (distortsio lokala) | Nulua (hotzeko konformazioa) |
| Egiteko abiadura | Oso handia (2-10 m/min) | Ertaina-handia (0,4-1,2 m/min) | Txikia (0,1-0,3 m/min) | Berehalakoa (prentsa-kolpe 1) |
| Tartearekiko tolerantzia (gap) | Kritikoa (≤0,1-0,2 mm) | Oso zabala (≥1,0-2,0 mm) | Zabala (eskuzko ekarpenarekin) | Ez da aplikatzen (gainjartze zuzena) |
| Berrikusteko beharra | Nulua edo minimoa (kordoi leuna) | Handia (proiekzioak leundu) | Txikia (kordoi garbia) | Nulua (botoia bakarrik ikusten da) |
| Prozesuko kontsumigarriak | Babes-gasa (Ar/N2) | Gasa + soldadura-hari jarraitua | Gasa + ekarpen-hagaxka + wolframioa | Bat ere ez (0 kostua) |
| Hasierako inbertsioa (CapEx) | Handia-oso handia (4. klaseko kabina) | Txikia-ertaina | Txikia | Trokelean integra daiteke |
Noiz merezi du laser bidezko soldadura erabiltzeak?
- Tolerantzia geometriko zorrotzeko txapa meheko azpimultzoak: zehaztasun handiko kutxa elektrikoak, bero-trukagailuak, bateria-karkasak eta automobilgintzako osagaiak, non edozein okertze termikok azken muntaketa edo estankotasuna eragozten duen.
- Balio kosmetiko handiko kordoi ikusgarriak dituzten piezak: altzairu herdoilgaitzezko osagaiak (akabera satinatua, leundua, etab.) edo aluminio ikusgarrikoak, non MIG/TIG soldaduren ondorengo prozesuko eskulanaren kostuak kordoiaren beraren kostua gainditzen duen.
- Abiadura handiko zigilatze hermetikoa duten piezak: tapen, deposituen edo iragazkien soldadura perimetrala, non fluidoekiko estankotasuna kadentzia handian bermatu behar den, ihesik eta porositaterik gabe.
- Material desberdinen edo aleazio sentikorren soldadura: kobre-aluminio loturak (e-mobility) edo muga elastiko ultra-altuko altzairuak (UHSS/boroa), non ZTA zabal batek oinarrizko tratamendu termikoaren propietate mekanikoak suntsituko lituzkeen.
Noiz komeni da beste lotura-teknologia bat aukeratzea?
- Errepikakortasun dimentsional txarreko egiturak edo ebaketa termiko zakarrak: piezak oxiebaketaz, plasmaz edo eskuzko guraizez mozten badira eta 0,5 mm-tik gorako desdoikuntzak badituzte, MIG/MAG soldadura da aukera ekonomiko bakarra, zirrikitu irekiak betetzeko gaitasunari esker.
- Txapa lodiak (t > 6-8 mm) serie laburretan: egitura-galdaragintza, makineria-bankadak edo eraikuntzako profil astunak, non metal-ekarpenaren bolumenak MIG hari trinkoa edo tubularra bide estandarra bihurtzen duen.
- Estankotasunik eskatzen ez duten txapa mehe gainjarrien lotura: barneko errefortzuetan, euskarrien finkapenean edo txapa aurregalbanizatuzko kontsoletan, prentsako klintxatze mekanikoak edo errematxe autozulatzaileak (SPR) laserra gainditzen dute unitateko kostuan, ez baitute gasik, energia termikorik ezta zelula robotizaturik ere behar.
- Tailerreko konponketak edo kanpoko obra-muntaketak: laserrak 4. klaseko segurtasun-barruti hermetikoak behar ditu, erradiazioaren islapenak begietan kalterik egin ez dezan; landa-lanetarako edo in situ mantentze-lanetarako, eskuzko TIG/MIG prozesua ordezkaezina da oraindik.
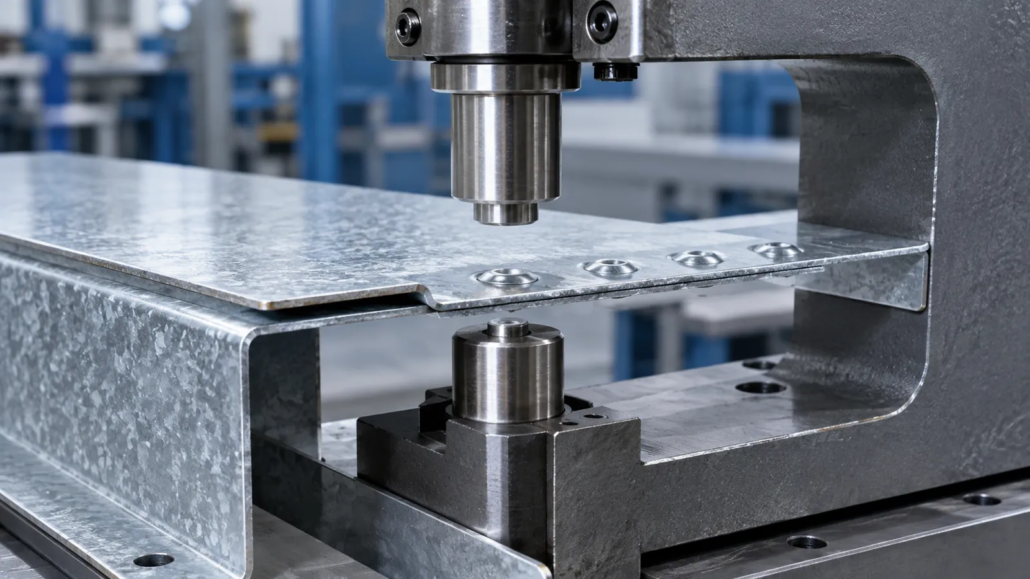
DFM checklista lotura-teknologia egokia hautatzeko
Planoaren kartelan laser bidezko soldadura (LBW) agindu aurretik, egiaztatu baldintza hauek:
- Aurreko prozesuak (zehaztasun handiko estanpazioa edo laser bidezko ebaketa) bermatzen al du piezen arteko tartea (gap) 0,15 mm-tik beherakoa dela loturaren luzera osoan?
- Aurreikusitako amarratze-tresnak zurrun eusten al die aurpegiei, soldatzean gertatzen den dilatazio lokalak juntura ireki ez dezan?
- Ebaluatu al da materialaren islapen optikoa (batez ere kobre puruan edo aluminiozko aleazio errefraktarioetan), iturriaren uhin-luzera eta potentzia dimentsionatzeko?
- Laser-zelularen amortizazioaren gainkostua konpentsatzen al da ondorengo prozesuen denboren (berregiteak) ezabapen dokumentatuarekin eta ziklo-denbora laburragoarekin?
Ondorioa: nola hautatu lotura-teknologia egokia
Laser-izpi bidezko soldadurak ez ditu teknologia tradizionalak berez ordezkatzen; argi gainditzen ditu, ordea, abiadura hutsa, kontrol dimentsionala eta akaberaren kalitatea lehiatzen direnean.
Doikuntza txarreko piezetan laserra agintzeak tailerrean frustrazioa eta kalitate ezaren kostu handiak besterik ez ditu sortzen. Aitzitik, pieza estanpatuak hasieratik doikuntza perfekturako tolerantziekin diseinatzen direnean, laserra bihurtzen da ondorengo eskulana ezabatzeko eta muntaketa konplexu bat errentagarritasun handiko prozesu robotizatu bihurtzeko palankarik indartsuena.
Nola aukeratu lotura-teknologia egokia EDSAONErekin
Prozesuaren hautaketa loturaren eskakizun funtzionaletatik, piezen geometriatik, dauden tolerantzietatik, materialetatik eta aurreikusitako bolumenetik abiatu behar da. Aldagai horiek diseinu-fasean ebaluatzeak alternatibak alderatzen laguntzen du, fabrikazio-prozesua finkatu aurretik. EDSAONEn, DFM ikuspegi horrek proiektu bakoitzaren beharren inguruko elkarrizketa teknikoa bideratzen du.
Osagai metaliko baterako lotura bat ebaluatu behar duzu? Jarri harremanetan EDSAONEko taldearekin, zure proiektuaren eskakizunak eta fabrikazio-alternatibak aztertzeko.


