
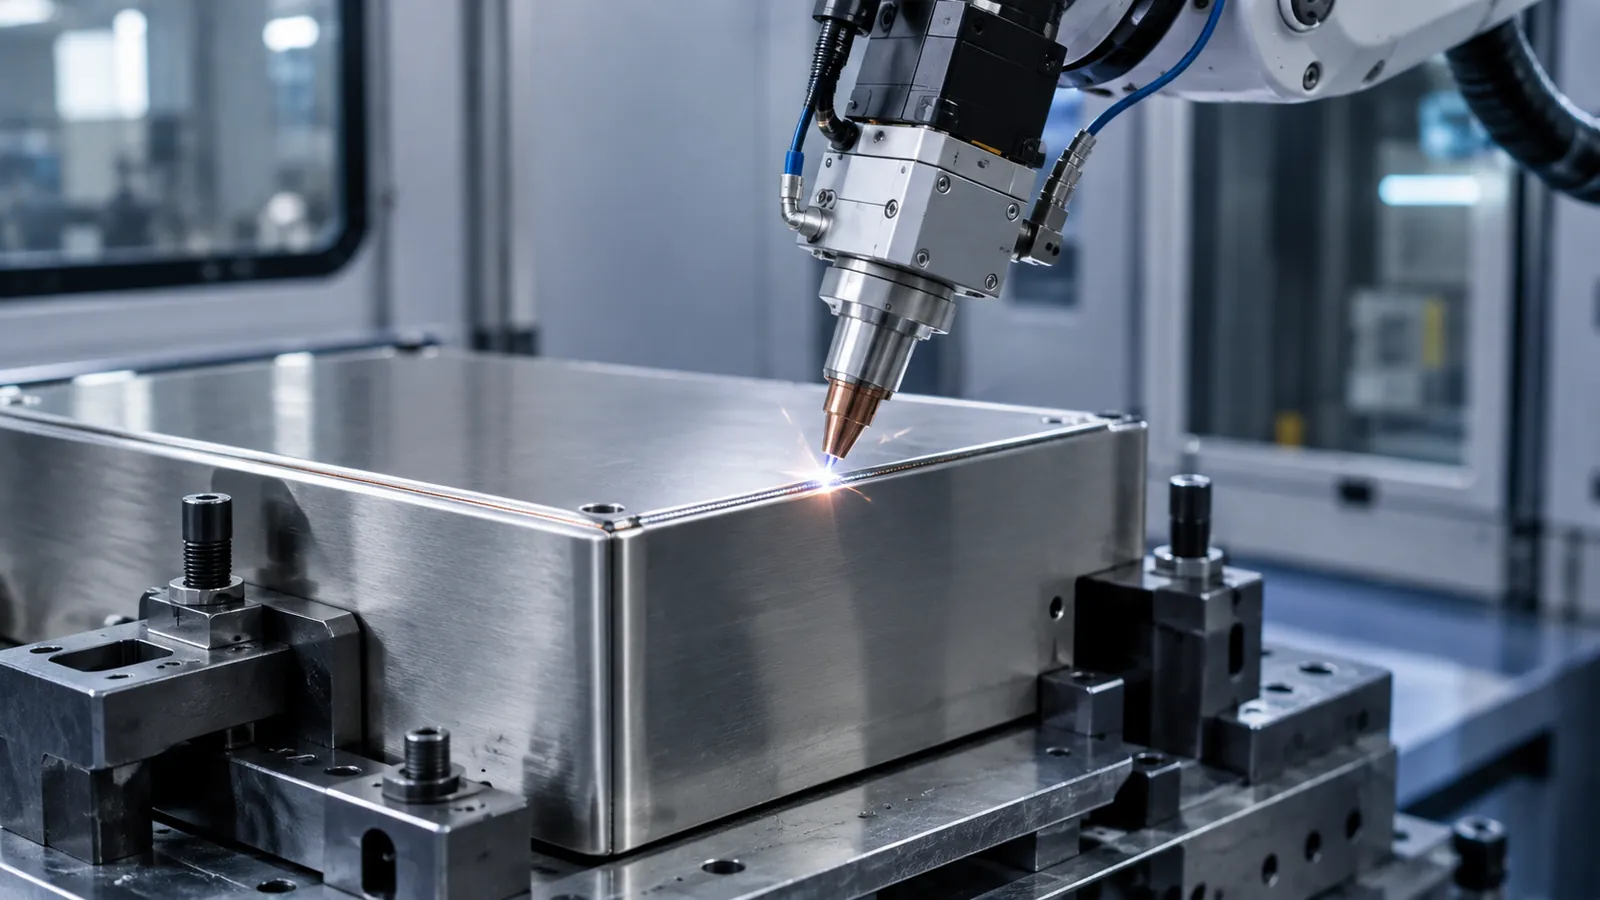
Choisir entre le soudage laser et d’autres technologies d’assemblage comme le MIG/MAG, le TIG ou le clinchage implique d’évaluer la précision, le coût, les tolérances, la qualité de finition et le volume de production. Le laser peut offrir une grande vitesse et un faible apport thermique, mais ce n’est pas toujours la solution la plus adaptée à une pièce ou à un assemblage. Ce guide compare les procédés dans une optique de conception pour la fabrication (DFM) et explique les critères permettant de choisir la technologie d’assemblage la plus pertinente.
Quelles différences entre le soudage laser et les autres technologies d’assemblage ?
Dans la conception et la fabrication de composants métalliques, le soudage par faisceau laser (Laser Beam Welding ou LBW) est souvent perçu comme la référence absolue en matière de qualité : cordons extrêmement étroits, vitesses d’avance spectaculaires, zone affectée thermiquement (ZAT) minimale et finitions qui suppriment pratiquement le meulage ultérieur.
Pourtant, en production réelle, le laser n’est pas toujours la réponse optimale, ni techniquement ni économiquement. Sa forte densité d’énergie exige un accostage millimétrique entre les pièces (jeu de joint quasi nul) et un niveau d’investissement en cellules, optique et sécurité bien supérieur à celui des procédés à l’arc conventionnels (MIG/MAG ou TIG) ou des alternatives mécaniques à froid (clinchage et rivetage).
Dans une optique DFM, opter pour le soudage laser ne doit pas relever du prestige technologique, mais d’une équation de rentabilité rigoureuse : les économies réalisées en éliminant les déformations thermiques, en supprimant les opérations secondaires de polissage et en augmentant la cadence de soudage compensent-elles l’exigence géométrique dans la préparation des pièces et le coût d’amortissement plus élevé de l’outillage ? Ce guide analyse les critères techniques et économiques qui permettent de savoir quand le laser est imbattable et quand il vaut mieux prescrire une autre technologie d’assemblage.
Les facteurs pour choisir entre soudage laser et autres technologies d’assemblage
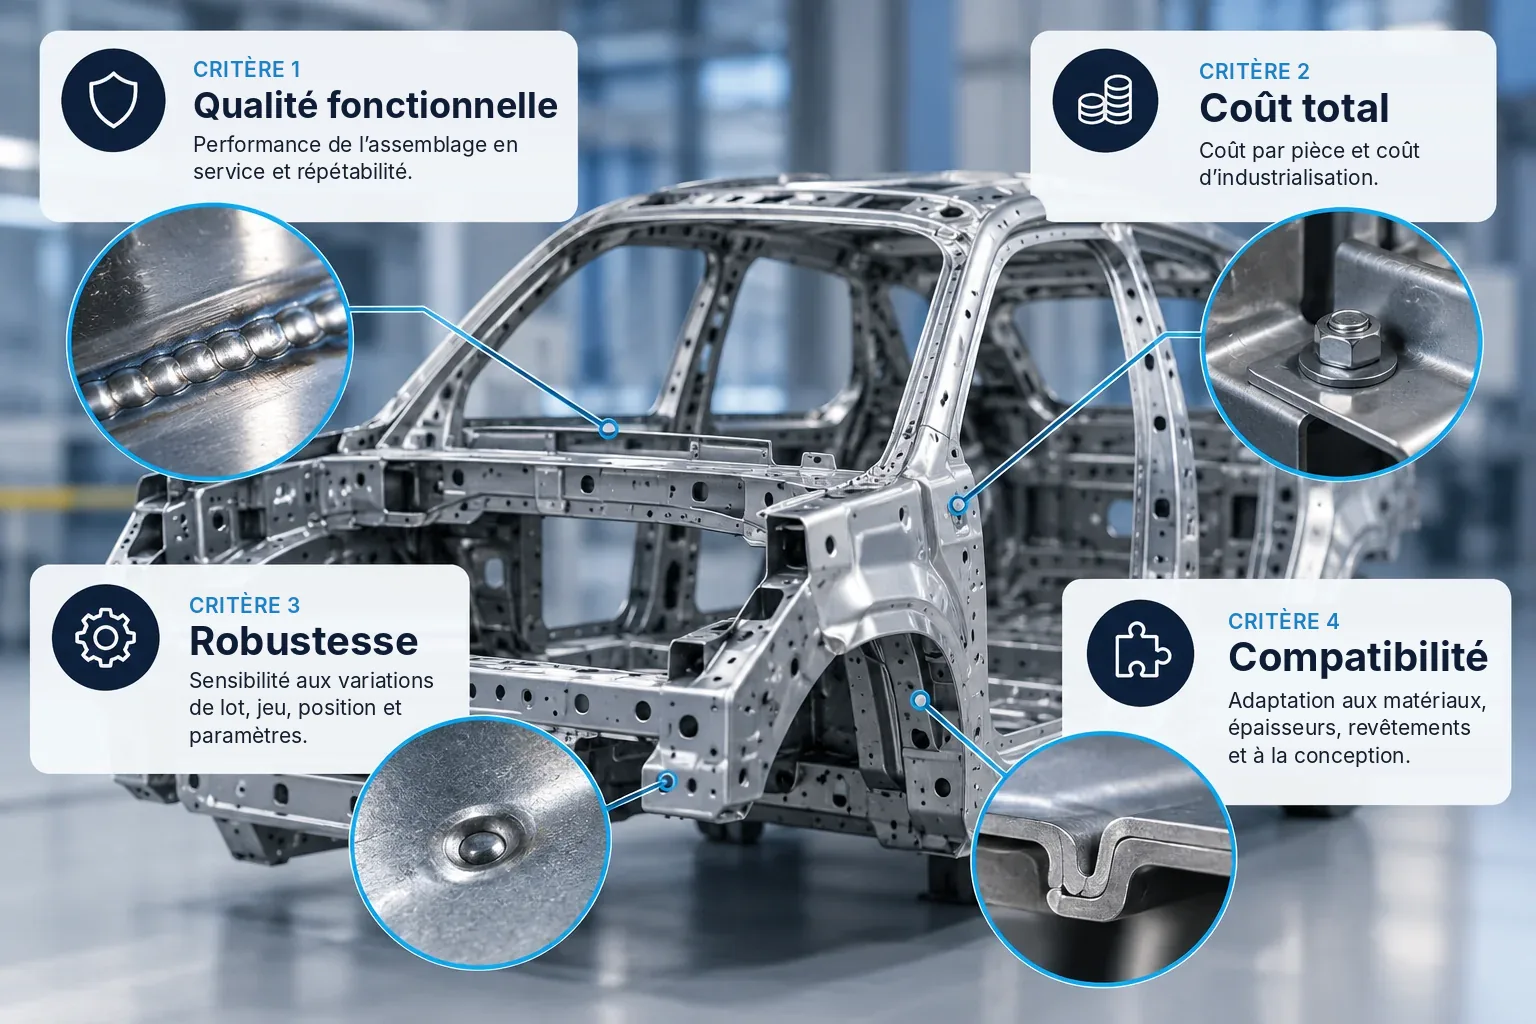
Pour évaluer la pertinence du laser par rapport aux procédés conventionnels, l’équipe d’ingénierie doit examiner quatre variables critiques du projet :
Épaisseur du matériau et géométrie de pénétration
- Tôles fines et moyennes (0,5 à 4,0 mm) : c’est le domaine incontesté du laser à fibre. Il permet de souder à des vitesses de 2 à 8 m/min avec une pénétration complète en mode keyhole, en réduisant fortement l’énergie apportée par unité de longueur.
- Fortes épaisseurs (t > 6 à 8 mm) : à mesure que l’épaisseur augmente, maintenir la stabilité du bain de fusion en laser exige des puissances élevées (≥6–10 kW) ou des architectures hybrides laser-arc (HLAW). Dans cette plage, le soudage MIG/MAG reste bien plus économique, robuste et tolérant aux écarts de chanfrein.
Tolérance au jeu de joint (gap)
C’est le filtre technique le plus impitoyable pour le laser :
- Le diamètre du faisceau focalisé est très faible (généralement entre 0,1 mm et 0,6 mm). Si le jeu entre les tôles dépasse 10 % de l’épaisseur ou 0,15–0,20 mm, le faisceau traverse le joint sans fondre les bords, provoquant caniveaux, manques de fusion ou perçages continus.
- Si les pièces sont issues d’emboutissage avec des variations de retour élastique (springback) ou d’une découpe conventionnelle avec bavures, garantir ce jeu exige des montages de bridage hyperstatiques coûteux ou des systèmes laser à oscillation du faisceau (wobble) avec fil d’apport chaud.
- Si la tolérance d’accostage ne peut pas être maintenue sous 0,3–0,5 mm, le soudage MIG/MAG ou TIG manuel devient nettement plus viable grâce à sa capacité naturelle de remplissage avec du métal d’apport.
Déformation thermique et qualité de finition
- Déformation critique : le soudage à l’arc traditionnel apporte une énergie thermique répartie qui déforme inévitablement les assemblages élancés en inox ou en aluminium, imposant des presses hydrauliques de redressage et des heures de travail qualifié au chalumeau. La ZAT du laser est 3 à 5 fois plus petite, ce qui garantit la stabilité dimensionnelle sans retouches.
- Qualité de finition : dans des secteurs comme la climatisation haut de gamme, le mobilier métallique, l’automobile visible ou les boîtiers électroniques, le cordon laser est lisse, uniforme et sans projections (spatter), ce qui supprime 100 % des opérations d’ébavurage, de meulage et de brossage nécessaires en MIG.
Volume de production et automatisation
- Le coût par mètre linéaire de soudure laser est minimal dans les opérations automatisées ou robotisées à haute cadence.
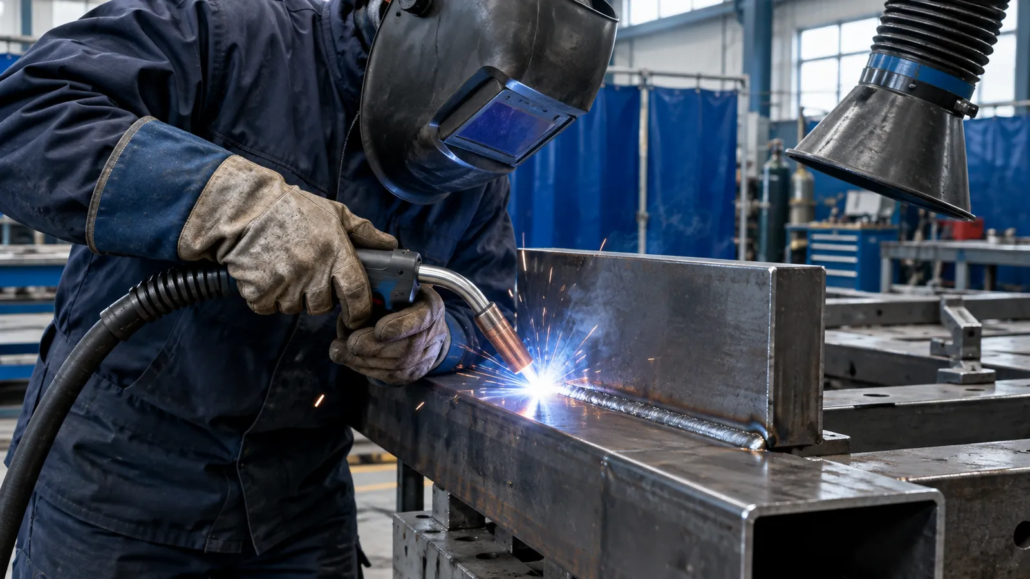
- En revanche, pour les prototypes, les réparations unitaires ou la chaudronnerie lourde avec des cordons en positions difficiles et des géométries variables, la flexibilité et le faible coût d’un poste TIG ou MIG l’emportent largement sur la rigidité d’une cellule laser.
Soudage laser, MIG/MAG, TIG et clinchage : tableau comparatif
| Critère de sélection | Soudage laser (LBW) | Soudage MIG/MAG | Soudage TIG (GTAW) | Clinchage mécanique |
|---|---|---|---|---|
| Apport thermique / Déformation | Minimal (ZAT très étroite) | Élevé (fort gauchissement sur tôle fine) | Moyen à élevé (distorsion locale) | Nul (formage à froid) |
| Vitesse d’exécution | Extrêmement élevée (2 à 10 m/min) | Moyenne à élevée (0,4 à 1,2 m/min) | Faible (0,1 à 0,3 m/min) | Instantanée (1 coup de presse) |
| Tolérance au jeu (gap) | Critique (≤0,1–0,2 mm) | Très large (≥1,0–2,0 mm) | Large (avec apport manuel) | Sans objet (recouvrement direct) |
| Besoin de reprise | Nul ou minimal (cordon lisse) | Élevé (meulage des projections) | Faible (cordon propre) | Nul (seul le point est visible) |
| Consommables | Gaz de protection (Ar/N2) | Gaz + fil continu | Gaz + baguette d’apport + tungstène | Aucun (coût nul) |
| Investissement initial (CapEx) | Élevé à très élevé (cabine classe 4) | Faible à moyen | Faible | Intégrable dans l’outil |
Quand le soudage laser est-il rentable ?
- Sous-ensembles en tôle fine à tolérances géométriques serrées : boîtiers électriques de précision, échangeurs thermiques, carters de batteries et composants automobiles pour lesquels tout gauchissement thermique empêche l’assemblage final ou l’étanchéité.
- Pièces avec cordons visibles à forte valeur esthétique : composants en inox (finition satinée, polie, etc.) ou en aluminium apparent, pour lesquels le coût de main-d’œuvre de reprise des soudures MIG/TIG dépasse le coût du cordon lui-même.
- Étanchéité hermétique à grande vitesse : soudage périphérique de couvercles, réservoirs ou filtres dont l’étanchéité aux fluides doit être garantie à haute cadence, sans fuites ni porosités.
- Soudage de matériaux dissemblables ou d’alliages sensibles : assemblages cuivre-aluminium (e-mobilité) ou aciers à très haute limite élastique (UHSS/bore) pour lesquels une ZAT large détruirait les propriétés mécaniques du traitement thermique de base.
Quand vaut-il mieux choisir une autre technologie d’assemblage ?
- Structures à faible répétabilité dimensionnelle ou découpes thermiques grossières : si les pièces sont découpées à l’oxycoupage, au plasma ou à la cisaille manuelle et présentent des jeux de plus de 0,5 mm, le soudage MIG/MAG est la seule option économique grâce à sa capacité à combler les joints ouverts.
- Tôles épaisses (t > 6–8 mm) en petites séries : chaudronnerie structurelle, bâtis de machines ou profilés lourds de construction, où le volume de métal déposé fait du fil MIG plein ou fourré la solution standard.
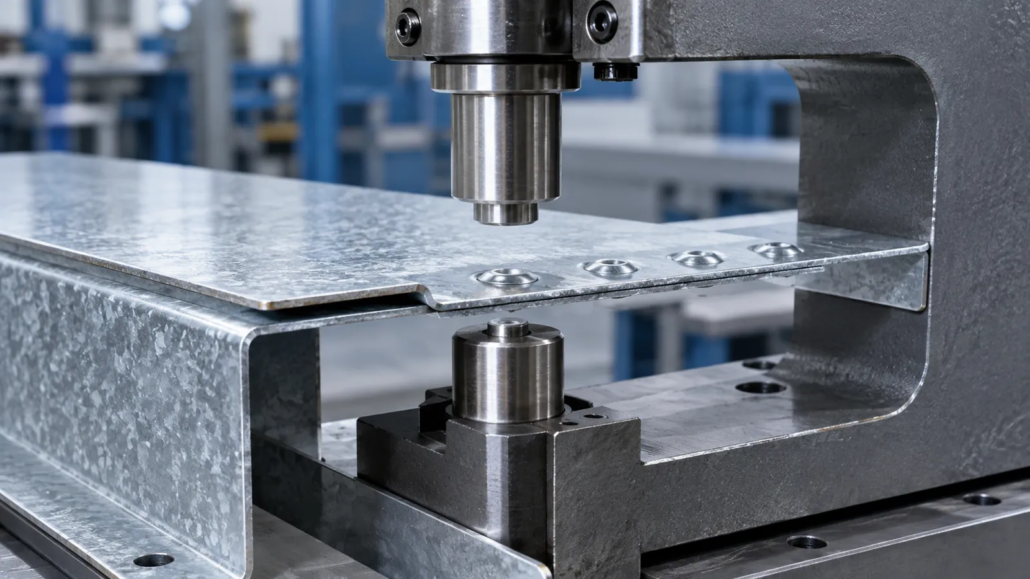
- Assemblage de tôles fines à recouvrement sans exigence d’étanchéité : pour les renforts intérieurs, la fixation de supports ou de consoles en tôle prégalvanisée, le clinchage mécanique sous presse ou le rivetage autopoinçonneur (SPR) surpassent le laser en coût unitaire, car ils ne nécessitent ni gaz, ni énergie thermique, ni cellules robotisées.
- Réparations en atelier ou montages sur chantier : le laser exige des enceintes de sécurité étanches de classe 4 pour éviter les lésions oculaires dues au rayonnement réfléchi ; pour le travail sur site ou la maintenance in situ, le TIG/MIG manuel reste irremplaçable.
Check-list DFM pour choisir la bonne technologie d’assemblage
Avant de prescrire le soudage laser (LBW) dans le cartouche du plan, vérifiez les points suivants :
- Le procédé amont (emboutissage de précision ou découpe laser) garantit-il un jeu entre pièces inférieur à 0,15 mm sur toute la longueur du joint ?
- Le montage de bridage prévu immobilise-t-il rigidement les faces pour éviter que la dilatation locale pendant le soudage n’ouvre le joint ?
- La réflectivité optique du matériau (notamment cuivre pur ou alliages d’aluminium réfractaires) a-t-elle été évaluée pour dimensionner la longueur d’onde et la puissance de la source ?
- Le surcoût d’amortissement de la cellule laser est-il compensé par une suppression documentée des temps de reprise et par un temps de cycle plus court ?
Conclusion : comment choisir la bonne technologie d’assemblage
Le soudage par faisceau laser ne remplace pas par défaut les technologies traditionnelles ; il les surpasse nettement lorsqu’il s’agit de vitesse pure, de maîtrise dimensionnelle et de qualité de finition.
Prescrire le laser sur des pièces mal accostées ne génère que frustration en atelier et coûts élevés de non-qualité. À l’inverse, lorsque les pièces embouties sont conçues dès le départ avec des tolérances permettant un accostage parfait, le laser devient le levier le plus puissant pour supprimer le travail manuel ultérieur et transformer un assemblage complexe en un procédé robotisé très rentable.
Choisir la bonne technologie d’assemblage avec EDSAONE
Le choix du procédé doit partir des exigences fonctionnelles de l’assemblage, de la géométrie des pièces, des tolérances disponibles, des matériaux et du volume prévu. Évaluer ces variables dès la phase de conception aide à comparer les alternatives avant de figer le procédé de fabrication. Chez EDSAONE, cette approche DFM oriente l’échange technique autour des besoins de chaque projet.
Vous devez évaluer un assemblage pour un composant métallique ? Contactez l’équipe EDSAONE pour étudier les exigences de votre projet et les alternatives de fabrication.


