
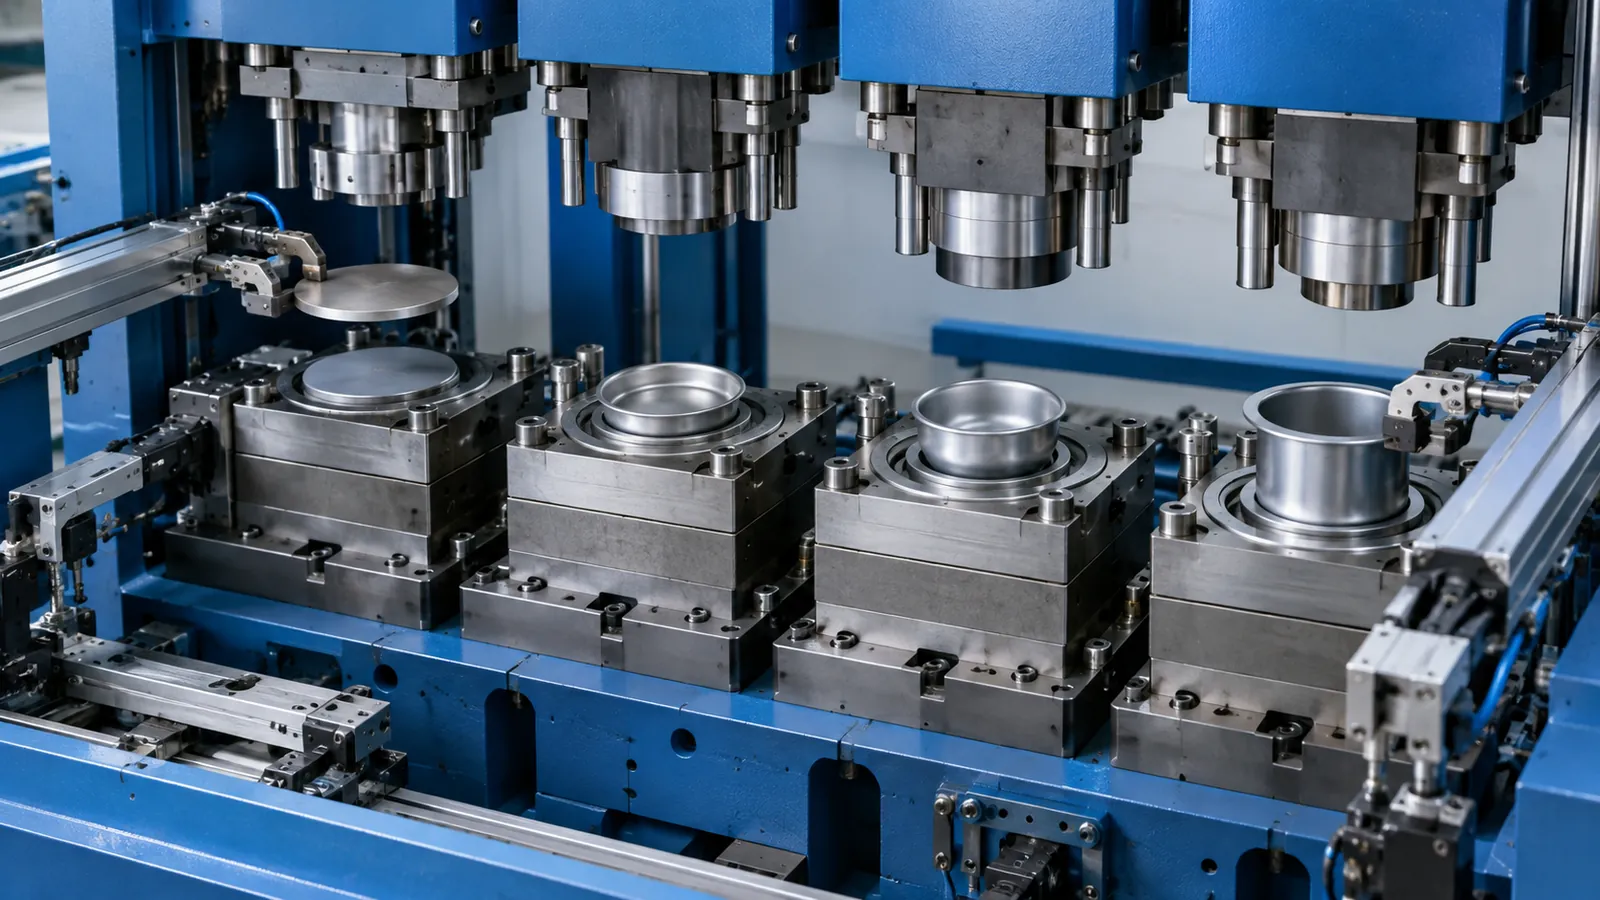
Le choix entre un outil progressif et un outil transfert dépend principalement de la géométrie de la pièce, du volume de production, du matériau et des opérations de formage nécessaires. L’outil progressif offre généralement une productivité plus élevée en grandes séries, tandis que l’outil transfert apporte une plus grande liberté géométrique et peut être mieux adapté aux pièces complexes, de grandes dimensions ou à emboutissage profond.
Dans ce guide, nous comparons l’outil progressif et l’outil transfert dans une optique de conception pour la fabrication (DFM) afin de déterminer le système le plus adapté à chaque projet d’emboutissage à froid.
Quelle est la différence entre un outil progressif et un outil transfert ?
Dans l’industrialisation de composants métalliques par emboutissage à froid, le choix entre un outillage progressif et un système transfert est l’une des décisions les plus critiques, tant pour la faisabilité technique que pour la rentabilité du projet. Dans une optique DFM, ce choix ne doit pas être reporté aux phases finales de chiffrage ou de fabrication de l’outillage ; il doit être intégré dès la conception de la pièce.
Une erreur dans l’architecture de l’outil se traduit directement par des pertes de matière, des coûts d’outillage surdimensionnés, des goulets d’étranglement en presse et des contraintes géométriques imprévues. L’objectif de ce guide est de proposer un cadre de décision rigoureux fondé sur trois variables déterminantes : la géométrie de la pièce, le volume de production annuel et la complexité des opérations requises.
La différence essentielle réside dans la manière dont la pièce est transportée entre les postes : dans l’outil progressif, elle reste solidaire d’une bande ou d’un porteur jusqu’à la dernière opération ; dans l’outil transfert, elle est manipulée comme un flan indépendant, ce qui permet de la réorienter entre les postes.
Comment fonctionne un outil progressif ?
La tôle est fournie en bobine par un dérouleur-ameneur automatique. La pièce avance de poste en poste solidaire d’une bande (squelette ou porteur). Les opérations de découpe, de poinçonnage, d’emboutissage et de pliage s’effectuent simultanément à chaque coup de presse, et la pièce finie n’est séparée qu’au dernier poste par découpe ou détachement.
Comment fonctionne un outil transfert ?
La pièce est d’abord découpée en un flan indépendant ou séparée du feuillard au premier poste. Le transport entre les postes successifs est assuré par des barres de transfert mécaniques ou servocommandées équipées de pinces, de ventouses ou d’aimants. En l’absence de bande de liaison, la pièce peut être orientée et positionnée librement à chaque étape de formage.
Outil progressif ou outil transfert : critères de sélection
1. Géométrie et degrés de liberté
La géométrie du composant impose des contraintes cinématiques qui conditionnent le mode de transport :
Besoin de rotation et de réorientation
Lorsqu’une pièce exige des opérations dans plusieurs plans (pliages opposés, emboutissages sur des faces non parallèles ou poinçonnages latéraux), l’outil progressif présente d’importantes limites. Toute déformation qui distord excessivement la bande compromet le pas d’avance et la précision dimensionnelle.
À l’inverse, les pinces d’un système transfert permettent de tourner, retourner ou incliner la pièce entre les postes, ce qui facilite les emboutissages profonds symétriques ou asymétriques et les tombages complexes.
Rapport d’emboutissage et déformation
Les pièces à emboutissage profond nécessitent un écoulement de matière depuis le périmètre extérieur. Dans un outil progressif, cet écoulement est limité par les attaches à la bande, ce qui impose des découpes de dégagement complexes qui fragilisent la bande et augmentent le risque de rupture. Dans l’outil transfert, les flans étant manipulés séparément, la matière s’écoule librement sous le serre-flan, réduisant les contraintes résiduelles et les amincissements excessifs de paroi.
Dimensions et épaisseur
Les pièces de grand encombrement (plus de 400 à 500 mm) ou de forte épaisseur exigent des efforts de formage et des tailles de table considérables. La masse d’un outil progressif de ces dimensions impose des presses de fort tonnage et une table d’une largeur exceptionnelle. Le transfert permet de répartir ces opérations sur des outils modulaires indépendants montés en tandem ou dans un outil transfert monobloc.
2. Volume de production et retour sur investissement (ROI)
L’analyse économique en DFM consiste à mettre en balance le coût d’investissement initial (CapEx) et les coûts variables unitaires (OpEx) :
| Paramètre évalué | Outil progressif | Outil transfert |
|---|---|---|
| Cadence de production typique | Élevée (40 à 120+ coups/min) | Moyenne à faible (15 à 45 coups/min) |
| Investissement initial en outillage | Moyen à élevé (bloc unique) | Élevé à très élevé (cinématique et pinces) |
| Taux d’utilisation de la matière | 50 % – 75 % (pertes dans la bande) | 75 % – 90 % (optimisation du flan) |
| Flexibilité en cas de modification | Faible (affecte toute la bande) | Moyenne (postes indépendants) |
| Seuil de rentabilité annuel | Généralement > 100 000 pièces/an | Viable à partir de 30 000 à 80 000 pièces/an* |
* En particulier pour les pièces où l’économie de matière obtenue par l’optimisation du flan compense la cadence plus faible.
Pour les très grandes séries, où le temps de cycle est le critère roi, la cadence de l’outil progressif est imbattable. Cependant, pour les aciers à haute résistance ou les alliages coûteux (inox, aluminium ou cuivre), la tôle perdue dans la bande porteuse peut renchérir le coût unitaire au point de rendre plus rentable un outil transfert, moins rapide mais offrant une utilisation optimale du flan.
3. Complexité opérationnelle et intégration
La complexité ne tient pas seulement à la forme de la pièce, mais aussi au nombre et à la nature des opérations secondaires :
- Opérations secondaires dans l’outil : le taraudage en outil (in-die tapping), l’insertion de goujons ou d’écrous et le rivetage s’intègrent généralement de façon plus compacte et plus stable dans les outils progressifs, où la position de la bande est référencée de manière rigide par des pilotes coniques.
- Détourage et calibrage périphérique : les pièces qui exigent des découpes périphériques continues sur 360 degrés, sans marques de coupe ni témoins d’attache, sont des candidates naturelles au transfert. Dans l’outil progressif, le point de liaison entre la bande et la pièce laisse toujours un témoin (burr/tab mark) qui peut nécessiter un usinage ultérieur ou sortir des tolérances.
- Répartition des efforts et excentrement : les outils soumis à des efforts très asymétriques génèrent des moments de basculement sur le coulisseau de la presse. Dans les outils transfert modulaires, il est plus facile de centrer chaque charge en équilibrant les efforts à l’aide de vérins à azote indépendants par poste.
Alors, quand choisir l’un ou l’autre ?
Quand choisir un outil progressif ?
L’outil progressif est généralement l’option la plus adaptée lorsque la pièce peut rester plane pendant le formage, que le témoin résiduel de liaison à la bande est acceptable et que le projet exige une cadence élevée en grandes séries. Il est également particulièrement intéressant lorsque des opérations secondaires sont intégrées dans l’outil lui-même.
Quand choisir un outil transfert ?
L’outil transfert prend l’avantage lorsque la pièce doit être tournée ou réorientée, présente des emboutissages profonds, exige un périmètre net sans témoins d’attache ou lorsque l’utilisation optimale d’une matière première coûteuse pèse de manière décisive sur le coût unitaire.
Tableau de décision : progressif ou transfert ?
Utilisez cette liste de contrôle technique lors de la revue de conception :
- La pièce peut-elle rester plane pendant tout le formage ?
- Oui : candidate à l’outil progressif.
- Non (rotations ou déformations tridimensionnelles opposées nécessaires) : outil transfert.
- Un témoin de découpe résiduel est-il toléré sur le périmètre final ?
- Oui : progressif.
- Non (périmètre 100 % net) : transfert.
- Quel est le poids de la matière première dans le coût total du composant ?
- Faible : progressif (priorité à la vitesse et à la productivité horaire).
- Élevé (matière coûteuse ou grand format) : transfert (priorité au rendement matière).
- Quel est le volume annuel engagé ?
- Plus de 250 000 unités de petite/moyenne taille : progressif.
- Séries moyennes avec emboutissage prononcé ou taille moyenne/grande : transfert.
Conclusion : outil progressif ou outil transfert
La frontière entre outil progressif et outil transfert n’est pas rigide, mais anticiper la décision dès la conception du produit évite des itérations coûteuses. Prévoir des rayons de pliage généreux, simplifier l’orientation des bords et ménager des zones de maintien pour la bande porteuse peut permettre de produire en progressif des pièces qui semblaient au départ réservées au transfert.
À l’inverse, forcer une pièce géométriquement complexe dans un outil progressif entraînera des bandes instables, des arrêts presse fréquents et une durée de vie médiocre de l’outillage. La règle d’or du DFM en emboutissage à froid est claire : concevez la pièce en pensant au mode de transport de la tôle autant qu’à sa fonction mécanique finale.
L’expérience d’EDSAONE en outils progressifs et transfert
EDSAONE fabrique des composants métalliques par formage sur presses mécaniques jusqu’à 500 t et hydrauliques jusqu’à 400 t, avec des outils progressifs, transfert et paramétriques. Cette capacité nous permet de traiter aussi bien des procédés à haute productivité que des pièces profondes et des géométries qui exigent des stratégies de formage spécifiques.
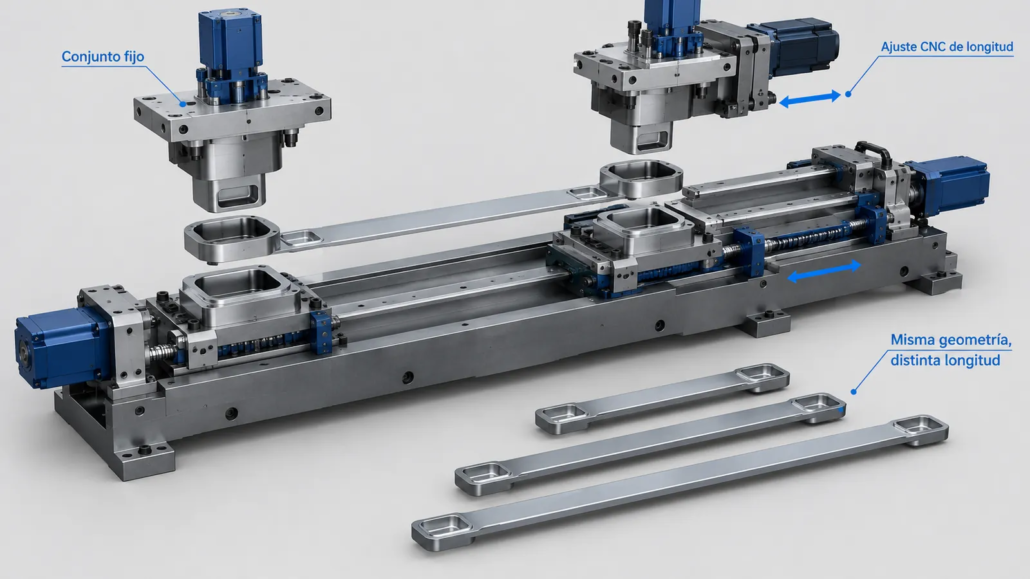
L’analyse de la géométrie, du matériau, du volume prévu et des opérations nécessaires dès la phase d’industrialisation permet de choisir l’option de fabrication la plus adaptée à chaque composant.
Vous avez une pièce à industrialiser ? Envoyez-nous le plan et nous étudierons l’option de fabrication la plus adaptée.


