
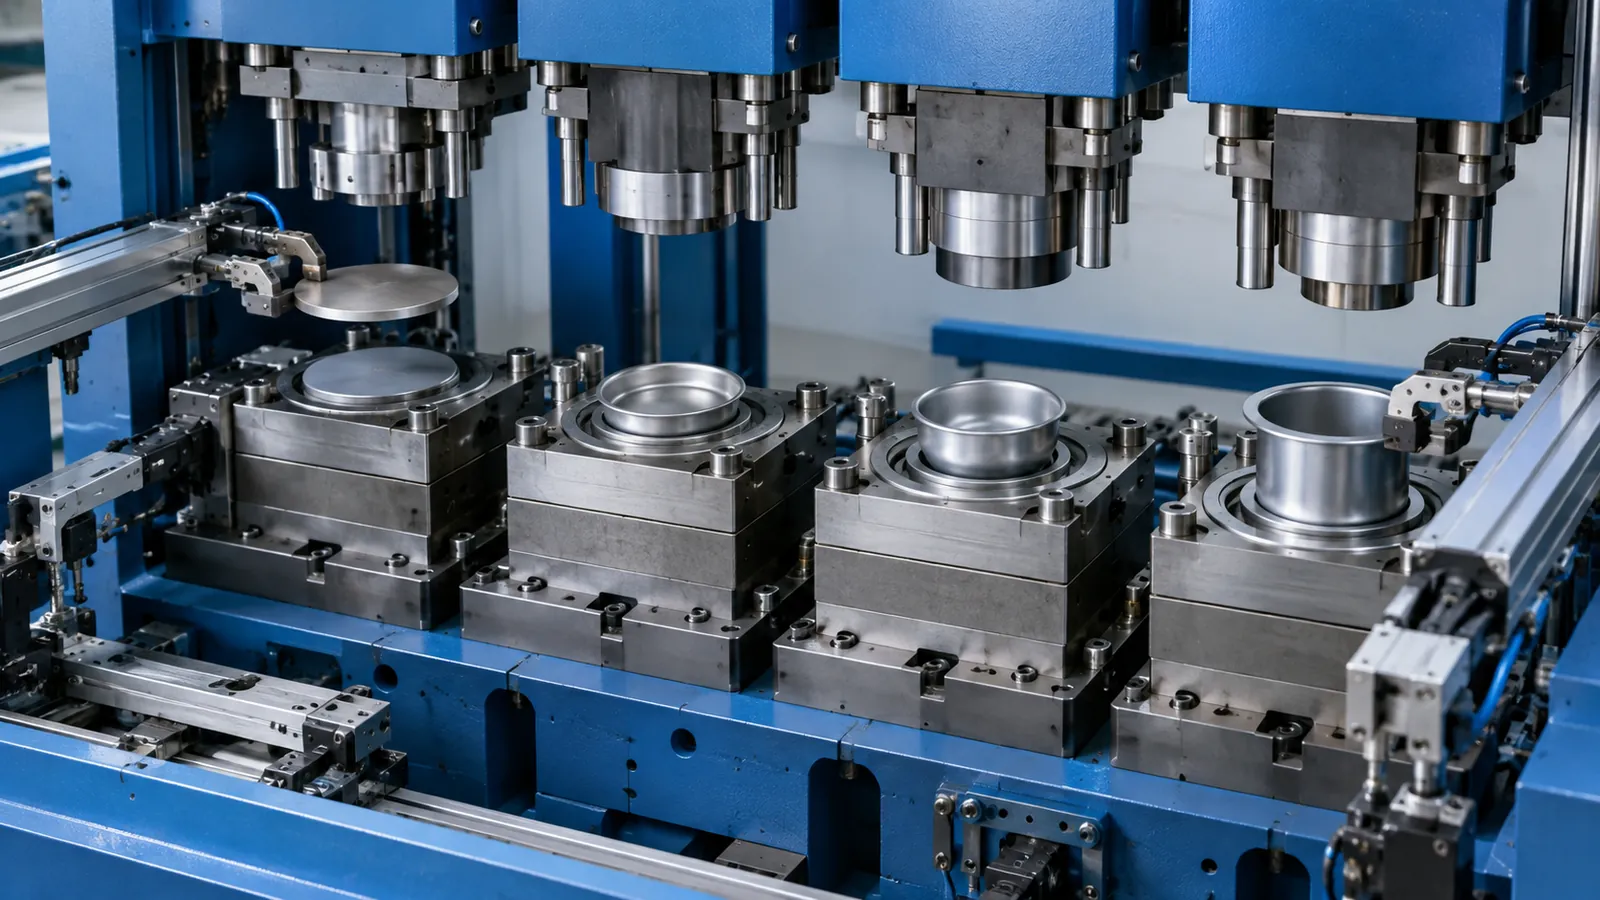
Die Wahl zwischen Folgeverbund- und Transferwerkzeug hängt vor allem von der Bauteilgeometrie, dem Produktionsvolumen, dem Werkstoff und den erforderlichen Umformoperationen ab. Das Folgeverbundwerkzeug bietet in der Regel eine höhere Produktivität bei großen Serien, während das Transferwerkzeug mehr geometrische Freiheit bietet und sich besser für komplexe, große oder tiefgezogene Bauteile eignen kann.
In diesem Leitfaden vergleichen wir Folgeverbund- und Transferwerkzeug aus Sicht des fertigungsgerechten Konstruierens (DFM), um festzustellen, welches System für das jeweilige Kaltumformprojekt am besten geeignet ist.
Was ist der Unterschied zwischen Folgeverbund- und Transferwerkzeug?
Bei der Industrialisierung von Metallbauteilen durch Kaltumformen ist die Wahl zwischen einem Folgeverbundwerkzeug und einem Transfersystem eine der wichtigsten Entscheidungen – sowohl für die technische Machbarkeit als auch für die Wirtschaftlichkeit des Projekts. Aus DFM-Sicht darf diese Entscheidung nicht auf die späten Phasen der Angebotserstellung oder des Werkzeugbaus verschoben werden; sie muss bereits in die Konzeptphase des Bauteils einfließen.
Ein Fehler in der Werkzeugarchitektur führt unmittelbar zu Materialverlusten, überdimensionierten Werkzeugkosten, Engpässen an der Presse und unvorhergesehenen geometrischen Einschränkungen. Ziel dieses Leitfadens ist ein fundierter Entscheidungsrahmen auf Basis von drei maßgeblichen Faktoren: Bauteilgeometrie, jährliches Produktionsvolumen und Komplexität der erforderlichen Operationen.
Der wesentliche Unterschied liegt im Transport des Bauteils zwischen den Stationen: Im Folgeverbundwerkzeug bleibt es bis zur letzten Operation mit einem Streifen bzw. Trägerstreifen verbunden; im Transferwerkzeug wird es als eigenständige Platine gehandhabt und kann zwischen den Stationen neu ausgerichtet werden.
Wie funktioniert ein Folgeverbundwerkzeug?
Das Blech wird vom Coil über einen automatischen Vorschub zugeführt. Das Bauteil bewegt sich mit einem Streifen (Stanzgitter oder Trägerstreifen) verbunden von Station zu Station. Schneiden, Lochen, Ziehen und Biegen erfolgen mit jedem Pressenhub gleichzeitig; das fertige Teil wird erst in der letzten Station durch Abtrennen oder Ausstoßen vereinzelt.
Wie funktioniert ein Transferwerkzeug?
Das Bauteil wird zunächst als eigenständige Platine zugeschnitten oder in der ersten Station vom Band getrennt. Der Transport zwischen den Stationen erfolgt über mechanische oder servogesteuerte Transferschienen mit Greifern, Saugern oder Magneten. Da es keinen Verbindungsstreifen gibt, lässt sich das Bauteil in jedem Umformschritt frei ausrichten und positionieren.
Folgeverbund- vs. Transferwerkzeug: Auswahlkriterien
1. Geometrie und Freiheitsgrade
Die Bauteilgeometrie bringt kinematische Einschränkungen mit sich, die das Transportverfahren bestimmen:
Bedarf an Drehung und Neuausrichtung
Erfordert ein Bauteil Operationen in mehreren Ebenen (gegenläufige Abkantungen, Ziehoperationen an nicht parallelen Flächen oder seitliches Lochen), stößt das Folgeverbundwerkzeug an deutliche Grenzen. Jede Umformung, die den Streifen zu stark verzieht, beeinträchtigt den Vorschub (Pitch) und die Maßhaltigkeit.
Die Greifer eines Transfersystems können das Bauteil dagegen zwischen den Stationen drehen, wenden oder neigen und ermöglichen so symmetrische oder asymmetrische Tiefziehungen und komplexe Bördelungen.
Ziehverhältnis und Umformgrad
Tiefgezogene Teile benötigen Materialfluss vom Außenrand. Im Folgeverbundwerkzeug wird dieser Fluss durch die Stege zum Streifen eingeschränkt, was aufwendige Entlastungsschnitte erfordert, die den Streifen schwächen und das Bruchrisiko erhöhen. Im Transferwerkzeug fließt das Material bei losen Platinen frei unter dem Niederhalter, wodurch Eigenspannungen und übermäßige Wandausdünnung reduziert werden.
Abmessungen und Blechdicke
Großflächige Teile (über 400–500 mm) oder Teile mit großer Blechdicke erfordern hohe Umformkräfte und große Tischflächen. Die Masse eines Folgeverbundwerkzeugs dieser Größe verlangt Pressen mit hoher Presskraft und außergewöhnlich breitem Tisch. Ein Transfersystem erlaubt es, diese Operationen auf unabhängige modulare Werkzeuge in Tandemanordnung oder auf ein einteiliges Transferwerkzeug zu verteilen.
2. Produktionsvolumen und Return on Investment (ROI)
Die Wirtschaftlichkeitsbetrachtung im DFM stellt die Anfangsinvestition (CapEx) den variablen Stückkosten (OpEx) gegenüber:
| Bewerteter Parameter | Folgeverbundwerkzeug | Transferwerkzeug |
|---|---|---|
| Typische Hubzahl | Hoch (40 bis 120+ Hübe/min) | Mittel bis niedrig (15 bis 45 Hübe/min) |
| Anfangsinvestition Werkzeug | Mittel bis hoch (ein Block) | Hoch bis sehr hoch (Kinematik und Greifer) |
| Materialausnutzung | 50 % – 75 % (Verlust im Streifen) | 75 % – 90 % (Platinenoptimierung) |
| Flexibilität bei Änderungen | Gering (betrifft den ganzen Streifen) | Mittel (unabhängige Stationen) |
| Jährliche Wirtschaftlichkeitsschwelle | In der Regel > 100.000 Teile/Jahr | Wirtschaftlich ab 30.000 bis 80.000 Teilen/Jahr* |
* Insbesondere bei Teilen, bei denen die Materialeinsparung durch Platinenoptimierung die geringere Hubzahl ausgleicht.
Bei sehr großen Serien, in denen die Taktzeit die entscheidende Kennzahl ist, ist die Leistung des Folgeverbundwerkzeugs unschlagbar. Bei hochfesten Stählen oder teuren Legierungen (z. B. Edelstahl, Aluminium oder Kupfer) kann der Verschnitt im Trägerstreifen die Stückkosten jedoch so stark erhöhen, dass ein Transferwerkzeug mit geringerer Hubzahl, aber optimaler Platinenausnutzung wirtschaftlicher wird.
3. Prozesskomplexität und Integration
Die Komplexität liegt nicht nur in der Bauteilform, sondern auch in Anzahl und Art der Nebenoperationen:
- Nebenoperationen im Werkzeug: Gewindeformen im Werkzeug (In-Die-Tapping), das Einsetzen von Bolzen oder Muttern sowie Nieten lassen sich in Folgeverbundwerkzeugen meist kompakter und stabiler integrieren, da die Streifenlage über konische Suchstifte starr referenziert wird.
- Umfangsbeschnitt und Kalibrieren: Teile, die einen durchgehenden 360-Grad-Umfangsbeschnitt ohne Schnitt- oder Stegmarken erfordern, sind klare Kandidaten für den Transfer. Im Folgeverbundwerkzeug hinterlässt die Anbindung an den Streifen immer eine Marke (Burr/Tab Mark), die eine Nachbearbeitung erfordern oder Toleranzen verletzen kann.
- Kraftverteilung und Außermittigkeit: Werkzeuge mit stark asymmetrischen Kräften erzeugen Kippmomente am Pressenstößel. In modularen Transferwerkzeugen lassen sich die einzelnen Lasten leichter zentrieren und die Kräfte mit unabhängigen Stickstoff-Gasdruckfedern je Station ausgleichen.
Wann also welches Werkzeug?
Wann ist ein Folgeverbundwerkzeug die richtige Wahl?
Das Folgeverbundwerkzeug ist meist die beste Lösung, wenn das Bauteil während der Umformung eben bleiben kann, eine Restmarke der Streifenanbindung zulässig ist und das Projekt eine hohe Hubzahl bei großen Serien verlangt. Besonders interessant ist es zudem, wenn Nebenoperationen direkt im Werkzeug integriert werden.
Wann ist ein Transferwerkzeug die richtige Wahl?
Das Transferwerkzeug ist im Vorteil, wenn das Bauteil gedreht oder neu ausgerichtet werden muss, tiefe Ziehungen aufweist, einen sauberen Umfang ohne Stegmarken erfordert oder wenn die optimale Ausnutzung eines teuren Werkstoffs die Stückkosten entscheidend beeinflusst.
Entscheidungstabelle: Folgeverbund oder Transfer?
Nutzen Sie diese technische Checkliste in der Konstruktionsprüfung:
- Kann das Bauteil während der gesamten Umformung eben bleiben?
- Ja: Kandidat für ein Folgeverbundwerkzeug.
- Nein (Drehungen oder gegenläufige dreidimensionale Umformungen erforderlich): Transferwerkzeug.
- Ist eine Restmarke am fertigen Umfang zulässig?
- Ja: Folgeverbund.
- Nein (100 % sauberer Umfang): Transfer.
- Welchen Anteil hat das Rohmaterial an den Gesamtkosten des Bauteils?
- Gering: Folgeverbund (Priorität auf Geschwindigkeit und Stundenleistung).
- Hoch (teures Material oder großes Format): Transfer (Priorität auf Materialausnutzung).
- Welches Jahresvolumen ist zugesagt?
- Über 250.000 Stück bei kleiner/mittlerer Größe: Folgeverbund.
- Mittlere Serien mit ausgeprägter Ziehung oder mittlerer/großer Größe: Transfer.
Fazit: Folgeverbundwerkzeug vs. Transferwerkzeug
Die Grenze zwischen Folgeverbund- und Transferwerkzeug ist nicht starr, doch wer die Entscheidung schon in der Produktentwicklung trifft, spart kostspielige Iterationen. Großzügige Biegeradien, eine vereinfachte Ausrichtung der Laschen und vorgesehene Haltezonen für den Trägerstreifen können es ermöglichen, Teile im Folgeverbund zu fertigen, die zunächst nur für den Transfer geeignet schienen.
Umgekehrt führt das Hineinzwängen eines geometrisch komplexen Teils in ein Folgeverbundwerkzeug zu instabilen Streifen, häufigen Pressenstillständen und einer kurzen Werkzeugstandzeit. Die goldene DFM-Regel beim Kaltumformen ist eindeutig: Konstruieren Sie das Teil ebenso mit Blick auf den Blechtransport wie auf seine mechanische Endfunktion.
Erfahrung von EDSAONE mit Folgeverbund- und Transferwerkzeugen
EDSAONE fertigt Metallbauteile durch Umformen auf mechanischen Pressen bis 500 t und hydraulischen Pressen bis 400 t – mit Folgeverbund-, Transfer- und parametrischen Werkzeugen. Damit können wir sowohl hochproduktive Prozesse als auch tiefgezogene Teile und Geometrien realisieren, die spezielle Umformstrategien erfordern.
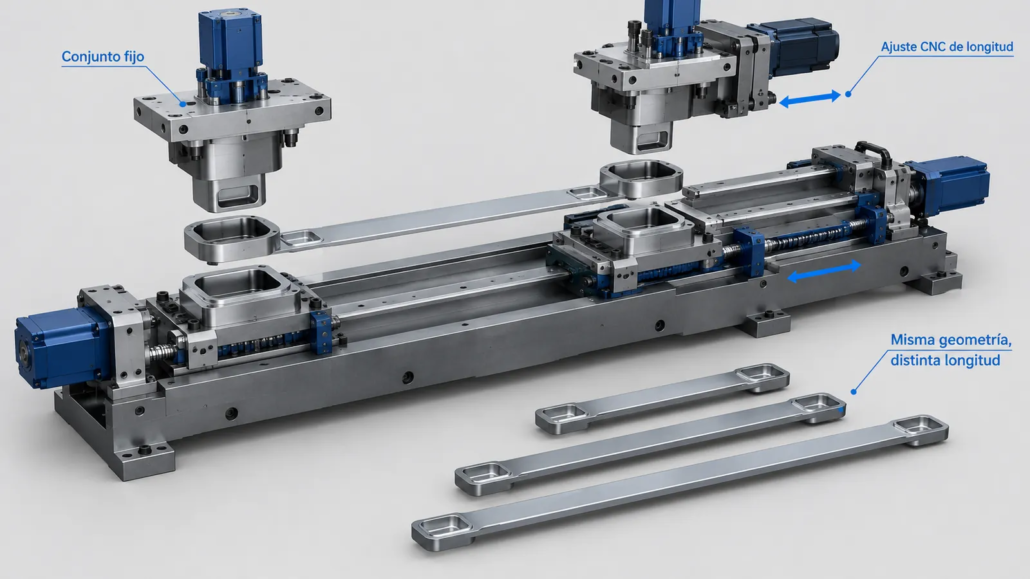
Die Analyse von Geometrie, Werkstoff, geplantem Volumen und erforderlichen Operationen bereits in der Industrialisierungsphase ermöglicht die Wahl der am besten geeigneten Fertigungslösung für jedes Bauteil.
Haben Sie ein Bauteil, das industrialisiert werden soll? Senden Sie uns die Zeichnung und wir prüfen die am besten geeignete Fertigungslösung.


