
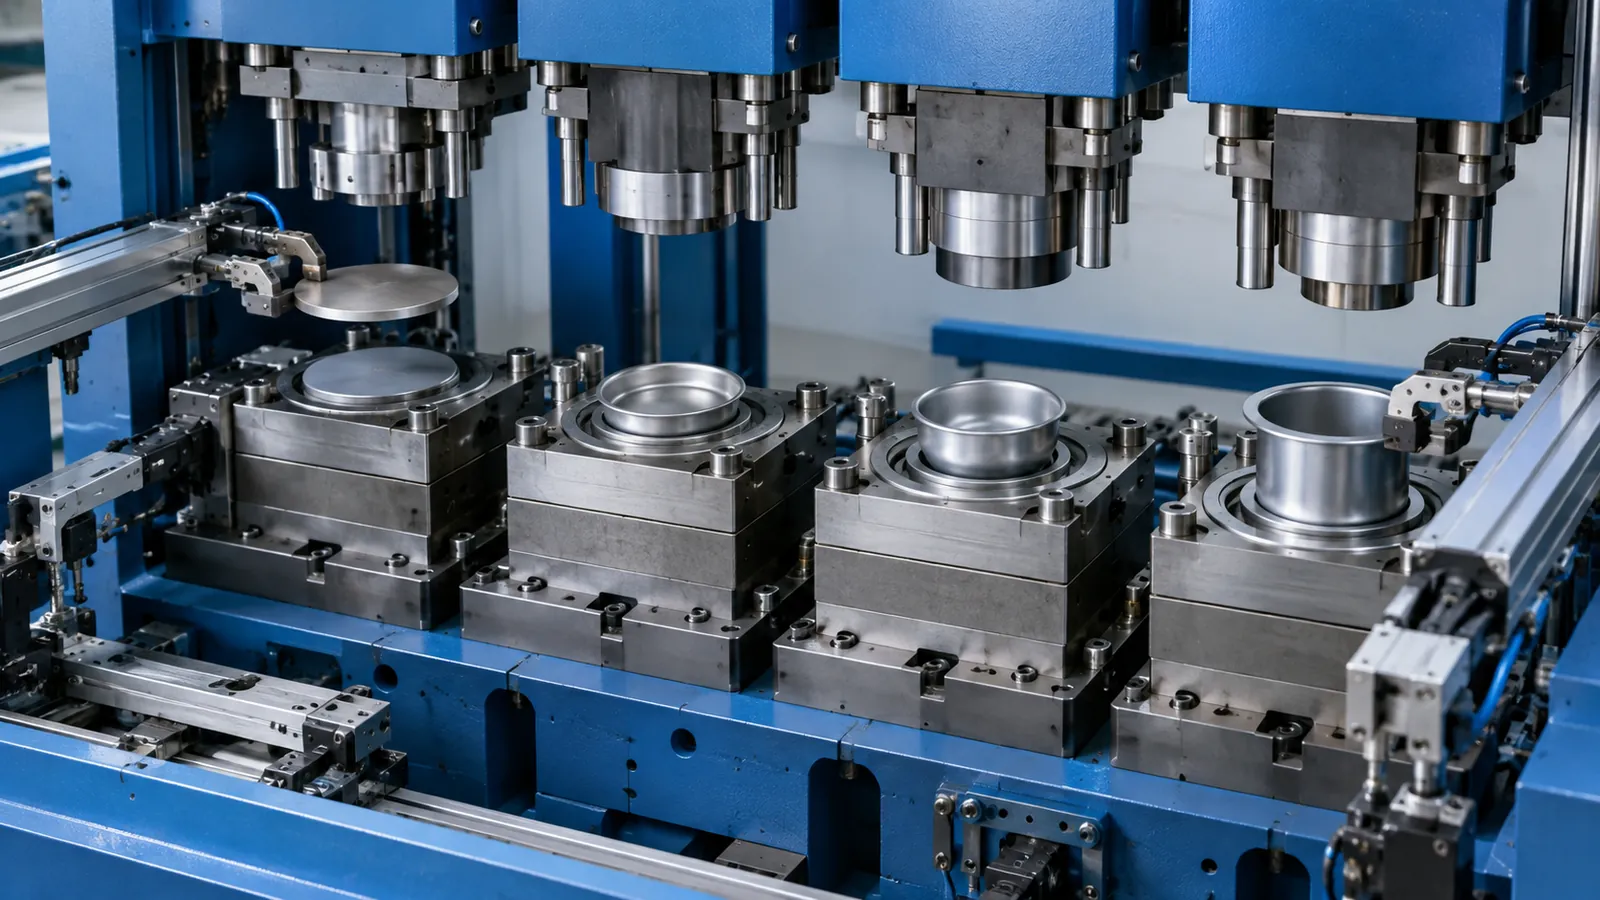
Elegir entre troquel progresivo y transfer depende principalmente de la geometría de la pieza, el volumen de producción, el material y las operaciones de conformado necesarias. El troquel progresivo suele ofrecer mayor productividad en series largas, mientras que el transfer aporta mayor libertad geométrica y puede resultar más adecuado para piezas complejas, grandes o con embutición profunda.
En esta guía comparamos troquel progresivo vs transfer desde una perspectiva de Diseño para Fabricación (DFM) para determinar qué sistema resulta más adecuado en cada proyecto de estampación en frío.
¿Qué diferencia hay entre un troquel progresivo y un transfer?
En la industrialización de componentes metálicos mediante estampación en frío, la elección entre un utillaje progresivo y un sistema transfer representa una de las decisiones más críticas tanto para la viabilidad técnica como para la rentabilidad del proyecto. Desde la perspectiva de Diseño para Fabricación (DFM), esta selección no debe postergarse a las fases finales de cotización o fabricación del utillaje; debe integrarse desde el diseño conceptual de la pieza.
Un error en la arquitectura del troquel repercute directamente en mermas de material, costes de matricería sobredimensionados, cuellos de botella en prensa y restricciones geométricas imprevistas. El objetivo de esta guía es proporcionar un marco de decisión riguroso basado en tres variables determinantes: la geometría de la pieza, el volumen de producción anual y la complejidad de las operaciones requeridas.
La diferencia esencial está en cómo se transporta la pieza entre estaciones: en el troquel progresivo permanece unida a una banda o carrier hasta la última operación; en el transfer se manipula como formato independiente, lo que permite reorientarla entre estaciones.
¿Cómo funciona un troquel progresivo?
La chapa se suministra en bobina a través de un alimentador automático. La pieza se desplaza entre estaciones unida a una banda (esqueleto o carrier). Las operaciones de corte, punzonado, embutición y doblado se suceden simultáneamente en cada golpe de prensa, separándose la pieza final únicamente en la última estación mediante corte o desprendimiento.
¿Cómo funciona un troquel transfer?
La pieza se corta inicialmente en un formato independiente (blank) o se separa del fleje en la primera estación. El transporte entre las sucesivas estaciones se realiza mediante barras mecánicas o servocontroladas equipadas con pinzas, ventosas o imanes. Al no existir banda de unión, la pieza se orienta y posiciona libremente en cada paso de conformado.
Troquel progresivo vs transfer: criterios de selección
1. Geometría y grado de libertad
La geometría del componente establece restricciones cinemáticas que condicionan el método de transporte:
Necesidad de rotación y reorientación
Cuando una pieza exige operaciones en múltiples planos espaciales (plegados opuestos, embuticiones en caras no paralelas o punzonados laterales), el troquel progresivo presenta limitaciones importantes. Cualquier deformación que distorsione excesivamente la banda compromete el paso de avance (pitch) y la precisión dimensional.
En cambio, las pinzas de un sistema transfer permiten girar, voltear o angular la pieza entre estaciones, facilitando embuticiones profundas simétricas o asimétricas y rebordeados complejos.
Relación de embutición y deformación
Las piezas con embutición profunda demandan flujo de material desde el perímetro exterior. En un troquel progresivo, este flujo está restringido por los amarres o bien uniones a la banda, requiriendo complejos cortes de alivio que debilitan la banda y aumentan el riesgo de rotura. En el transfer, al manipular formatos sueltos, el material fluye libremente bajo el pisador, reduciendo tensiones residuales y adelgazamientos excesivos de pared.
Dimensiones y espesor
Las piezas de gran envolvente (superiores a 400–500 mm) o con espesores elevados requieren fuerzas de conformación y tamaños de mesa considerables. La masa acumulada en un progresivo de estas dimensiones exige prensas de gran tonelaje y ancho de mesa extraordinario. El transfer permite distribuir estas operaciones en troqueles modulares independientes montados en tándem o en un troquel transferizado monobloque.
2. Volumen de fabricación y retorno de inversión (ROI)
El análisis económico en DFM exige contraponer el coste de inversión inicial (CapEx) con los costes variables unitarios (OpEx):
| Parámetro evaluado | Troquel progresivo | Troquel transfer |
|---|---|---|
| Cadencia productiva típica | Alta (40 a 120+ golpes/min) | Media-baja (15 a 45 golpes/min) |
| Inversión inicial en utillaje | Media a alta (bloque único) | Alta a muy alta (cinemática y garras) |
| Aprovechamiento de material | 50% – 75% (pérdida en banda) | 75% – 90% (optimización de formato) |
| Flexibilidad de modificaciones | Baja (afecta a toda la tira) | Media (estaciones independientes) |
| Umbral de rentabilidad anual | Habitualmente > 100.000 piezas/año | Viable desde 30.000 a 80.000 piezas/año* |
* Especialmente en piezas donde el ahorro de materia prima por optimización del formato compensa la menor cadencia productiva.
Para series muy largas donde el tiempo de ciclo es la métrica reina, la cadencia del progresivo resulta imbatible. No obstante, en componentes de acero de alta resistencia o aleaciones costosas (como acero inoxidable, aluminio o cobre), la chapa desechada en la banda portadora del progresivo puede encarecer el coste unitario hasta hacer más rentable un transfer con menor cadencia pero óptimo aprovechamiento del blank.
3. Complejidad operativa e integración
La complejidad no solo radica en la forma de la pieza, sino en el número y naturaleza de los procesos secundarios:
- Operaciones secundarias en troquel: El roscado automático (in-die tapping), la inserción de pernos o tuercas y el remachado suelen integrarse de forma más compacta y estable en troqueles progresivos, donde la posición del fleje se referencia rígidamente mediante centradores cónicos.
- Troquelado y calibrado periférico: Las piezas que requieren cortes perimetrales continuos de 360 grados sin marcas de corte o testigos de amarre son candidatas directas a transfer. En el progresivo, el punto donde la banda se une a la pieza siempre deja un testigo (burr/tab mark) que puede requerir mecanizado posterior o incumplir tolerancias.
- Distribución de fuerzas y descentramiento: Matrices con esfuerzos muy asimétricos generan momentos de vuelco sobre la corredera de la prensa. En troqueles transfer modulares, es más sencillo centrar las cargas individuales equilibrando las fuerzas mediante cilindros de nitrógeno independientes por estación.
Entonces, ¿Cuándo elegimos uno u otro?
¿Cuándo elegir un troquel progresivo?
El troquel progresivo suele ser la alternativa más adecuada cuando la pieza puede mantenerse coplanaria durante el conformado, se admite el testigo residual de unión a la banda y el proyecto exige una cadencia elevada en series largas. También resulta especialmente interesante cuando se integran operaciones secundarias dentro del propio troquel.
¿Cuándo elegir un troquel transfer?
El troquel transfer cobra ventaja cuando la pieza necesita giros o reorientaciones, presenta embuticiones profundas, exige un perímetro limpio sin testigos de amarre o cuando el aprovechamiento de una materia prima costosa tiene un peso decisivo en el coste unitario.
Tabla de decisión: ¿progresivo o transfer?
Utilice esta lista de comprobación técnica en la fase de revisión de diseño:
- ¿La pieza puede mantenerse coplanaria durante todo el conformado?
- Sí: candidata a troquel progresivo.
- No (requiere giros o deformaciones tridimensionales opuestas): troquel transfer.
- ¿Se tolera un testigo residual de corte en el perímetro final?
- Sí: progresivo.
- No (perímetro limpio 100%): transfer.
- ¿Cuál es el peso de la materia prima en el coste total del componente?
- Bajo: progresivo (prioriza velocidad y productividad horaria).
- Alto (material caro o gran formato): transfer (prioriza rendimiento del fleje/formato).
- ¿Cuál es el volumen anual comprometido?
- Superior a 250.000 unidades con tamaño medio/pequeño: progresivo.
- Series medias con embutición pronunciada o tamaño medio/grande: transfer.
Conclusión: troquel progresivo vs transfer
La frontera entre troquel progresivo y transfer no es rígida, pero anticipar la decisión durante el diseño de producto ahorra costosas iteraciones. Incorporar radios de doblado generosos, simplificar la orientación de las pestañas y prever zonas de sujeción para la banda portadora puede permitir fabricar en progresivo piezas que inicialmente parecían exclusivas de transfer.
Por el contrario, forzar una pieza geométricamente compleja dentro de un troquel progresivo derivará en bandas inestables, paradas frecuentes de prensa y una vida útil deficiente del utillaje. La regla de oro en DFM para estampación en frío es clara: diseñe la pieza pensando en el método de transporte de la chapa tanto como en su función mecánica final.
Experiencia de EDSAONE en troquel progresivo y transfer
EDSAONE fabrica componentes metálicos mediante conformado en prensas mecánicas de hasta 500 Tn e hidráulicas de hasta 400 Tn, trabajando con troqueles progresivos, transfer y paramétricos. Esta capacidad permite abordar tanto procesos de alta productividad como piezas de gran profundidad y geometrías que requieren estrategias de conformado específicas.
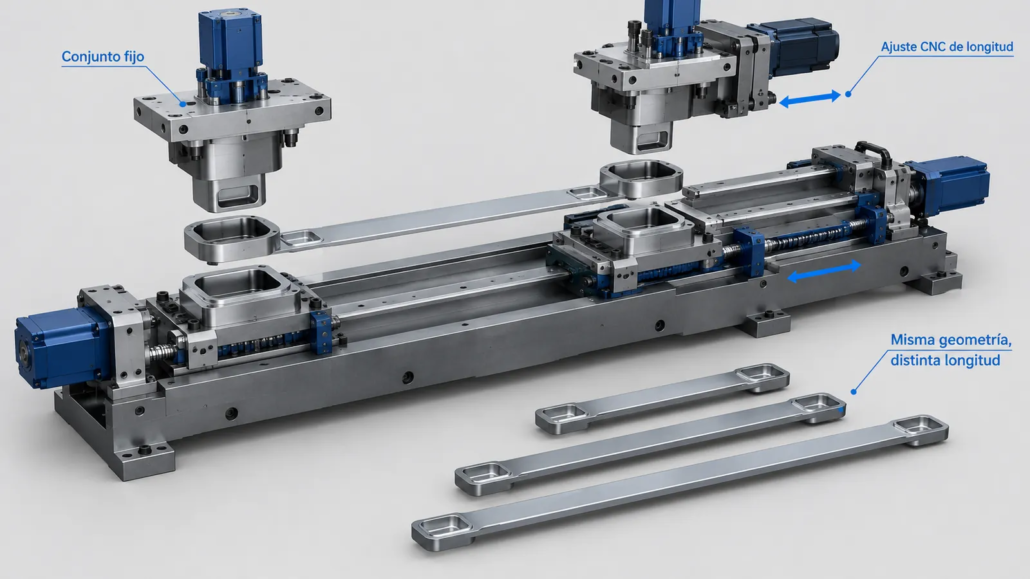
El análisis de la geometría, el material, el volumen previsto y las operaciones necesarias desde la fase de industrialización permite seleccionar la alternativa de fabricación más adecuada para cada componente.
¿Tienes una pieza que necesitas industrializar? Envíanos el plano y estudiaremos la alternativa de fabricación más adecuada.


