
Elegir entre soldadura láser y otras tecnologías de unión, como MIG/MAG, TIG o clinchado, requiere valorar precisión, coste, tolerancias, calidad del acabado y volumen de producción. El láser puede ofrecer alta velocidad y bajo aporte térmico, pero no siempre es la alternativa más adecuada para una pieza o ensamblaje. Esta guía compara los procesos desde una perspectiva de Diseño para Fabricación (DFM) y explica los criterios para seleccionar la tecnología de unión más conveniente.
¿Qué diferencias existen entre la soldadura láser y otras tecnologías de unión?
En el diseño y la fabricación de componentes metálicos, la soldadura por haz láser (Laser Beam Welding o LBW) suele percibirse como el estándar supremo de calidad: cordones extremadamente estrechos, velocidades de avance espectaculares, mínima zona afectada térmicamente (ZTA) y acabados que prácticamente suprimen el amolado posterior.
Sin embargo, en el entorno productivo real, el láser no siempre es la respuesta óptima técnica ni económicamente. Su alta densidad energética exige una precisión de ajuste milimétrica entre las piezas (gap de junta casi nulo) y un nivel de inversión en células, óptica y seguridad muy superior al de los procesos convencionales por arco (MIG/MAG o TIG) o las alternativas mecánicas en frío (clinchado y remachado).
Desde la perspectiva de Diseño para Fabricación (DFM), apostar por la soldadura láser no debe ser una decisión guiada por prestigio tecnológico, sino por una ecuación rigurosa de rentabilidad: ¿los ahorros derivados de eliminar deformaciones térmicas, suprimir operaciones secundarias de pulido y aumentar la cadencia de soldeo compensan la exigencia geométrica en la preparación de las piezas y el mayor coste de amortización del utillaje? Esta guía analiza los criterios técnicos y económicos determinantes para discernir cuándo el láser es imbatible y cuándo conviene prescribir otra tecnología de unión.
Factores para elegir entre soldadura láser y otras tecnologías de unión
Para evaluar la idoneidad del láser frente a procesos convencionales, el equipo de ingeniería debe auditar cuatro variables críticas del proyecto:
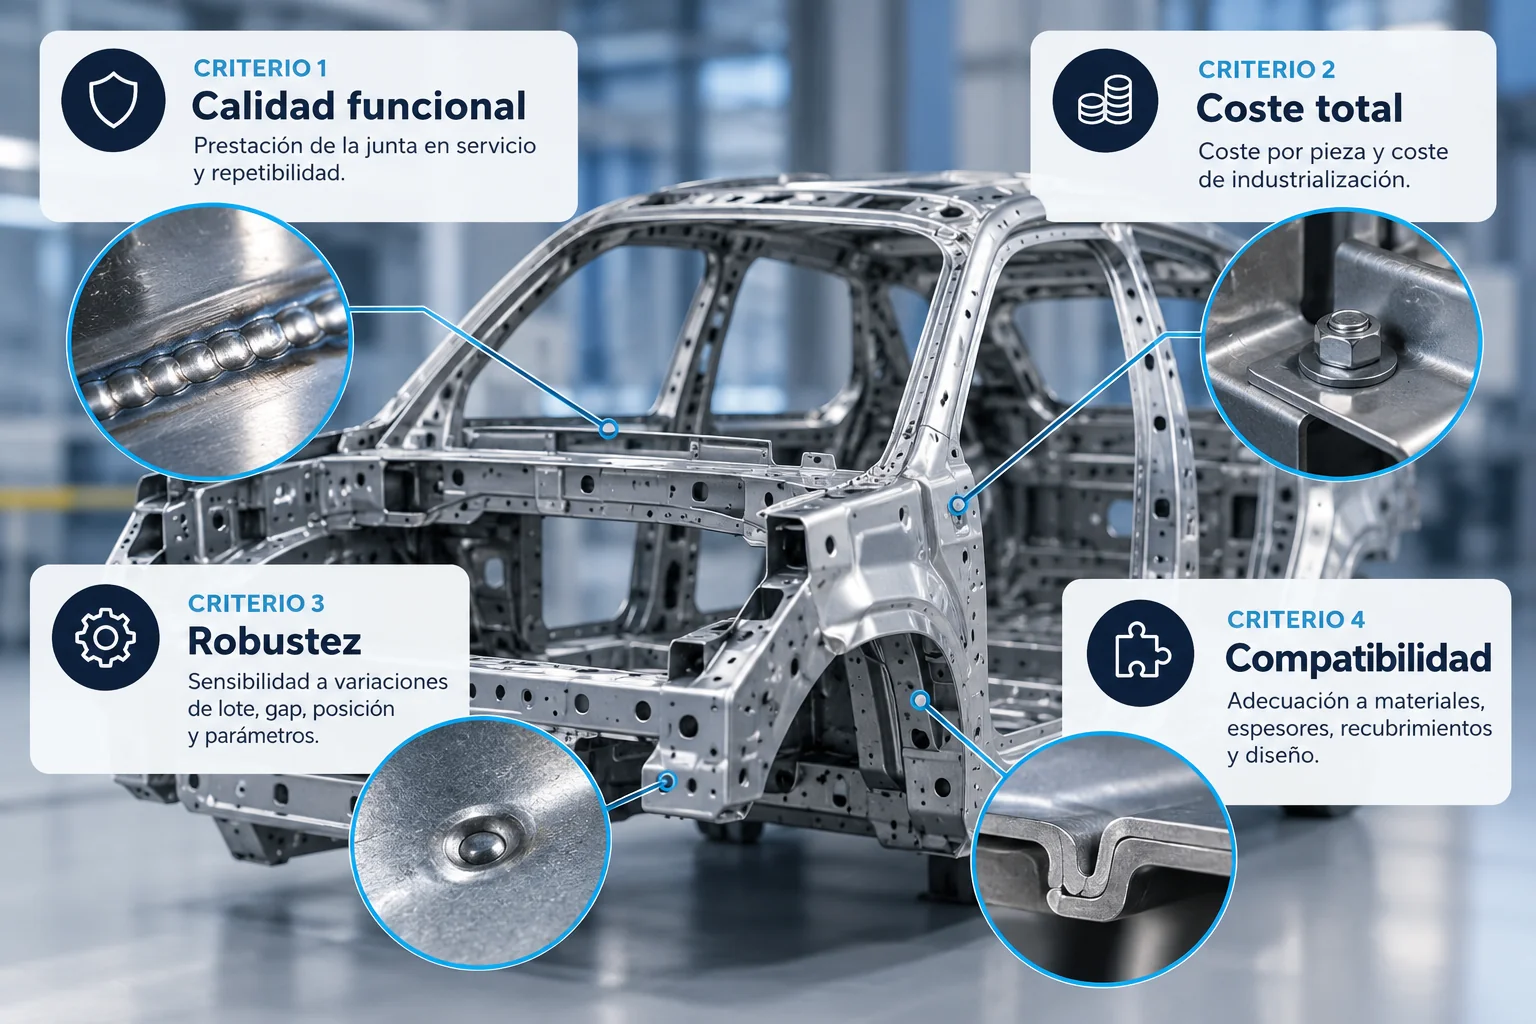
Espesor del material y geometría de penetración
- Chapa fina y media (0,5 a 4,0 mm): Es el dominio indiscutible del láser de fibra. Permite soldar a velocidades de entre 2 y 8 m/min con penetración completa en modo keyhole, minimizando drásticamente la energía aportada por unidad de longitud.
- Espesores pesados (t > 6 a 8 mm): A medida que aumenta el espesor, mantener la estabilidad del baño de fusión en láser exige potencias elevadas (≥6–10 kW) o arquitecturas híbridas láser-arco (HLAW). En este rango, la soldadura MIG/MAG sigue siendo mucho más económica, robusta y tolerante a desviaciones de chaflán.
Tolerancia al desajuste de junta (gap)
Este es el filtro técnico más implacable para el láser:
- El diámetro del haz enfocado es mínimo (típicamente entre 0,1 mm y 0,6 mm). Si la holgura entre las chapas a unir supera el 10% del espesor de la chapa o los 0,15–0,20 mm, el haz atraviesa la unión sin fundir los bordes, provocando mordeduras, falta de unión o perforaciones continuas.
- Si las piezas provienen de estampación con variaciones de retorno elástico (springback) o de corte convencional con rebabas, asegurar ese gap de junta exige útiles de amarre hiperestáticos de gran coste o sistemas láser con cabeceo de haz (wobble) e hilo caliente de aporte.
- Si la tolerancia de ajuste no puede controlarse por debajo de 0,3–0,5 mm, la soldadura MIG/MAG o TIG manual resulta sustancialmente más viable gracias a su capacidad natural de relleno con material de aporte.
Distorsión térmica y calidad del acabado
- Deformación crítica: La soldadura por arco tradicional introduce una energía térmica distribuida que deforma inevitablemente ensamblajes esbeltos de acero inoxidable o aluminio, obligando a emplear prensas hidráulicas de enderezado y horas de operario especializado con soplete. La ZTA del láser es entre 3 y 5 veces menor, garantizando estabilidad dimensional sin retrabajos.
- Calidad del acabado: En sectores como climatización prémium, mobiliario metálico, automoción visible o carcasas de electrónica, el cordón láser es liso, uniforme y exento de proyecciones (spatter), eliminando el 100% de las tareas de desbarbado, amolado y cepillado requeridas en MIG.
Volumen de producción y automatización
- El coste por metro lineal de soldadura láser es mínimo en operaciones automáticas o robotizadas de alta cadencia.
- Sin embargo, para prototipos, reparaciones unitarias o estructuras de calderería pesada con cordones en posiciones forzadas y geometrías variables, la flexibilidad y bajo coste de un equipo TIG o MIG superan ampliamente la rigidez de una celda láser.
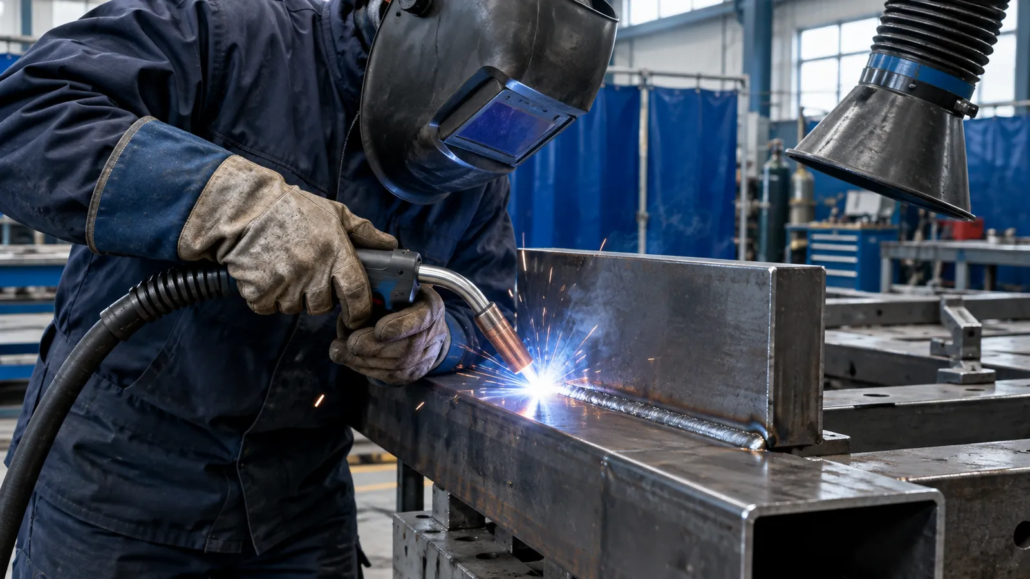
Soldadura láser vs MIG/MAG, TIG y clinchado: tabla comparativa
| Criterio de Selección | Soldadura Láser (LBW) | Soldadura MIG/MAG | Soldadura TIG (GTAW) | Clinchado Mecánico |
|---|---|---|---|---|
| Aporte térmico / Deformación | Mínimo (ZTA muy estrecha) | Alto (gran alabeo en chapa fina) | Medio-alto (distorsión local) | Nulo (conformado en frío) |
| Velocidad de ejecución | Extremadamente alta (2 a 10 m/min) | Media-alta (0,4 a 1,2 m/min) | Baja (0,1 a 0,3 m/min) | Instantánea (1 golpe prensa) |
| Tolerancia a holgura (gap) | Crítica (≤0,1–0,2 mm) | Muy amplia (≥1,0–2,0 mm) | Amplia (con aporte manual) | No aplica (solape directo) |
| Necesidad de repasado | Nula o mínima (cordón liso) | Alta (amolado de proyecciones) | Baja (cordón limpio) | Nula (solo botón visto) |
| Consumibles de proceso | Gas de protección (Ar/N2) | Gas + Hilo continuo de soldadura | Gas + Varilla de aporte + Tungsteno | Ninguno (coste 0) |
| Inversión inicial (CapEx) | Alta a muy alta (cabina Clase 4) | Baja a media | Baja | Integrable en troquel |
¿Cuándo merece la pena utilizar soldadura láser?
- Subconjuntos de chapa fina con tolerancias geométricas estrictas: Cajas eléctricas de precisión, intercambiadores de calor, carcasas de baterías y componentes de automoción donde cualquier alabeo térmico impide el montaje final o la estanqueidad.
- Piezas con cordones visibles de alto valor cosmético: Componentes de acero inoxidable (acabado satinado, pulido, etc.) o aluminio visto donde el coste de mano de obra en el postproceso de soldaduras MIG/TIG supera el coste del propio cordón.
- Piezas con sellado hermético a alta velocidad: Soldadura perimetral de tapas, depósitos o filtros donde la estanqueidad a fluidos debe garantizarse a altas cadencias sin fugas ni porosidades.
- Soldadura de materiales disímiles o aleaciones sensibles: Uniones de cobre con aluminio (e-mobility) o aceros de ultra-alto límite elástico (UHSS/boro) donde una ZTA ancha destruiría las propiedades mecánicas del tratamiento térmico base.
¿Cuándo conviene elegir otra tecnología de unión?
- Estructuras con mala repetibilidad dimensional o cortes térmicos bastos: Si las piezas se cortan por oxicorte, plasma o cizalla manual y presentan desajustes de más de 0,5 mm, la soldadura MIG/MAG es la única opción económica gracias a su capacidad de rellenar ranuras abiertas.
- Chapas gruesas (t > 6–8 mm) en series cortas: Calderería estructural, bancadas de maquinaria o perfiles pesados de construcción donde el volumen de aporte metálico hace del hilo macizo o tubular MIG la vía estándar.
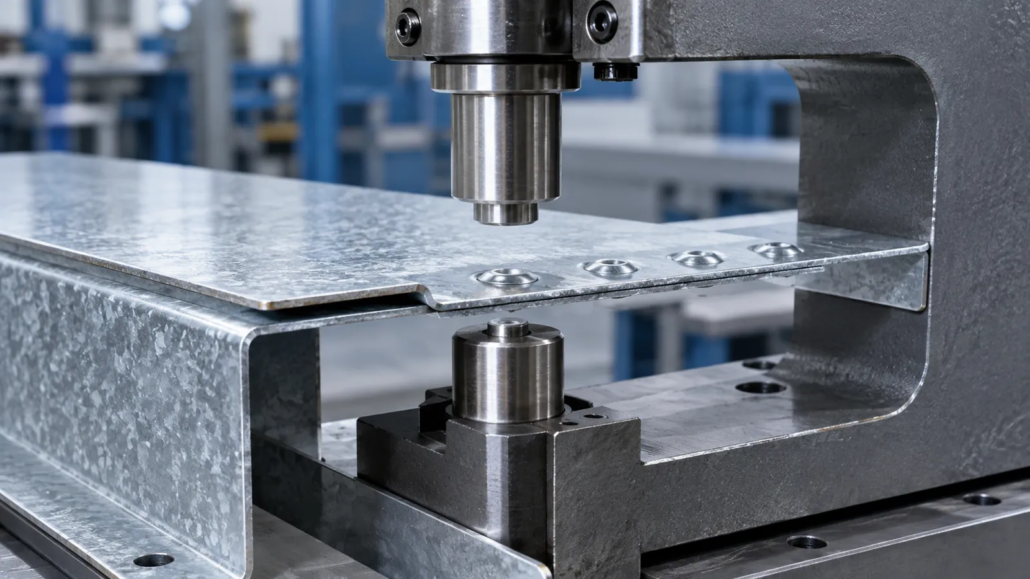
- Unión de chapas finas solapadas sin exigencia de estanqueidad: En refuerzos interiores, fijación de soportes o ménsulas de chapa pregalvanizada, el clinchado mecánico en prensa o el remachado autoperforante (SPR) superan al láser en coste unitario al no requerir gas, energía térmica ni células robotizadas.
- Reparaciones en taller o montajes en obra exterior: El láser requiere recintos herméticos de seguridad Clase 4 para evitar daños oculares por reflexión de la radiación; para trabajo de campo o mantenimiento in situ, el proceso TIG/MIG manual sigue siendo insustituible.
Checklist DFM para seleccionar la tecnología de unión adecuada
Antes de prescribir soldadura láser (LBW) en el cajetín del plano, verifique los siguientes requisitos:
- ¿El proceso previo (estampación de precisión o corte láser) garantiza una holgura entre piezas (gap) inferior a 0,15 mm en toda la longitud de la unión?
- ¿El utillaje de amarre previsto inmoviliza rígidamente las caras para evitar que la dilatación local durante el soldeo abra la junta?
- ¿Se ha evaluado la reflectividad óptica del material (especialmente en cobre puro o aleaciones refractarias de aluminio) para dimensionar la longitud de onda y potencia de la fuente?
- ¿Se compensa el sobrecoste de amortización de la célula láser mediante la supresión documentada de tiempos de postprocesos (retrabajos) y menor tiempo de ciclo?
Conclusión: cómo seleccionar la tecnología de unión adecuada
La soldadura por haz láser no sustituye a las tecnologías tradicionales por defecto; las supera de forma arrolladora cuando se compite en velocidad pura, control dimensional y calidad de acabado.
Prescribir láser en piezas con ajustes descuidados solo genera frustración en taller y altos costes de no calidad. Por el contrario, cuando el diseño de las piezas estampadas se concibe desde el inicio con tolerancias aptas para un encaje perfecto, el láser se convierte en la palanca más potente para eliminar el trabajo manual posterior y transformar un ensamblaje complejo en un proceso robotizado de alta rentabilidad.
Cómo elegir la tecnología de unión adecuada con EDSAONE
La selección del proceso debe comenzar por las exigencias funcionales de la unión, la geometría de las piezas, las tolerancias disponibles, los materiales y el volumen previsto. Evaluar estas variables durante la fase de diseño ayuda a comparar alternativas antes de fijar el proceso de fabricación. En EDSAONE, este enfoque DFM permite orientar la conversación técnica sobre las necesidades de cada proyecto.
¿Necesitas evaluar una unión para un componente metálico? Contacta con el equipo de EDSAONE para estudiar los requisitos de tu proyecto y las alternativas de fabricación.


