
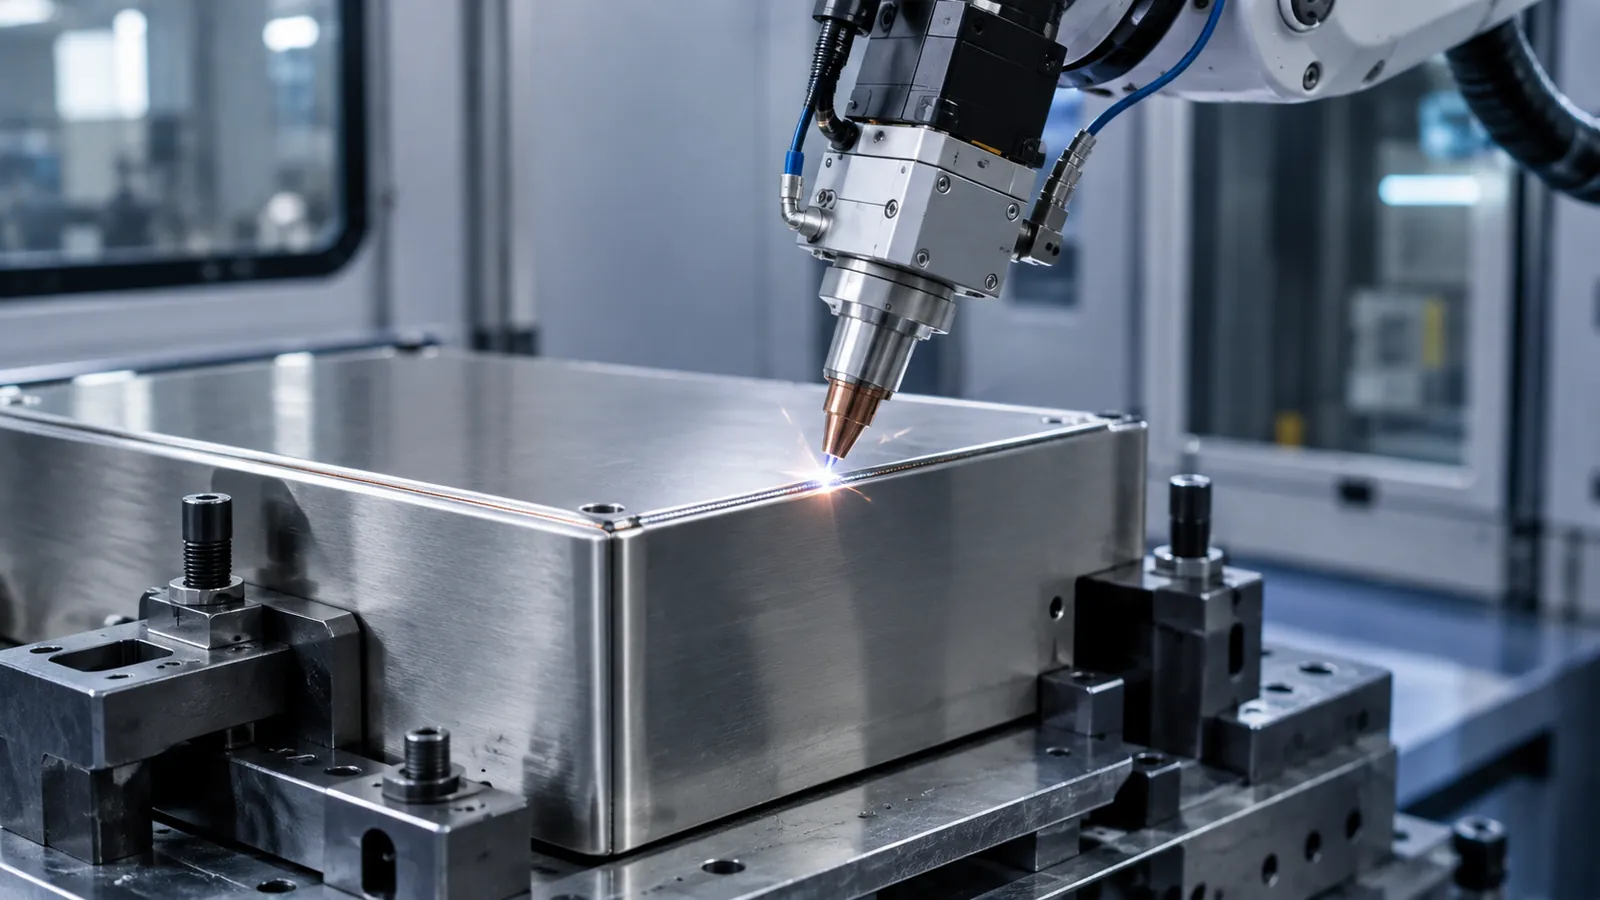
Die Wahl zwischen Laserschweißen und anderen Fügetechnologien wie MIG/MAG, WIG oder Clinchen erfordert eine Abwägung von Präzision, Kosten, Toleranzen, Oberflächenqualität und Produktionsvolumen. Der Laser bietet hohe Geschwindigkeit bei geringem Wärmeeintrag, ist aber nicht immer die beste Lösung für ein bestimmtes Bauteil oder eine Baugruppe. Dieser Leitfaden vergleicht die Verfahren aus Sicht des fertigungsgerechten Konstruierens (DFM) und erläutert die Kriterien für die Wahl der geeignetsten Fügetechnologie.
Welche Unterschiede gibt es zwischen Laserschweißen und anderen Fügetechnologien?
Bei Konstruktion und Fertigung von Metallbauteilen gilt das Laserstrahlschweißen (Laser Beam Welding, LBW) oft als Qualitätsmaßstab schlechthin: extrem schmale Nähte, beeindruckende Vorschubgeschwindigkeiten, eine minimale Wärmeeinflusszone (WEZ) und Oberflächen, die ein nachträgliches Schleifen nahezu überflüssig machen.
In der realen Produktion ist der Laser jedoch nicht immer die technisch und wirtschaftlich optimale Lösung. Seine hohe Energiedichte verlangt eine millimetergenaue Passung der Teile (nahezu spaltfreie Fuge) und Investitionen in Zellen, Optik und Sicherheit, die weit über denen konventioneller Lichtbogenverfahren (MIG/MAG oder WIG) oder mechanischer Kaltfügeverfahren (Clinchen und Nieten) liegen.
Aus DFM-Sicht sollte die Entscheidung für das Laserschweißen nicht vom Technologieprestige, sondern von einer klaren Wirtschaftlichkeitsrechnung geleitet sein: Gleichen die Einsparungen durch vermiedenen Wärmeverzug, entfallende Polierarbeiten und höhere Schweißgeschwindigkeit die hohen geometrischen Anforderungen an die Teilevorbereitung und die höheren Abschreibungskosten der Vorrichtungen aus? Dieser Leitfaden analysiert die technischen und wirtschaftlichen Kriterien, um zu erkennen, wann der Laser unschlagbar ist und wann eine andere Fügetechnologie sinnvoller ist.
Faktoren für die Wahl zwischen Laserschweißen und anderen Fügetechnologien
Um die Eignung des Lasers gegenüber konventionellen Verfahren zu bewerten, sollte das Engineering-Team vier kritische Projektparameter prüfen:
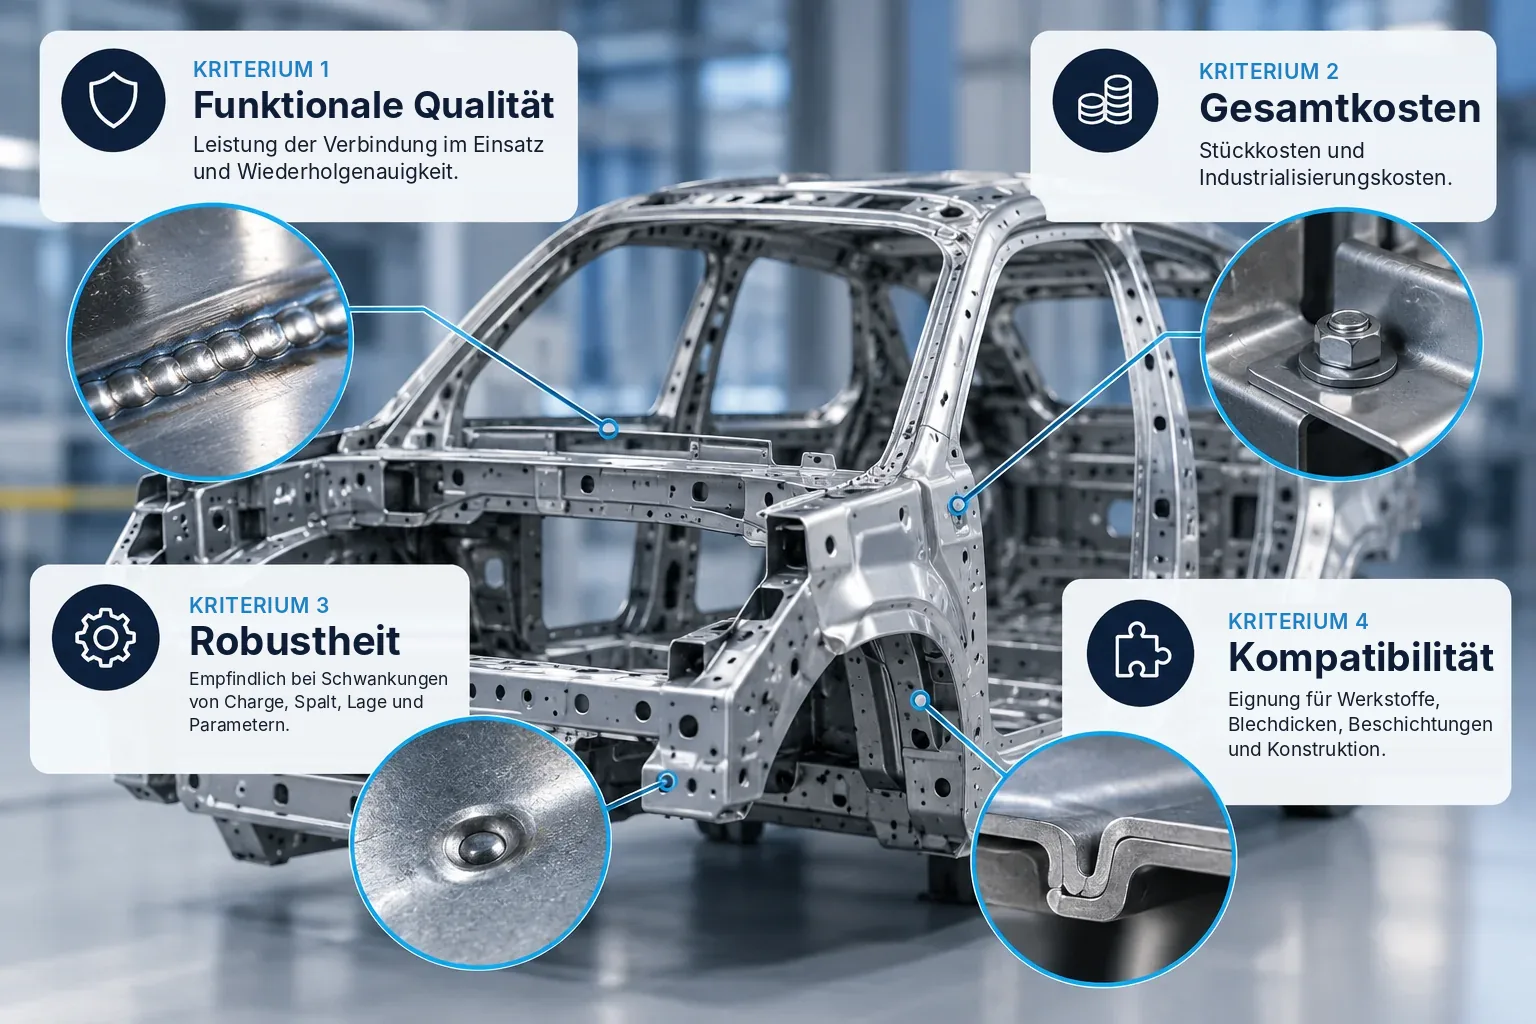
Materialdicke und Einbrandgeometrie
- Dünne und mittlere Bleche (0,5 bis 4,0 mm): Das ist die unbestrittene Domäne des Faserlasers. Er ermöglicht Schweißgeschwindigkeiten von 2 bis 8 m/min mit vollständiger Durchschweißung im Keyhole-Modus und minimiert die eingebrachte Streckenenergie drastisch.
- Große Blechdicken (t > 6 bis 8 mm): Mit zunehmender Dicke erfordert ein stabiles Schmelzbad beim Laser hohe Leistungen (≥6–10 kW) oder hybride Laser-Lichtbogen-Verfahren (HLAW). In diesem Bereich bleibt das MIG/MAG-Schweißen deutlich wirtschaftlicher, robuster und toleranter gegenüber Abweichungen der Nahtvorbereitung.
Toleranz gegenüber dem Fugenspalt (Gap)
Dies ist das strengste technische Kriterium für den Laser:
- Der Durchmesser des fokussierten Strahls ist sehr klein (typischerweise 0,1 mm bis 0,6 mm). Übersteigt der Spalt zwischen den Blechen 10 % der Blechdicke oder 0,15–0,20 mm, geht der Strahl durch die Fuge, ohne die Kanten aufzuschmelzen – mit Einbrandkerben, Bindefehlern oder durchgehenden Durchbrüchen als Folge.
- Stammen die Teile aus dem Stanzen mit Rückfederungsschwankungen (Springback) oder aus konventionellem Zuschnitt mit Grat, erfordert die Einhaltung dieses Spalts teure, überbestimmte Spannvorrichtungen oder Lasersysteme mit Strahloszillation (Wobble) und Heißdrahtzufuhr.
- Lässt sich die Passungstoleranz nicht unter 0,3–0,5 mm halten, ist manuelles MIG/MAG- oder WIG-Schweißen dank seiner natürlichen Spaltüberbrückung mit Zusatzwerkstoff deutlich praktikabler.
Wärmeverzug und Oberflächenqualität
- Kritischer Verzug: Das klassische Lichtbogenschweißen bringt verteilt Wärme ein, die schlanke Baugruppen aus Edelstahl oder Aluminium zwangsläufig verzieht und hydraulische Richtpressen sowie Stunden an qualifizierter Brennerarbeit erfordert. Die WEZ des Lasers ist 3- bis 5-mal kleiner und sorgt für Maßstabilität ohne Nacharbeit.
- Oberflächenqualität: In Bereichen wie Premium-Klimatechnik, Metallmöbeln, sichtbaren Automobilteilen oder Elektronikgehäusen ist die Lasernaht glatt, gleichmäßig und spritzerfrei – 100 % der beim MIG-Schweißen nötigen Entgrat-, Schleif- und Bürstarbeiten entfallen.
Produktionsvolumen und Automatisierung
- Die Kosten pro Meter Lasernaht sind bei automatisierten oder robotergestützten Prozessen mit hoher Taktzahl minimal.
- Für Prototypen, Einzelreparaturen oder schweren Stahlbau mit Nähten in Zwangslagen und wechselnden Geometrien überwiegen jedoch die Flexibilität und die geringen Kosten eines WIG- oder MIG-Geräts deutlich die Starrheit einer Laserzelle.
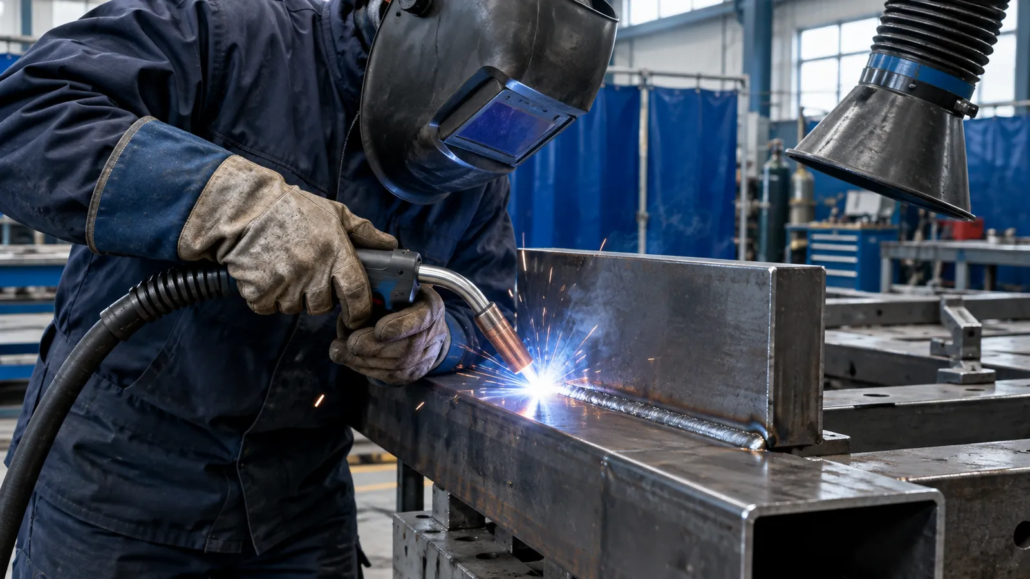
Laserschweißen vs. MIG/MAG, WIG und Clinchen: Vergleichstabelle
| Auswahlkriterium | Laserschweißen (LBW) | MIG/MAG-Schweißen | WIG-Schweißen (GTAW) | Mechanisches Clinchen |
|---|---|---|---|---|
| Wärmeeintrag / Verzug | Minimal (sehr schmale WEZ) | Hoch (starker Verzug bei Dünnblech) | Mittel bis hoch (lokaler Verzug) | Keiner (Kaltumformung) |
| Geschwindigkeit | Extrem hoch (2 bis 10 m/min) | Mittel bis hoch (0,4 bis 1,2 m/min) | Niedrig (0,1 bis 0,3 m/min) | Sofort (1 Pressenhub) |
| Spalttoleranz (Gap) | Kritisch (≤0,1–0,2 mm) | Sehr groß (≥1,0–2,0 mm) | Groß (mit manuellem Zusatz) | Nicht relevant (direkte Überlappung) |
| Nacharbeit | Keine oder minimal (glatte Naht) | Hoch (Spritzer schleifen) | Gering (saubere Naht) | Keine (nur sichtbarer Clinchpunkt) |
| Verbrauchsmaterial | Schutzgas (Ar/N2) | Gas + Drahtelektrode | Gas + Schweißstab + Wolfram | Keines (Kosten 0) |
| Anfangsinvestition (CapEx) | Hoch bis sehr hoch (Kabine Klasse 4) | Gering bis mittel | Gering | In das Werkzeug integrierbar |
Wann lohnt sich das Laserschweißen?
- Dünnblech-Baugruppen mit engen geometrischen Toleranzen: Präzisions-Elektrogehäuse, Wärmetauscher, Batteriegehäuse und Automobilkomponenten, bei denen jeder Wärmeverzug die Endmontage oder die Dichtheit verhindert.
- Teile mit sichtbaren Nähten und hohem optischem Anspruch: Bauteile aus Edelstahl (satiniert, poliert usw.) oder Sichtaluminium, bei denen die Lohnkosten für die Nachbearbeitung von MIG/WIG-Nähten die Kosten der Naht selbst übersteigen.
- Hermetisch dichte Verbindungen bei hoher Geschwindigkeit: Umfangsschweißen von Deckeln, Behältern oder Filtern, bei denen die Dichtheit gegenüber Fluiden bei hoher Taktzahl ohne Leckagen oder Poren gewährleistet sein muss.
- Schweißen ungleicher Werkstoffe oder empfindlicher Legierungen: Kupfer-Aluminium-Verbindungen (E-Mobilität) oder ultrahochfeste Stähle (UHSS/Bor), bei denen eine breite WEZ die mechanischen Eigenschaften der Wärmebehandlung zerstören würde.
Wann ist eine andere Fügetechnologie sinnvoller?
- Strukturen mit schlechter Maßwiederholgenauigkeit oder groben thermischen Schnitten: Werden die Teile per Autogen-, Plasma- oder manuellem Scherschnitt hergestellt und weisen Spalte über 0,5 mm auf, ist das MIG/MAG-Schweißen dank seiner Fähigkeit, offene Fugen zu füllen, die einzige wirtschaftliche Option.
- Dicke Bleche (t > 6–8 mm) in kleinen Serien: Stahlbau, Maschinengestelle oder schwere Bauprofile, bei denen das abzuschmelzende Volumen den MIG-Massiv- oder Fülldraht zum Standard macht.
- Fügen überlappender Dünnbleche ohne Dichtheitsanforderung: Bei inneren Verstärkungen, der Befestigung von Halterungen oder Konsolen aus vorverzinktem Blech sind mechanisches Clinchen in der Presse oder Halbhohlstanznieten (SPR) bei den Stückkosten günstiger als der Laser, da weder Gas noch Wärmeeintrag noch Roboterzellen nötig sind.
- Reparaturen in der Werkstatt oder Montage vor Ort: Der Laser erfordert geschlossene Schutzkabinen der Klasse 4, um Augenschäden durch reflektierte Strahlung zu vermeiden; für Feldeinsätze oder Instandhaltung vor Ort bleibt manuelles WIG/MIG unersetzlich.
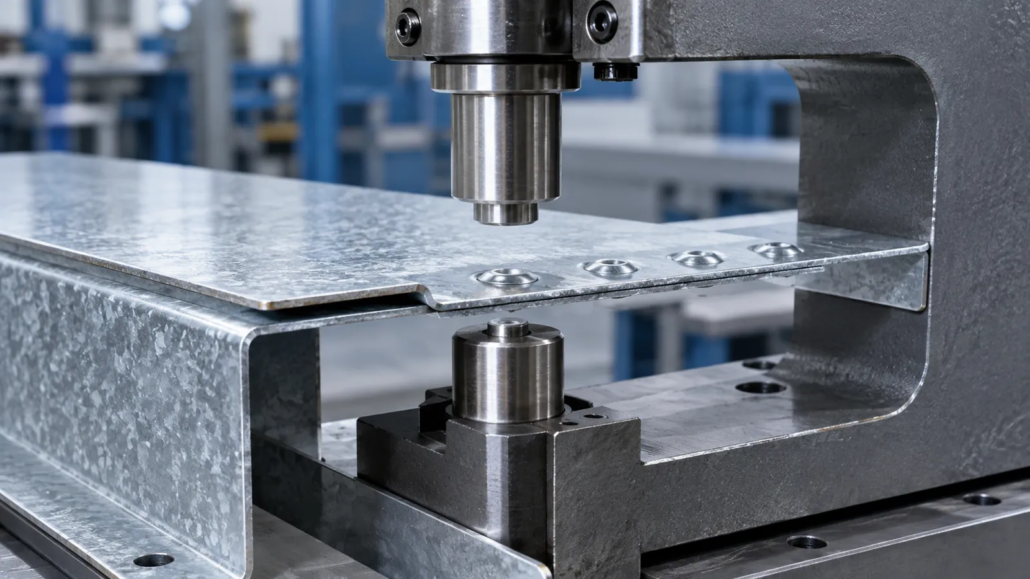
DFM-Checkliste zur Wahl der richtigen Fügetechnologie
Bevor Sie Laserschweißen (LBW) im Schriftfeld der Zeichnung vorschreiben, prüfen Sie folgende Punkte:
- Garantiert der vorgelagerte Prozess (Präzisionsstanzen oder Laserschneiden) einen Spalt zwischen den Teilen von weniger als 0,15 mm über die gesamte Nahtlänge?
- Fixiert die geplante Spannvorrichtung die Flächen starr genug, damit die lokale Ausdehnung beim Schweißen die Fuge nicht öffnet?
- Wurde das optische Reflexionsvermögen des Werkstoffs (insbesondere bei Reinkupfer oder hochschmelzenden Aluminiumlegierungen) bewertet, um Wellenlänge und Leistung der Quelle auszulegen?
- Werden die Mehrkosten der Abschreibung der Laserzelle durch nachweislich entfallende Nacharbeitszeiten und kürzere Taktzeiten ausgeglichen?
Fazit: So wählen Sie die richtige Fügetechnologie
Das Laserstrahlschweißen ersetzt traditionelle Verfahren nicht automatisch; es übertrifft sie jedoch deutlich, wenn es um reine Geschwindigkeit, Maßkontrolle und Oberflächenqualität geht.
Laser bei Teilen mit mangelhafter Passung vorzuschreiben, führt nur zu Frust in der Werkstatt und hohen Fehlerkosten. Werden die Stanzteile dagegen von Anfang an mit Toleranzen für eine perfekte Passung konstruiert, wird der Laser zum stärksten Hebel, um manuelle Nacharbeit zu eliminieren und eine komplexe Baugruppe in einen hochrentablen Roboterprozess zu verwandeln.
Die richtige Fügetechnologie mit EDSAONE wählen
Die Prozessauswahl sollte bei den funktionalen Anforderungen an die Verbindung, der Bauteilgeometrie, den verfügbaren Toleranzen, den Werkstoffen und dem geplanten Volumen ansetzen. Die Bewertung dieser Faktoren in der Konstruktionsphase hilft, Alternativen zu vergleichen, bevor der Fertigungsprozess festgelegt wird. Bei EDSAONE leitet dieser DFM-Ansatz das technische Gespräch über die Anforderungen jedes Projekts.
Möchten Sie eine Verbindung für ein Metallbauteil bewerten lassen? Kontaktieren Sie das EDSAONE-Team, um die Anforderungen Ihres Projekts und die Fertigungsalternativen zu prüfen.


